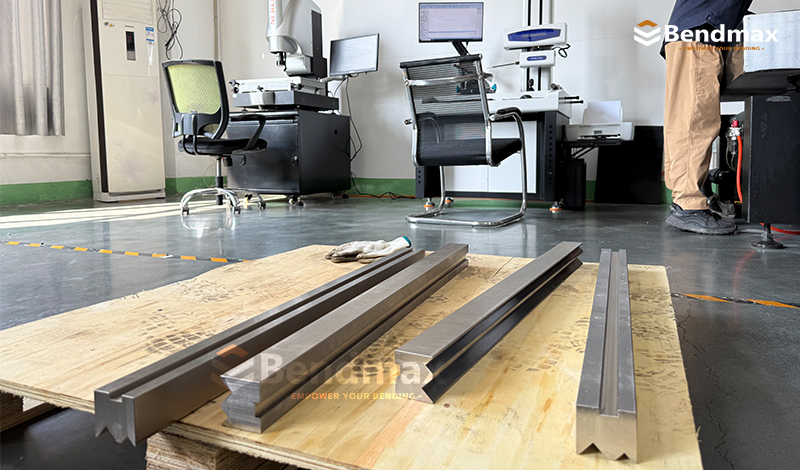
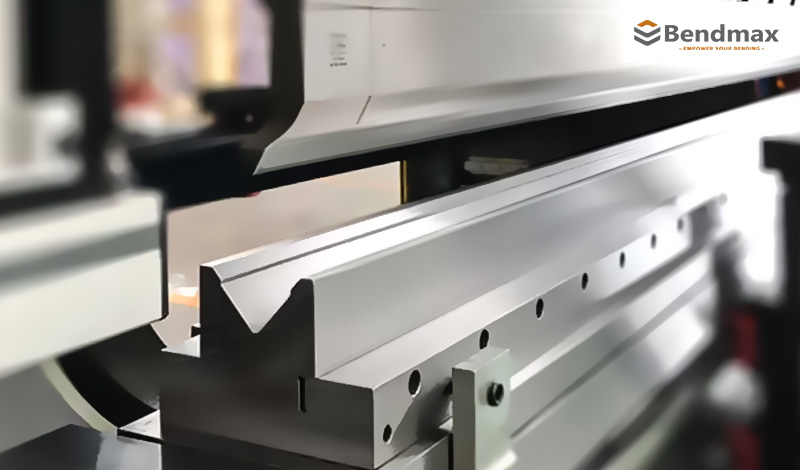
Banner

Blog

HEIM

Blog

  • Wenn der Biegeraum eng wird, finden Stanzwerkzeuge ihren Weg
    Sep 23, 2026
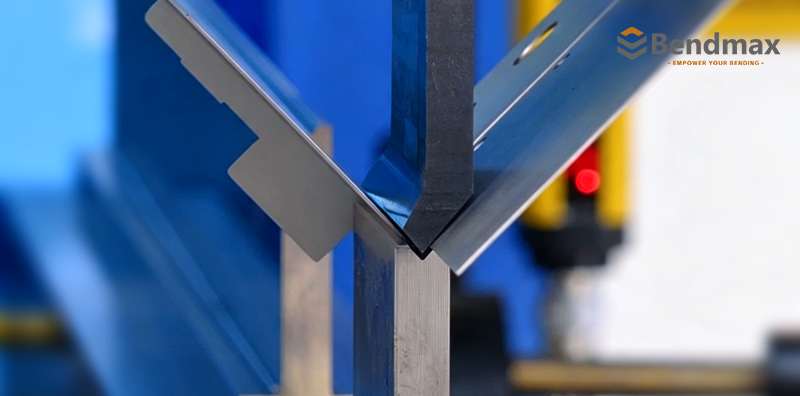
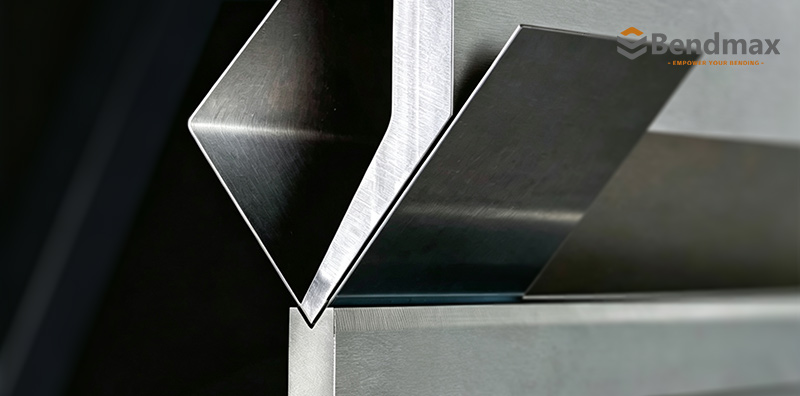
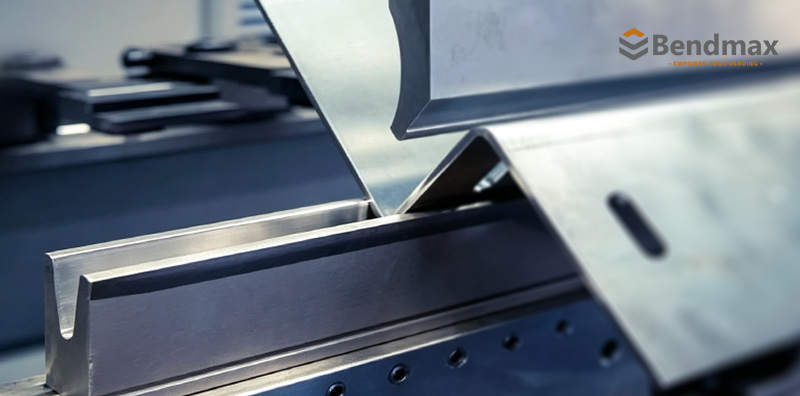
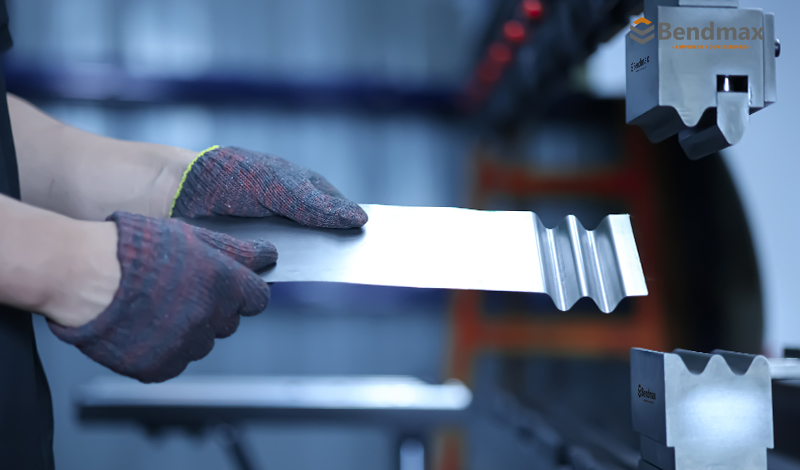
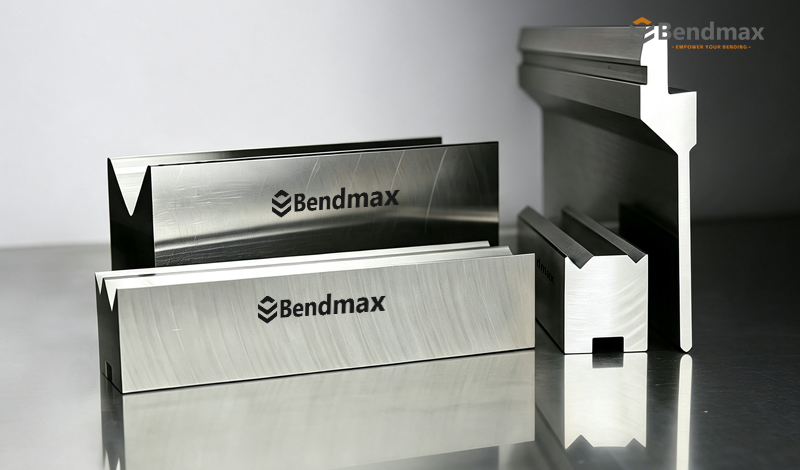
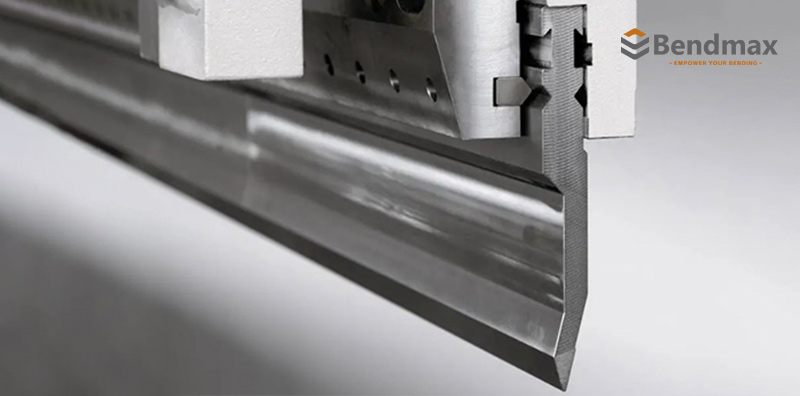
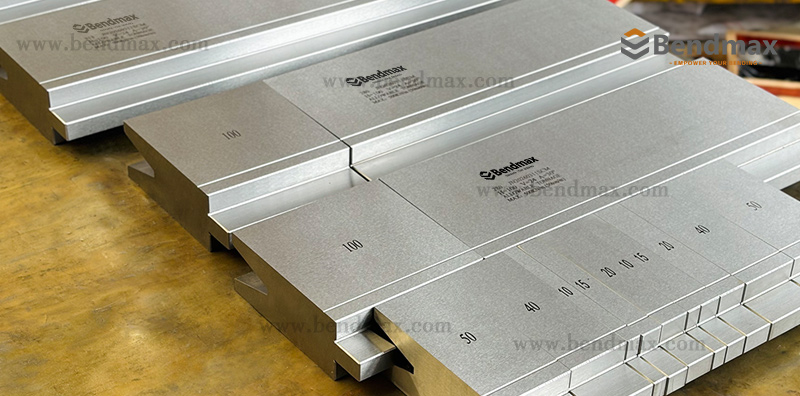
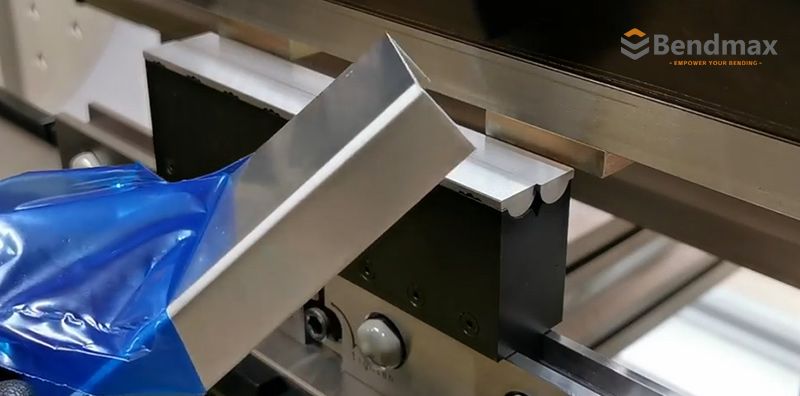
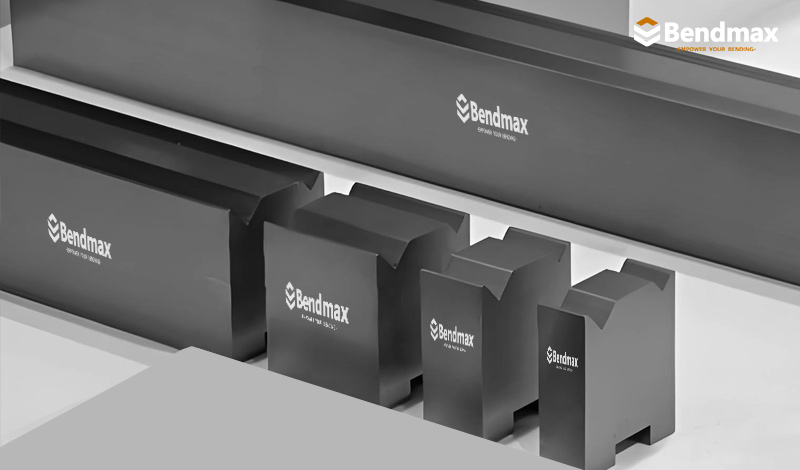
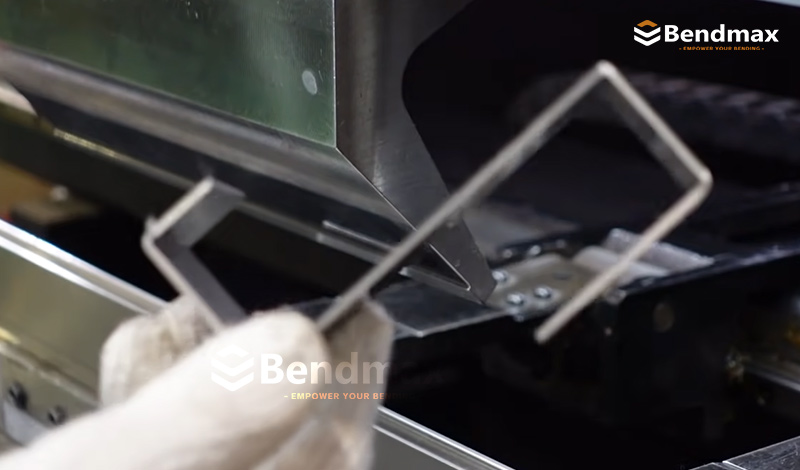
      Stanzstempel: Ein schmaler Standardstempel für enge Biegebereiche Wenn der Biegeraum eng wird, finden Stanzwerkzeuge ihren WegWie die Stanzgeometrie von Fensterflügeln den Zugang um Ecken, Türrahmen und Fensterprofile verbessert In den vorangegangenen Artikeln der Bendmax Common Press Brake Tools Series haben wir den Standardstempel für alltägliche Biegearbeiten und den Schwanenhalsstempel für Anwendungen, die zusätzlichen Freiraum erfordern, vorgestellt.Dieses Mal betrachten wir einen anderen praktischen Typ von Standard-Abkantpressstempel: den Fensterloch.Ein Sash Punch hat einen schmaler Körper und eine abgewinkelte, nach innen gerichtete SpitzeDurch diese kompakte Geometrie kann der Stempel Biegebereiche erreichen, in denen ein herkömmlicher, breiterer Stempel mit dem Werkstück kollidieren könnte. Was ist ein Sash Punch? Ein Sash Punch ist eine Art von schmale Abkantpresse Wird zum Biegen von Blechen in engen oder beengten Bereichen verwendet.Durch seinen schmalen Körper und die abgewinkelte Spitze eignet es sich für Anwendungen wie:• Türzargen und Türrahmen• Fensterrahmen und Flügelprofile• Schmale Blechprofile• Eckenbiegen• Kleine Rücklaufflansche• Architektonische Metallarbeiten• Biegungen um eingeschränkte ProfileObwohl sie eine charakteristische Form hat, ist eine Stanzzange nicht unbedingt ein spezielles Formwerkzeug. Sie wird im Allgemeinen als … betrachtet. Spezialversion eines Standard-Stanzers, hauptsächlich entwickelt, um den Zugang in engen Kurvenbereichen zu verbessern.    Wie funktioniert ein Fensterlocher? Beim Biegen verringert der schmale Stempelkörper die Reibung zwischen Werkzeug und Werkstück. Seine abgewinkelte Spitze hilft dem Stempel, die gewünschte Biegelinie zu erreichen und um nahegelegene Ecken oder Flansche herum zu arbeiten.Der grundlegende Ablauf ist:Das Blech wird auf der unteren Matrize positioniert.Die abgewinkelte Stempelspitze berührt das Material.Das Blech bildet sich um Stempel und Matrize.Das schmale Stanzprofil ermöglicht einen besseren Zugang in schwer zugänglichen Bereichen.Die erforderliche Biegung wird mit weniger Werkzeugbeeinträchtigung erreicht.Das endgültige Biegeergebnis hängt weiterhin vom Stempelwinkel, dem Nasenradius, der Matrizenöffnung, der Materialstärke und der Biegetiefe ab. Fensterlocher vs. Standardlocher  BesonderheitStandardstempelFensterlochHauptzweckAllgemeine BiegevorrichtungBiegungen in engen oder beengten BereichenKarosseriedesignKonventionelle breitere KarosserieSchmaler Körper mit abgewinkelter SpitzeHauptvorteilVielseitigkeit und StärkeBesserer Zugang um EckenTypische AnwendungenAllgemeine BlechteileTürrahmen, Fensterrahmen und schmale ProfileWerkzeugauswahlGeeignet für gängige KurvenGeeignet bei eingeschränktem Zugang zum Stanzen Für allgemeine Biegearbeiten ist ein Standardstempel die übliche Wahl. Ein Profilstempel kommt zum Einsatz, wenn die Werkstückgeometrie ein schmaleres Werkzeugprofil erfordert. Schärpen-Punch vs. Schwanenhals-Punch Sprossen und Schwanenhalssprossen lösen unterschiedliche Probleme.• Standardstempel: Wird für allgemeine Biegearbeiten verwendet.• Fensterlochung: Ermöglicht besseren Zugang in engen Räumen und um Ecken.• Schwanenhalsloch: Bietet zusätzlichen Freiraum für tiefe Gehäuse, U-Profile und Rücklaufflansche.Einfach ausgedrückt:Ein Sash Punch ist für schmale Zugänge konzipiert, während ein Gooseneck Punch für größere Durchgänge ausgelegt ist.Die richtige Wahl hängt eher von der Form und Position des Werkstücks ab als allein von der Bezeichnung des Stempels. Hauptvorteile eines Fensterlochs Ein geeigneter Fensterlocher kann Folgendes leisten:Besserer Zugang zu engen BiegebereichenVerringerte Störungen um EckenVerbesserte Flexibilität bei der Herstellung von Tür- und FensterrahmenBequemeres Biegen schmaler ProfileGleichbleibende Ergebnisse bei wiederholter ProduktionKompatibilität mit verschiedenen Materialarten, einschließlich Kohlenstoffstahl, Edelstahl und AluminiumDie tatsächliche Leistung hängt jedoch vom Werkzeugmaterial, der Wärmebehandlung, den Abmessungen, der Maschinenkapazität und den Anwendungsanforderungen ab.Wie man den richtigen Fensterlocher auswählt Bevor Sie einen Stanzschlüssel auswählen, prüfen Sie bitte folgende Informationen:Werkstückzeichnung oder MusterMaterialart und DickeErforderlicher BiegewinkelInnenradiusFlanschbreite und ProfiltiefeVerfügbarer Freiraum um die KurvePassender UnterstempelWerkzeugsystem für AbkantpresseMaschinenkraft und BiegelängeDer schmalste Stempel ist nicht immer die beste Wahl. Das Werkzeug muss dennoch ausreichend Festigkeit und Stabilität für die erforderliche Biegebelastung bieten.Sash Punches von Bendmax Bendmax stellt Stempel und Matrizen für Abkantpressen für Standard- und Spezialanwendungen im Biegebereich her.Unsere Stanzlösungen sind für das Biegen schmaler Profile, den Zugang an Ecken und Anwendungen wie die Herstellung von Tür- und Fensterrahmen konzipiert. Je nach Maschinen- und Werkstückanforderungen können Werkzeuge in verschiedenen Abmessungen, Materialien und kompatiblen Abkantpressensystemen geliefert werden.Für eine passende Empfehlung können Kunden Folgendes angeben:TeilezeichnungenMaterial und DickeBiegewinkelErforderlicher InnenradiusMaschinenmodellWerkzeugsystemErforderliche StanzlängeBendmax kann dann das Arbeitsprofil auswerten und geeignete Werkzeuge für die Anwendung empfehlen. Ein Stanzdorn ist eine praktische Art von schmalem Standardstempel. Sein schmaler Körper und die abgewinkelte Spitze ermöglichen einen besseren Zugang in beengten Biegebereichen, insbesondere um Ecken, Türrahmen, Fensterrahmen und schmale Blechprofile.Es ist nicht primär für tiefe Kastenöffnungen wie ein Schwanenhals-Puncher konzipiert. Sein Hauptzweck ist... enge Biegebereiche erreichen, in denen ein herkömmlicher Standardstempel stören könnte.Standard-Stanzformen bieten allgemeine Flexibilität. Schwanenhals-Stanzformen ermöglichen einen größeren Durchlass. Fensterflügel-Stanzformen verbessern den Zugang in engen Biegebereichen.   Die FAQs1. Welche Materialien können mit einer Stanzzange gebogen werden?Stanzwerkzeuge eignen sich für gängige Bleche wie Kohlenstoffstahl, Edelstahl und Aluminium. Die geeignete Materialstärke und Biegebelastung hängen vom Stempel, der Matrizenöffnung und der Maschinenkapazität ab. 2. Welche Werkzeugsysteme für Abkantpressen sind mit Sash Punches kompatibel?Sash Punches können für verschiedene Abkantpressen-Werkzeugsysteme hergestellt werden, darunter Systeme vom Typ Amada, WILA, Trumpf, LVD und Bystronic, je nach benötigter Schnittstelle und Maschinenkonfiguration. 3. Kann eine Stanzzange auch für kurze Flansche und schmale Profile verwendet werden? Ja. Durch seine schlanke Bauform und das abgewinkelte Arbeitsprofil bietet er einen besseren Zugang beim Biegen kurzer Flansche, schmaler Abschnitte und Profile in der Nähe von Ecken, wo ein herkömmlicher Stempel nur eingeschränkten Zugang bietet. 4. Welche Spezifikationen für die Stanzvorrichtung sollte ich vor der Bestellung überprüfen? Wichtige Spezifikationen umfassen Stempelwinkel, Eckenradius, Werkzeughöhe, Länge, Werkzeugsystem, Material, erforderlichen Freiraum und maximale Belastung. Die Werkstückabmessungen und die Biegefolge sind ebenfalls zu berücksichtigen. 5. Kann Bendmax Sprossen in Sondergrößen herstellen? Ja. Bendmax fertigt Stanzwerkzeuge nach Zeichnungen, Mustern oder vorgegebenen Abmessungen. Individuelle Winkel, Höhen, Radien, Längen und Werkzeugschnittstellen können je nach Anwendung geprüft werden. 6. Wie kann ich die richtige Stanzvorrichtung für meine Anwendung auswählen? Bitte geben Sie Material, Dicke, Biegewinkel, Innenradius, Flanschabmessungen, Maschinenmodell und Werkzeugsystem an. Eine Teilezeichnung oder ein Foto ist besonders hilfreich, um das Freispiel zu prüfen und die passende Stempel-Matrizen-Kombination auszuwählen. 7. Kann ein Sash Punch mit meiner vorhandenen Abkantpresse verwendet werden? In vielen Fällen ja, vorausgesetzt, Stempel und Matrize sind hinsichtlich Werkzeugsystem, Arbeitswinkel, Radius und Umformanforderungen kompatibel. Die vorhandene Matrizenöffnung sollte zudem mit der Materialstärke und dem erforderlichen Biegeradius abgeglichen werden. Bendmax unterstützt Sie gerne bei der Überprüfung der Werkzeugkombination vor der Bestellung.Setze deine Biegereise fortProduktdetailsErfahren Sie mehr über dieses Werkzeug, seine Spezifikationen und seine Kompatibilität.      → Produkt entdecken: Sash Punch          Verwandte LösungenSiehe verwandte Anwendungen, Biegeverfahren und Werkzeugdiskussionen.  → Lösungen und Diskussionen entdecken Sie benötigen einen Preis?Schildern Sie uns Ihre Anforderungen und Sie erhalten eine Werkzeugempfehlung sowie ein Angebot.  → Angebot anfordern: Sprechen Sie mit unseren Werkzeugingenieuren   Setzen Sie die Bendmax-Werkzeugserie fortNächste:Wenn der enge Zugang nicht das Problem ist, vergrößern spitze Stanzungen den Winkel zusätzlich.Wie die Geometrie von Spitzwinkelstempeln scharfe Biegungen erzeugt, Überbiegungen unterstützt und Teile für das Bördeln vorbereitet Im nächsten Artikel werden wir von Werkzeugzugang zum Biegewinkel.Ein Stanzwerkzeug hilft dabei, schwer zugängliche Stellen an Ecken, Rahmen und schmalen Profilen zu erreichen. Manchmal liegt die Herausforderung jedoch nicht darin, ob das Stanzwerkzeug die Biegeposition erreichen kann – sondern darin, wie weit das Blech geformt werden muss.Wenn der erforderliche Winkel deutlich kleiner wird als der, den eine herkömmliche 85°- oder 90°-Biegevorrichtung effizient erzeugen kann, Spitzwinkelstempel bietet eine andere Lösung.Wir werden untersuchen, warum spitze Stanzungen häufig mit Winkeln wie diesen konstruiert werden. 30°, 45° und 60°, wie Stempelwinkel und Eindringtiefe die endgültige Biegung beeinflussen und warum Werkzeuge mit scharfer Spitze ebenfalls weit verbreitet sind für Vorbiegen vor dem Säumen.  Wenn das Freispiel das Problem ist, ändern Sie die Geometrie des Stempels. Wenn der Biegewinkel das Problem ist, ändern Sie den Arbeitswinkel. 
  • Wenn Standard-Stanzgeräte keinen Platz mehr haben, schaffen Schwanenhals-Stanzgeräte Raum.
    Sep 12, 2026
    Wenn Standard-Stanzformen keinen Platz mehr bieten,Schwanenhals-Stanzungen schaffen PlatzSchwanenhals-Abkantpressenstempel für tiefe Kästen, U-Profile und RücklaufflanscheIm ersten Artikel der Bendmax-Serie „Gängige Werkzeuge für Abkantpressen“ haben wir Folgendes vorgestellt: Standard-Abkantpresse als vielseitige Grundlage für alltägliches Biegen.Ein Standardstempel ist robust, praktisch und für viele herkömmliche Biegevorgänge geeignet. Manche Werkstücke stellen jedoch eine andere Herausforderung dar: Das Problem ist nicht die Biegekraft, sondern das unzureichende Spiel..Tiefe Gehäuse, U-Profile, Rücklaufflansche und mehrfach gebogene Gehäuse können vor Abschluss des Umformprozesses mit einem herkömmlichen geraden Stempel kollidieren. In diesem Fall löst eine Erhöhung der Maschinenkraft das Problem nicht.Die Lösung besteht oft in einer anderen Werkzeuggeometrie.Wenn Standard-Stanzen an ihre Grenzen stoßen, schaffen Schwanenhals-Stanzen Platz.1. Was ist ein Schwanenhals-Abkantpressenstempel?A Schwanenhals-Stanze ist ein spezielles oberes Werkzeug für eine Abkantpresse. Sein vertieftes, gebogenes oder versetztes Profil schafft zusätzlichen Freiraum hinter der Stempelspitze.Dieser offene Bereich ermöglicht es, dass sich zuvor geformte Flansche und tiefe Werkstückabschnitte um den Stempelkörper bewegen können, ohne mit dem Werkzeug zu kollidieren.Im Vergleich zu einem herkömmlichen Standardstempel ist ein Schwanenhalsstempel besonders nützlich für:Tiefes KastenbiegenU-Kanal-BildungRückflanschbiegungHerstellung von ElektroschränkenGehäuse- und GehäusefertigungTiefe Kanäle und PfannenMehrstufige BiegevorgängeTeile mit eingeschränktem InnenspielDer Name leitet sich von dem charakteristischen, halsförmigen Profil des Werkzeugs ab. Die Geometrie ist so gestaltet, dass sie Platz schafft, wo ein gerader Stempel normalerweise mit dem Werkstück kollidieren würde. Bednmax – Amada-System-Abkantpresse mit Schwanenhals-/Stanzfunktion Bednmax – Amada-System-Abkantpresse mit Schwanenhals-/Stanzfunktion Bednmax – WILA/Trumpf-System-Abkantpresse mit Schwanenhals-/Schwanenstempel Bednmax – Bystronic-System-Abkantpresse mit Schwanenhals-/Schwanenstempel2. Warum Standardstempel manchmal nicht genügend Spielraum bieten.Ein Standardstempel besitzt einen relativ soliden und robusten Körper. Diese Konstruktion sorgt für eine gute strukturelle Festigkeit und macht ihn für allgemeine Biegearbeiten geeignet.Bei komplexen Biegevorgängen bleibt das Werkstück jedoch nicht flach.Nach der ersten Biegung hebt sich der Flansch. Nach mehreren Biegungen kann das Werkstück das obere Werkzeug umschließen. Wenn sich der nächste Flansch nach oben bewegt, kann er mit dem massiven Körper des Standardstempels kollidieren.Typische Interferenzprobleme sind:Eine tiefe Seitenwand trifft den Körper.Ein Rücklaufflansch kollidiert mit dem StempelEin zuvor verbogener Flansch berührt den WerkzeughalterEin schmaler Kasten wird zu eng für einen geraden SchlagEin letzter Biegungsvorgang wird unmöglich, da das Bauteil das Werkzeug umschließt.Dies ist ein Freiraumproblem, nicht unbedingt ein Kraftproblem.Festigkeit löst Lastprobleme. Geometrie löst Freiraumprobleme.Ein stärkerer Standardstempel kann zwar höheren Biegekräften standhalten, aber er kann keinen zusätzlichen Raum um einen tiefen oder bereits geformten Flansch herum schaffen.Nr. 11.660Bednmax – Amada-System-Abkantpresse mit Schwanenhals-/StanzfunktionNr. 19.226Bednmax - Wila System Abkantpresse Schwanenhals-/Schwanenhals-StanzeNr. 15.380Bednmax - Trumpf System Pressbremse Schwanenhals/Schwanenhals-StanzeNr. 16. 500Bednmax – Amada-System-Abkantpresse mit Schwanenhals-/Stanzfunktion 3. Wie die Geometrie eines Schwanenhalses mehr Platz schafftDas Hauptmerkmal eines Schwanenhals-Stanzers ist sein vertiefter Hals bzw. seine Kehle.Anstatt ein massives Profil hinter der Stempelspitze zu verwenden, entfernt das Werkzeug Material aus dem Störbereich. Dadurch entsteht eine Freizone, in der der Werkstückflansch während des Biegevorgangs passieren kann.Das Funktionsprinzip ist einfach:• Die Stempelspitze berührt das Blech.• Das Material beginnt sich um die V-Matrize herum zu bilden.• Zuvor gebogene Flansche bewegen sich nach oben.• Das vertiefte Stanzprofil bietet Platz für diese Flansche.• Der Biegevorgang kann abgeschlossen werden, ohne dass das Werkstück den Stempelkörper berührt. Diese Geometrie ist besonders vorteilhaft bei der Herstellung tiefer Kästen oder Rückbiegungen, bei denen das Werkstück während aufeinanderfolgender Bearbeitungsschritte immer näher an das obere Werkzeug heranrückt. 4. Typische Anwendungen von SchwanenhalsstempelnTiefes KastenbiegenTiefe Schachteln gehören zu den häufigsten Anwendungsbereichen für Schwanenhalsstanzen.Sind die ersten Seiten eines Kastens bereits gebogen, können sich die verbleibenden Flansche neben dem Stempel erheben. Ein gerader Stempel kann mit diesen Wänden kollidieren, bevor die Biegung abgeschlossen ist.Durch das vertiefte Profil eines Schwanenhals-Stanzwerkzeugs können die vorhandenen Kastenwände in den Freiraum verschoben werden.Typische Produkte sind:• Elektrische Gehäuse • Schaltschränke • Metallgehäuse • Maschinenabdeckungen• Edelstahlboxen • Blechwannen • Rahmen für IndustrieanlagenU-Profil-FormungU-Profile benötigen oft hohe Seitenflansche und schmale Innenräume. Ein Standard-Stanzprofil bietet möglicherweise nicht genügend Platz für die Erhöhung der Seitenwände.Ein Schwanenhalsstanzer bietet zusätzlichen Freiraum für die Herstellung tiefer Kanalprofile und verringert gleichzeitig das Risiko von Störungen.RückflanschbiegungDie Rückbiegeflansche klappen zum Hauptkörper des Werkstücks zurück. Dadurch entsteht ein eingeschränkter Biegebereich, der mit einem geraden Stempel schwer zu erreichen ist.Die vertiefte Halsöffnung eines Schwanenhalsstempels ermöglicht es dem Rücklaufflansch, während des Umformens hinter der Arbeitsspitze vorbeizugleiten.MehrfachbiegungskomponentenManche Bauteile erfordern mehrere Biegungen in verschiedene Richtungen. Bei komplexeren Bauteilen können bereits geformte Flansche den nächsten Biegevorgang behindern.Die Verwendung von Schwanenhalswerkzeugen bietet mehr Freiheit für das Werkstück und kann schwierige Biegevorgänge erleichtern. 5. Schwanenhals-Stanze vs. Standard-Stanze BesonderheitStandardstempelSchwanenhals-StanzeHauptzweckAllgemeine BiegevorrichtungFreiraum für komplexe ProfileKarosseriedesignSolide und robustvertieft oder versetztAllgemeines BiegenExzellentGutTiefes KastenbiegenBeschränkt durch die FreigabeGut geeignetU-Kanal-BildungAnwendungsabhängigGut geeignetRücklaufflanscheBeschränkt in beengten RäumenBesserer ZugangStrukturelle FestigkeitIm Allgemeinen höherHängt von der Halstiefe und der Konstruktion ab.Bester VorteilStärke und VielseitigkeitZusätzlicher Werkstückfreiraum Die beiden Werkzeuge sind nicht direkt austauschbar.Ein Standardstempel ist in der Regel die richtige Wahl, wenn das Werkstück eine herkömmliche Geometrie aufweist und ausreichend Freiraum vorhanden ist. Ein Schwanenhalsstempel ist dann hilfreich, wenn das Werkstück den Standardstempel physisch behindert.6. Der Hauptvorteil: Mehr Bodenfreiheit Der größte Vorteil eines Schwanenhalsstempels liegt nicht in der höheren Tonnage oder dem steileren Biegewinkel.Sein Hauptvorteil ist zusätzliche Freigabe.Dies kann Herstellern helfen:Vollständige, tiefere KurvenVerringern Sie die Stöße zwischen Stempel und Werkstück.Form-Rücklaufflansche leichterZugang zu schmalen Profilen verbessernVerringert den Bedarf an speziellen WerkstückentlastungsschnittenKomplexe Biegesequenzen vereinfachenVerbesserung der ProduktionsflexibilitätBei vielen Anwendungen mit hohem Profil kann die korrekte Stempelgeometrie wichtiger sein als die Wahl eines stärkeren Werkzeugs. Pressenbremse Schwanenhals / Schwanenstanze7. Der strukturelle Zielkonflikt Der durch einen Schwanenhalsstempel erzeugte Freiraum entsteht durch das Entfernen von Material vom Stempelkörper. Das bedeutet, dass eine tiefere Halsöffnung die Querschnittsfläche, die die Arbeitsspitze stützt, verringern kann. Mit zunehmender Halsöffnung kann der Stempel dadurch …empfindlicher gegenüber:• Biegebelastung• Werkzeugdurchbiegung• Ungleichmäßige Belastung• Konzentrierter Druck• Falsche Stempellänge• Übermäßige Umformkraft• Falsche Werkzeugauswahl      Aus diesem Grund sollte ein Schwanenhalsstanzer nicht nur nach seinem Aussehen oder seiner Halstiefe ausgewählt werden.Die erforderliche Freifläche muss mit Folgendem in Einklang gebracht werden:• Materialstärke• Materialart• Erforderlicher Innenradius• Kasten- oder Flanschtiefe• Biegelänge• Stanzwinkel• V-förmige Öffnung• Maschinentonnage• Werkzeuglastkennwert• Tatsächliche Biegemethode Ein Schwanenhalsstanzer ist so konstruiert, dass er Raum schafft, benötigt aber dennoch eine ausreichende strukturelle Festigkeit für die jeweilige Anwendung. 8. Warum die Kehlkopftiefe wichtig ist Die Halstiefe bestimmt, wie viel Platz hinter der Stempelspitze zur Verfügung steht.Ein flacher Rachen kann geeignet sein für:• Kurze Rücklaufflansche•Mittlere Kastentiefen•Kleine Kanäle•Allgemeine Verbesserung der Räumlichkeit Eine tiefere Rachenöffnung kann erforderlich sein für:•Hohe Kastenwände•Tiefe U-Profile•Lange Rücklaufflansche•Gehäuse mit begrenzten Innenabmessungen•Komplexe Mehrfachbiegungsteile Eine größere Ausladung ist jedoch nicht immer von Vorteil. Eine sehr tiefe Aussparung kann die Werkzeugsteifigkeit verringern und die zulässige Biegebelastung einschränken.Der richtige Ansatz besteht darin, die/den/das auszuwählen Mindest-Ausladungstiefe, die den erforderlichen Freiraum gewährleistetbei gleichzeitiger Aufrechterhaltung ausreichender Festigkeit und Stabilität.    9. Schwanenhalsstanzen und Kistenbiegesequenz Die Werkzeugauswahl ist nur ein Aspekt erfolgreichen Kastenbiegens. Auch die Biegereihenfolge beeinflusst das Freimaß.Bei vielen kastenförmigen Bauteilen sollten Bediener erwägen, zuerst die kürzeren Flansche zu biegen. Dies kann den Zugang für die späteren Biegungen verbessern und das Risiko verringern, dass der Stempel von bereits geformten Wänden umgeben wird.Vor Produktionsbeginn prüfen:Die Höhe jedes FlanschesDer Abstand zwischen gegenüberliegenden WändenDie Tiefe des StempelkegelsDie StempelsegmentlängeDie Abmessungen des WerkzeughaltersDas maschinelle TageslichtDie Position der letzten BiegungDie Möglichkeit von EckeninterferenzenFür schmale oder vollständig geschlossene Gehäuse können segmentierte Werkzeuge oder spezielle Hornabschnitte erforderlich sein. Ein einzelner Schwanenhalsstanzer kann nicht jedes Problem mit horizontalem oder Eckabstand lösen.  10. Schwanenhalsstanzen sind keine Universallösung Obwohl Schwanenhals-Stanzungen mehr Freiraum bieten, beseitigen sie nicht jede Biegebeschränkung.Ein Schwanenhalslocher ist möglicherweise nicht geeignet, wenn:Die erforderliche Biegebelastung ist zu hochDie Halstiefe ist unzureichendDie Box ist tiefer als der verfügbare Maschinenraum.Das Werkzeug ist für die erforderliche Last zu lang.Das Werkstück benötigt an beiden Stempelenden Freiraum.Das Bauteil benötigt ein spezielles Versatz- oder Hornprofil.Der ausgewählte V-Die passt nicht zur Anwendung.In solchen Situationen kann die Lösung Folgendes beinhalten:Segmentierte SchwanenhalsstanzenMehr Flexibilität bei komplexen Bauteilen und lokalen Freiraumanforderungen bieten.HornschlägeNützlich zum Erreichen enger oder geschlossener Bereiche, die einen zusätzlichen Zugang um den Stempel herum erfordern.SchärpenlochungenEin schmaler Stempel mit abgewinkelter Spitze, geeignet für enge Biegebereiche und eingeschränkte Profile.FensterstanzungenKonzipiert für spezifische Freiraumanforderungen um bereits geformte Abschnitte oder umschlossene Profile.Kundenspezifische UmformwerkzeugeSpeziell entwickelt, wenn Standardstempelgeometrien den Anforderungen des Werkstücks nicht genügen.Eine andere BiegesequenzWas auch immer Sie benötigen, CARESTONE ist für Sie da.Eine Abkantpresse mit mehr TageslichtFür sehr tiefe oder komplexe Werkstücke kann ein größerer Maschinenöffnungsraum erforderlich sein.Eine geringere Umformkraft oder ein alternatives BiegeverfahrenDurch Anpassen der Biegemethode kann geholfen werden, wenn der Werkzeugspielraum oder die Belastung zu einer Einschränkung werden. Die Wahl des optimalen Werkzeugs hängt von der gesamten Geometrie des Werkstücks ab und nicht nur von einer einzigen Dimension.11. Wie man den richtigen Schwanenhalsstanzer auswählt Bevor Sie sich für einen Schwanenhalsstanzer entscheiden, lesen Sie bitte die folgenden Informationen.WerkstückgeometrieBitte liefern Sie die Zeichnung des fertigen Teils, insbesondere die Höhe und Position der zuvor geformten Flansche.Material und DickeMaterialart und -dicke beeinflussen die erforderliche Biegekraft, den Innenradius und die Werkzeugbelastung.Erforderliche SicherheitsfreigabeMessen Sie den Abstand zwischen der Biegelinie und dem störenden Flansch bzw. der Wand.Stanzwinkel und NasenradiusDer Stempelwinkel und der Radius der Stempelspitze müssen auf den erforderlichen Biegevorgang und die gewählte V-Matrize abgestimmt sein.MaschinenkapazitätPrüfen Sie vor der Werkzeugauswahl die Maschinenkraft, die Biegelänge, den Öffnungswinkel und das Spannsystem. TragfähigkeitDie zulässige Belastung des Schwanenhalsstempels muss der jeweiligen Anwendung angepasst sein. Gehen Sie nicht davon aus, dass das Werkzeug die volle Kapazität der Abkantpresse ausnutzen kann. WerkzeugsystemPrüfen Sie die Werkzeugschnittstelle der Abkantpresse, z. B.:Amada-SystemTrumpf-SystemWILA-SystemBystronic-SystemLVD-System  12. Schwanenhals-Stanzen von Bendmax Bendmax stellt Stempel und Matrizen für Abkantpressen für Standard- und Spezialanwendungen im Biegebereich her.Unsere Schwanenhals-Stanzlösungen sind darauf ausgelegt, Folgendes zu bieten:  Zuverlässige FreigabeVertiefte Profile schaffen zusätzlichen Platz für tiefe Gehäuse, U-Profile und Rückflansche. PräzisionsgeometriePräzise Bearbeitung und Schleifen tragen dazu bei, gleichbleibende Stempelabmessungen und eine gleichbleibende Umformleistung zu gewährleisten. Geeignete MaterialauswahlJe nach Anwendung können Bendmax-Werkzeuge aus Werkstoffen wie C45 oder 42CrMo hergestellt werden. Anwendungsbasierte AnpassungJe nach Werkstück- und Maschinenanforderungen des Kunden können unterschiedliche Ausladungstiefen, Stempelwinkel, Arbeitshöhen und -längen berücksichtigt werden. SystemkompatibilitätWerkzeuge für gängige Abkantpressensysteme können geliefert werden, vorbehaltlich der Bestätigung der benötigten Schnittstelle und Abmessungen. Für kundenspezifische Schwanenhalsstempel können Kunden eine Teilezeichnung, die Materialstärke, den Biegewinkel, die Flanschhöhe und Maschineninformationen angeben. Bendmax kann dann den erforderlichen Freiraum ermitteln und ein geeignetes Werkzeugdesign empfehlen.13. Wann sollte man einen Schwanenhalslocher wählen? Ein Schwanenhals-Punch ist eine gute Option, wenn:Ein Standardstempel kollidiert mit dem WerkstückDas Bauteil hat tiefe Seitenwände.Das Werkstück weist lange Rücklaufflansche auf.Ein U-Profil erfordert zusätzlichen internen Freiraum.Die Biegefolge erzeugt InterferenzDas Teil lässt sich nur schwer drehen oder neu positionieren.Mit einem herkömmlichen Stempel kann die erforderliche Biegelinie nicht erreicht werden. Die entscheidende Frage lautet nicht:„Brauche ich einen stärkeren Schlag?“Es ist:„Benötigt das Werkstück mehr Platz um den Stempel herum?“Wenn die Antwort Ja lautet, könnte ein Gooseneck Punch der richtige nächste Schritt sein.14. Die IngenieurslektionDer Standard-Abkantstempel bildet die vielseitige Grundlage für alltägliche Biegearbeiten. Wenn jedoch tiefe Profile, Rücklaufflansche oder bereits geformte Wände mit dem Werkzeug kollidieren, ist eine andere Geometrie erforderlich.Ein Schwanenhals-Abkantpressstempel schafft zusätzlichen Freiraum hinter der Arbeitsspitze und hilft Herstellern so, tiefe Kästen, U-Profile und Rücklaufflansche effizienter zu formen.Sein Hauptvorteil liegt auf der Hand:Ein Standardstempel bietet Stabilität und Vielseitigkeit. Ein Schwanenhalsstempel bietet den nötigen Platz für komplexe Biegevorgänge.Bei der richtigen Wahl sollten stets Freiraum, Werkzeugfestigkeit, Maschinenkapazität und Werkstückgeometrie in Einklang gebracht werden.Im nächsten Artikel der Bendmax Common Press Brake Tools Series werden wir ein weiteres spezielles Stempelprofil untersuchen und erklären, wann es besser geeignet ist als ein herkömmlicher Schwanenhalsstempel.15. Die häufig gestellten FragenDer Standard-Abkantstempel bildet die vielseitige Grundlage für alltägliche Biegearbeiten. Wenn jedoch tiefe Profile, Rücklaufflansche oder bereits geformte Wände mit dem Werkzeug kollidieren, ist eine andere Geometrie erforderlich.Ein Schwanenhals-Abkantpressstempel schafft zusätzlichen Freiraum hinter der Arbeitsspitze und hilft Herstellern so, tiefe Kästen, U-Profile und Rücklaufflansche effizienter zu formen.Sein Hauptvorteil liegt auf der Hand:1. Können Sie kundenspezifische Werkzeuge für Abkantpressen herstellen?Ja. Bendmax fertigt kundenspezifische Stempel, Matrizen und Werkzeuge für Abkantpressen nach Ihren Zeichnungen, Abmessungen, Materialvorgaben, Materialstärken und Biegeanforderungen. 2. Welche Informationen benötigen Sie für ein Angebot?Bitte geben Sie die Werkzeugzeichnung oder Teilezeichnung, das Abkantpressenmodell, das Werkzeugsystem, das Material, die Dicke, den Biegewinkel, den Innenradius und die benötigte Länge an. Fotos oder Muster sind ebenfalls hilfreich. 3. Welche Materialien werden für Ihre Abkantpressenwerkzeuge verwendet?Wir verwenden üblicherweise C45 und 42CrMo, die je nach Werkzeugkonstruktion und Anwendungsanforderungen ausgewählt werden. Spezielle Materialanforderungen können ebenfalls besprochen werden. 4. Welche Härte erreichen Ihre Werkzeuge?Je nach Werkzeugkonstruktion wird der Körper typischerweise auf HRC 30–35 gehärtet, während der Arbeitsbereich für eine verbesserte Verschleißfestigkeit und Lebensdauer eine Härte von etwa HRC 54–60 erreichen kann. 5. Wie stellen Sie die Genauigkeit der Werkzeuge sicher?Wir verwenden Präzisions-CNC-Bearbeitungs-, Schleif- und Prüfgeräte, um Abmessungen, Profilgenauigkeit, Geradheit und Härte zu kontrollieren, mit einer typischen Werkzeuggenauigkeit von bis zu ±0,02 mm. 6. Wie lange ist Ihre Produktionsvorlaufzeit?Die Lieferzeit hängt von Werkzeugtyp, Menge und Anpassungsanforderungen ab. Standardwerkzeuge sind in der Regel schneller verfügbar, während kundenspezifische Werkzeuge zusätzlichen Entwicklungs- und Produktionsaufwand erfordern. 7. Können Sie herstellen?Ja. Wir unterstützen OEM- und Großbestellungen, einschließlich der Fertigung von Werkzeugen nach Kundenzeichnungen, Spezifikationen und erforderlichen Werkzeugsystemen. 8. Versenden Sie Werkzeuge für Abkantpressen weltweit?Ja. Bendmax liefert Werkzeuge für Abkantpressen an Kunden weltweit und bietet Unterstützung bei Exportverpackung, Versandkoordination und Kundendienst. 9. Können Sie mir bei der Auswahl der richtigen Werkzeuge für die Abkantpresse helfen?Ja. Senden Sie uns Ihr Maschinenmodell, Ihre vorhandenen Werkzeuge, die Werkstückzeichnung oder Ihre Biegeanforderungen. Unsere Ingenieure helfen Ihnen gerne bei der Auswahl eines passenden Stempels, einer Matrize oder einer kundenspezifischen Werkzeuglösung.Setze deine Biegereise fortProduktdetailsErfahren Sie mehr über dieses Werkzeug, seine Spezifikationen und seine Kompatibilität.→ Produkt erkunden: Standardlocher Verwandte LösungenSiehe verwandte Anwendungen, Biegeverfahren und Werkzeugdiskussionen.→ Lösungen und Diskussionen entdecken Sie benötigen einen Preis?Schildern Sie uns Ihre Anforderungen und Sie erhalten eine Werkzeugempfehlung sowie ein Angebot.→ Angebot anfordern: Sprechen Sie mit unseren Werkzeugingenieuren   Setzen Sie die Bendmax-Werkzeugserie fortNächste:Wenn der Biegeraum eng wird, finden Stanzwerkzeuge ihren Weg Im nächsten Artikel werden wir von der Bearbeitung großer Profile zur Bearbeitung schmaler Biegebereiche übergehen und den Sash Punch vorstellen.Der auch als schmale Variante des Standardstempels bekannte Stanzstempel zeichnet sich durch einen schlanken Körper und eine abgewinkelte, nach innen gerichtete Spitze aus. Dank dieser Geometrie erreicht das Werkzeug auch schwer zugängliche Biegebereiche, in denen ein herkömmlicher Stempel das Werkstück behindern könnte.Wir werden die Struktur, typische Anwendungsbereiche und Unterschiede zu Standard- und Schwanenhalsstanzen untersuchen, insbesondere bei Türrahmen, Fensterrahmen, Flügelprofilen und schmalen Blechprofilen.  
  • Standard-Abkantstanze: Die vielseitige Grundlage für alltägliche Biegearbeiten
    Sep 04, 2026
    Standard-Abkantstanze: Die vielseitige Grundlage für alltägliche BiegearbeitenKonzipiert für hohe Biegebelastungen, zuverlässige Produktion und vielseitige BlechumformungIn früheren Artikeln des Bendmax-Blogs haben wir zahlreiche Beiträge zu Abkantpressenlösungen, Werkzeuganwendungen und Produktvergleichen veröffentlicht. Diese Artikel konzentrieren sich auf spezifische Herausforderungen beim Biegen und praktische Lösungen.Beim Erlernen von Werkzeugen für Abkantpressen findet man leicht verstreute Informationen – ein Stempelprofil an einer Stelle, eine Werkzeugauswahlhilfe an einer anderen und ein Anwendungsbeispiel auf einer weiteren Seite. Was oft fehlt, ist ein klares und systematisches Verständnis der gängigen Werkzeuge für das Abkanten.Deshalb stellen wir Ihnen unsere neue Serie „Gebräuchliche Abkantpressenwerkzeuge“ vor.In dieser Reihe stellen wir Ihnen nacheinander gängige Stempel, Matrizen und Werkzeugzubehör für Abkantpressen vor, um Ihnen ein umfassenderes Verständnis der Funktionsweise dieser Werkzeuge und der Gründe für die Existenz verschiedener Ausführungen zu vermitteln.Aus der Sicht eines technischen Ingenieurs werden wir die Konstruktionsprinzipien, Funktionen, Arbeitsweisen und typischen Anwendungsbereiche jedes Werkzeugs untersuchen. Noch wichtiger ist jedoch, dass wir die ingenieurtechnischen Fragestellungen hinter den Werkzeugen betrachten werden:Warum sind manche Stempel gerade, während andere eine Schwanenhalsform aufweisen? Warum gibt es V-Matrizen mit unterschiedlichen V-Öffnungen? Wann sollte man einen Standardstempel anstelle eines Schwanenhalsstempels wählen? Und was ist zu tun, wenn Standardwerkzeuge das benötigte Werkstück nicht formen können?Anstatt einfach nur die Produktspezifikationen aufzulisten, möchten wir erklären, warum ein Werkzeug so konstruiert ist, welches Problem es lösen soll, wie es beim Biegevorgang funktioniert und wann die Wahl dieses Werkzeugs die richtige Entscheidung ist.Wir hoffen, dass diese Serie zu einem praktischen Nachschlagewerk für alle werden kann, die neu in der Werkzeugbranche für Abkantpressen sind – egal ob Maschinenbediener, Werkzeugkäufer, Vertriebsingenieur, Konstrukteur, Fertigungsmitarbeiter oder einfach jemand, der gerade erst anfängt zu lernen, wie Abkantpressenwerkzeuge funktionieren.Diese Reihe ist jedoch nicht als einseitiger technischer Leitfaden gedacht.Wir sind der Überzeugung, dass echtes Werkzeugwissen aus Fragen, Anwendungen und praktischer Biegeerfahrung entsteht.Wenn Sie Fragen zu Stempeln oder Matrizen haben, sich nicht sicher sind, welches Werkzeugsystem für Ihre Abkantpresse geeignet ist, oder ein bestimmtes Werkstück biegen möchten, aber nicht wissen, wie Sie es formen sollen, können Sie sich gerne an uns wenden.Sie können uns Ihre Zeichnung, Maße, Materialangaben, Dicke, Biegewinkel und weitere Informationen zukommen lassen oder einfach Ihr Problem beschreiben. Gerne besprechen wir mit Ihnen verschiedene Werkzeugoptionen und finden eine praktikable Lösung.Denn die beste Werkzeuglösung beginnt nicht immer mit einer Produktnummer. Manchmal beginnt sie mit einer Frage.Willkommen zur Bendmax-Serie „Gängige Abkantpressenwerkzeuge“:Beginnen Sie mit StärkeBei der Auswahl eines Stempels für eine Abkantpresse benötigen viele Biegearbeiten kein kompliziertes Werkzeug.Sie brauchen etwas Robustes, Stabiles und Zuverlässiges.Hier kommt der Heavy-Duty Standard Punch ins Spiel.Als eines der am häufigsten verwendeten oberen Werkzeuge für das Abkanten mit einer Abkantpresse basiert der Standardstempel auf einem einfachen Konstruktionsprinzip: Er bietet eine robuste Arbeitsgeometrie, die anspruchsvollen Biegebelastungen standhält und gleichzeitig vielseitig genug für die tägliche Produktion ist.Für allgemeine Blechbiegearbeiten ist der Standardstempel aufgrund seiner Kombination aus Festigkeit, Stabilität und Flexibilität eine wichtige Grundlage für ein modernes Abkantpressen-Werkzeugsystem.Doch Festigkeit ist nicht die Lösung für jedes Biegeproblem.Wenn die Werkstücke tiefer werden, die Profile komplexer werden und sich die Rücklaufflansche weiter um den Stempel bewegen, tritt ein weiteres Problem auf:Möglicherweise ist um den Schlag herum einfach nicht genügend Platz.Und das führt zur nächsten Frage in unserer Werkzeugserie:Was passiert, wenn der Standard-Stanzer keinen Platz mehr hat?Die Antwort ist nicht immer ein stärkerer Schlag.Manchmal liegt die Antwort in einer anderen Geometrie.Wenn Standard-Stanzen an ihre Grenzen stoßen, schaffen Schwanenhals-Stanzen Platz.1. Was ist ein Standard-Abkantpressstempel?Ein Standardstempel ist das obere Werkzeug, das an einer Abkantpresse installiert ist, um Bleche gegen eine untere V-Matrize zu formen.Beim Biegen bewegt sich der Stempel nach unten und drückt das Werkstück in die Matrizenöffnung. Beim Freibiegen wird das Blech von den Schultern der V-Matrize gestützt, während der Stempel die Biegeposition und die Umformtiefe steuert.Der Standardstempel ist für eine breite Palette gängiger Biegevorgänge ausgelegt, darunter:Allgemeine 90°-BiegungBlechbearbeitungPlattenbiegungStrukturelle KomponentenSchränke und GehäuseRahmen und HalterungenAllgemeine FertigungsarbeitenSein vergleichsweise robuster Körper bietet eine gute Widerstandsfähigkeit gegen Biegebelastungen, während die Arbeitsnase bestimmt, wie die Kraft in das Material übertragen wird.Einfach ausgedrückt:Der Standardstempel ist der zuverlässige Allrounder unter den Werkzeugsystemen für Abkantpressen.2. Warum braucht ein Standard-Schlag einen starken Körper?Das Biegen mit einer Abkantpresse erzeugt erhebliche Umformkräfte.Der Stempel muss diesen Kräften wiederholt standhalten, ohne dass es zu übermäßiger Verformung, Instabilität oder vorzeitigem Verschleiß kommt.Ein robuster Schlagkörper trägt dazu bei, Folgendes zu gewährleisten:Hohe strukturelle StabilitätBessere Beständigkeit gegen BiegebelastungenGleichmäßige WerkzeugpositionierungLangzeit-DimensionszuverlässigkeitBessere Eignung für anspruchsvolle ProduktionFür spezielle, hochbelastbare Bendmax-Konfigurationen können die Werkzeuge für Anwendungen mit hoher Belastung ausgelegt werden, wobei einige Ausführungen eine maximale Belastbarkeit von bis zu 1000 kN/m erreichen.Allerdings sollte dieser Wert stets als produktspezifische Angabe und nicht als universelle Kapazität für jeden Standard-Stanzer betrachtet werden.Die tatsächliche zulässige Belastung hängt von Faktoren wie beispielsweise Folgendem ab:StanzgeometrieMaterialWerkzeughöheQuerschnittArbeitsradiusBiegemethodeMaschinenkapazitätWerkstückgeometrieDies ist ein wichtiger Unterschied bei der Auswahl von Hochleistungswerkzeugen.Ein kräftiger aussehender Schlag bedeutet nicht automatisch eine höhere Schlagkraft.Die Gesamtkonstruktion des Werkzeugs bestimmt seine Arbeitslast.3. Die Geometrie hinter dem Freiraum bei kurzen FlanschenEin Standardstempel ist nicht einfach ein gerader Block aus gehärtetem Stahl.Sein Profil ist sorgfältig um den Biegebereich herum gestaltet.Viele Standard-Stanzformen weisen eine leichte konkave Vertiefung auf der Innenseite auf, während die Außenseiten relativ flach bleiben.Durch diese Geometrie entsteht ein ausreichender Freiraum um das Werkstück herum.Bei bestimmten Anwendungen mit kurzem Flansch bedeutet dies, dass sich der Flansch näher an den Stempelkörper heranbewegen kann, ohne dass es zu unmittelbaren Behinderungen kommt.Daher können einige Anwendungen, die scheinbar einen speziellen Schwanenhalsstempel erfordern, dennoch mit einem entsprechend konstruierten Standardstempel durchgeführt werden.Aber es gibt eine Grenze.Der Standardstempel ist im Grunde immer noch ein relativ solides und robustes Werkzeug.Wenn das Werkstück tiefer wird oder der Rücklaufflansch sich weiter um den Stempel herum erstreckt, kann der verfügbare Freiraum unzureichend werden.Hier kommt es der Werkzeuggeometrie zu einer wichtigeren Rolle als der bloßen Erhöhung der Werkzeugfestigkeit.4. Stanzkraft vs. WerkstückspielraumDies ist eines der wichtigsten Konzepte bei der Auswahl von Werkzeugen für Abkantpressen.Stellen Sie sich zwei verschiedene Probleme vor.Problem A: Die Biegebelastung ist zu hochDie Lösung könnte Folgendes beinhalten:Ein stärkerer SchlagEin stärkerer WürfelEin geeignetes MaterialGrößere WerkzeugeEine Maschine mit höherer KapazitätProblem B: Das Werkstück behindert den Stempel physisch.Die Lösung ist eine andere.Eine Erhöhung der Stempelstärke schafft keinen zusätzlichen Freiraum.Wenn das Werkstück vor Abschluss des Biegevorgangs auf den Stempelkörper trifft, handelt es sich um ein geometrisches Problem.Sie benötigen ein Werkzeug, das mehr Platz bietet.Dieser Unterschied lässt sich einfach zusammenfassen:Festigkeit löst Lastprobleme. Geometrie löst Freiraumprobleme.Genau deshalb gibt es verschiedene Stempelprofile.5. Warum werden 85°-Standardstempel häufig verwendet?Werkzeuge für Abkantpressen sind in verschiedenen Stempelwinkeln erhältlich, darunter Konfigurationen um 85°, 86° und 88°.Ein 85°-Stempel bedeutet nicht, dass das fertige Werkstück automatisch eine 85°-Biegung aufweist.Bei vielen Anwendungen des Luftbiegens werden Stempel- und Matrizengeometrie so gewählt, dass der erforderliche Formspielraum und die Überbiegungsfähigkeit zur Herstellung von Winkeln um 90° gegeben sind.Der endgültige Biegewinkel hängt von mehreren Variablen ab, darunter:StanzwinkelWürfelwinkelV-förmige ÖffnungStanznasenradiusMaterialartMaterialstärkeBiegetiefeMaterialrückfederungMaschinensteuerung und WiederholgenauigkeitDaher sollte der Stempelwinkel als Teil des gesamten Biegesystems und nicht als alleinige Lösung für die Rückfederung betrachtet werden. AMADA-System Standard-Abkantpressenstempel Nr. 11.201 AMADA-System Standard-Abkantpressstempel Nr. 11.230 AMADA-System Standard-Abkantpressstempel Nr. 10.142 Wila System Typ II Standardstempel Nr. 14.0206. Der Radius der Stanzform ist wichtigDer Radius der Stempelspitze beeinflusst direkt den Kontakt zwischen Stempel und Blech.Ein kleinerer Radius kann für Anwendungen geeignet sein, die eine engere Innenbiegung erfordern, während ein größerer Radius für dickeres Material oder Anwendungen, bei denen übermäßige Oberflächenspannungen vermieden werden müssen, erforderlich sein kann.Der korrekte Radius hängt ab von:Material + Dicke + V-Öffnung + Erforderlicher Innenradius + BiegeverfahrenAus diesem Grund empfiehlt Bendmax nicht, einen Stempel nur anhand seines Nennwinkels auszuwählen.Die gesamte Stempelgeometrie sollte auf die untere Matrize und die jeweilige Anwendung abgestimmt sein.7. Standard-Stanzmaterial: Warum Bendmax 42CrMo verwendetFür die Werkzeuge von Bendmax-Abkantpressen wird 42CrMo für Anwendungen ausgewählt, die eine Kombination aus Festigkeit, Zähigkeit und Verschleißfestigkeit erfordern.Der Werkstoff eignet sich besonders für anspruchsvolle Abkantpressenwerkzeuge, da das Werkzeug wiederholt konzentrierten Umformkräften standhalten muss.Bendmax konzentriert sich außerdem auf die Härtung der Bereiche, die direktem Kontakt und Verschleiß ausgesetzt sind.Bendmax WerkzeugmaterialMaterial: 42CrMoHärte des Arbeitsradius / Eintrittsradius: 54–60 HRCDurch Härten des Arbeitsradius und des Eintrittsradius wird die Beständigkeit gegen Folgendes verbessert:TragenOberflächenverformungWiederholte KontaktbelastungBeschädigung der ArbeitskanteDas Ziel besteht nicht einfach darin, das gesamte Werkzeug extrem schwierig zu gestalten.Ein Werkzeug für eine Abkantpresse benötigt das richtige Verhältnis zwischen Festigkeit, Zähigkeit, Härte und Dimensionsstabilität.8. Präzisionsschleifen: Mehr als nur eine glatte OberflächeDas Präzisionsschleifen ist ein wichtiger Bestandteil der Werkzeugherstellung für Abkantpressen.Die Arbeitsflächen müssen eine präzise Geometrie aufweisen, damit die verschiedenen Werkzeugsegmente reibungslos zusammenarbeiten können.Präzisionsbearbeitung und Schleifen helfen bei der Kontrolle:WerkzeugabmessungenArbeitsradiusWerkzeuggeradheitParallelitätSegmentkonsistenzOberflächenqualitätFormschleifscheibeBei segmentierten Werkzeugen ist die Maßgenauigkeit besonders wichtig.Bereits geringfügige Unterschiede zwischen benachbarten Segmenten können den Kontaktzustand beeinflussen und letztendlich die Biegefestigkeit beeinträchtigen.Deshalb geht es bei Präzisionswerkzeugen nicht einfach nur darum, ein Werkzeug herzustellen, das „genau aussieht“.Die Geometrie muss während des eigentlichen Biegevorgangs an den entscheidenden Stellen präzise bleiben.Anzeige für Standard-Abkantpressenwerkzeuge von Bendmax9. Kann ein Standard-Stanzer auch dickes Material verarbeiten?Ja – vorausgesetzt, der Stempel ist fachgerecht konstruiert und korrekt auf die Anwendung abgestimmt.Hochleistungs-Standardstempel werden häufig dann gewählt, wenn die Anwendung höhere Biegebelastungen und eine robuste Werkzeugkonstruktion erfordert.Die Werkzeugauswahl sollte jedoch niemals allein auf der Materialstärke basieren.Der Ingenieur sollte außerdem Folgendes berücksichtigen:MaterialfestigkeitMaterialstärkeBiegelängeInnenradiusV-förmige ÖffnungErforderliche BiegekraftMaschinentonnageWerkzeuglastkapazitätWerkstückgeometrieBei anspruchsvollen Anwendungen sollte das Werkzeugsystem stets als Gesamtsystem geprüft werden.10. Standard-Stanze vs. Schwanenhals-StanzeHier wird der Unterschied zwischen den beiden Werkzeugen sehr deutlich.BesonderheitHochleistungs-StandardstanzeSchwanenhals-StanzeHauptvorteilStärke und VielseitigkeitFreigabeKarosseriedesignRobust / solideversenkte / offene HalsgeometrieAllgemeines BiegenExzellentGutAnwendungen für hohe BeanspruchungStarke OptionAnwendungsabhängigFreiraum für kurze FlanscheGut geeignet für passende DesignsExzellentTiefe KistenDurch die Geometrie begrenztExzellentU-ProfileDurch die Geometrie begrenztExzellentRücklaufflanscheAnwendungsabhängigBesserer ZugangKomplexe ProfileBeschränktBesser geeignetHauptzweck der KonstruktionBiegebelastungen bewältigenWerkzeug-/Werkstück-Kollisionen verhindernDer entscheidende Punkt ist:Schwanenhals-Stempel sind nicht einfach nur „stärkere Standard-Stempel“.Sie lösen ein anderes technisches Problem.Ein Standard Punch legt großen Wert auf strukturelle Festigkeit und allgemeine Leistungsfähigkeit.Ein Schwanenhalsstempel verändert die Geometrie des oberen Werkzeugs, um zusätzlichen Freiraum zu schaffen.11. Wann sollte man einen Standardlocher wählen?Ein Standard-Locher ist in der Regel eine gute Wahl, wenn:Das Werkstück weist eine konventionelle Geometrie auf.Um den Stempel herum ist ausreichend Platz.Es werden hohe Biegebelastungen erwartet.Allgemeine Produktion erforderlichKurze Flansche können ohne Behinderung geformt werden.Eine robuste und wirtschaftliche Werkzeuglösung wird bevorzugt.Für viele Fertigungsbetriebe ist der Standardstempel daher das erste Werkzeug, das in Betracht gezogen wird.Es gibt keinen Grund, einen Spezialstempel zu verwenden, wenn ein Standardstempel bereits die erforderliche Leistung erbringt.12. Wann ist ein Standardstempel nicht mehr das richtige Werkzeug?Die Situation ändert sich, wenn das Werkstück mit dem Stempel in Konflikt gerät.Typische Warnzeichen sind:Tiefe KastenprofileSchmale U-ProfileLange RücklaufflanscheTiefe KanäleBegrenzte InnenräumeKomplexe MehrfachbiegungsprofileStempel-Werkstück-InterferenzDie Wahl eines stärkeren Standardstempels löst das Problem an dieser Stelle nicht unbedingt.Die Frage lautet:Wie können wir mehr Platz um die Kurve herum schaffen?Diese Frage führt direkt zum nächsten Artikel in der Bendmax-Serie.13. Warum Bendmax Standard-Stanzen?Bendmax entwickelt Standard-Stanzen nach drei praktischen Anforderungen:StärkeDie Konstruktion aus 42CrMo bietet eine solide Grundlage für anspruchsvolle Biegeanwendungen.PräzisionPräzisionsbearbeitung und -schleifen tragen zur Aufrechterhaltung einer gleichbleibenden Werkzeuggeometrie und Maßgenauigkeit bei.ProduktionseffizienzStandardisierte Stanzprofile werden häufig verwendet, wodurch Bendmax eine effiziente Produktion gewährleisten und Folgeaufträge, Großbestellungen und praktikable Lieferzeiten erfüllen kann.Für Kunden, die Werkzeuge in großen Mengen kaufen, trägt die standardisierte Produktion auch dazu bei, die Konsistenz von Auftrag zu Auftrag zu verbessern.14. Die IngenieurslektionDer Standardstempel lehrt eine wichtige Lektion über Werkzeuge für Abkantpressen:Löse nicht jedes Problem mit mehr Kraft.Ein robustes Werkzeug ist von großem Wert, wenn es um Biegebelastung geht.Wenn sich das Werkstück jedoch nicht physisch um das Werkzeug bewegen kann, ist die Festigkeit nicht mehr der primäre Faktor.Das Werkzeug benötigt eine andere Geometrie.Und genau da setzt unsere nächste Werkzeuglösung an.Setze deine Biegereise fortProduktdetailsErfahren Sie mehr über dieses Werkzeug, seine Spezifikationen und seine Kompatibilität.→ Produkt erkunden: StandardlocherVerwandte LösungenSiehe verwandte Anwendungen, Biegeverfahren und Werkzeugdiskussionen.→ Lösungen und Diskussionen entdeckenSie benötigen einen Preis?Schildern Sie uns Ihre Anforderungen und Sie erhalten eine Werkzeugempfehlung sowie ein Angebot.→ Angebot anfordern: Sprechen Sie mit unseren WerkzeugingenieurenSetzen Sie die Bendmax-Werkzeugserie fortNächste:Wenn Standard-Stanzgeräte keinen Platz mehr haben, schaffen Schwanenhals-Stanzgeräte Raum.Wie die Geometrie von Schwanenhalskonstruktionen mit hoher Bodenfreiheit die Platzprobleme löst, die mit Standardstempeln nicht zu bewältigen sindIm nächsten Artikel gehen wir von der Festigkeit zur Freigängigkeit über und untersuchen, wie Schwanenhalsstempel für tiefe Gehäuse, U-Profile, Rückflansche und andere Anwendungen konstruiert werden, bei denen ein herkömmlicher Standardstempel physisch mit dem Werkstück kollidieren kann.
  • Sonderanfertigungen von Abkantpressenwerkzeugen: Wenn Standardwerkzeuge nicht ausreichen
    Aug 15, 2026
      Sonderanfertigungen von Abkantpressenwerkzeugen: Wenn Standardwerkzeuge nicht ausreichen Standardwerkzeuge für Abkantpressen eignen sich für ein überraschend breites Spektrum an Biegearbeiten. Standardstempel, V-Matrizen, Schwanenhalsstempel, Radiuswerkzeuge und Bördelwerkzeuge decken die meisten alltäglichen Anwendungen ab.Aber früher oder später kommt ein Teil hinzu, der zu sagen scheint:„Netter Versuch. Ihre Standardwerkzeuge werden hier nicht funktionieren.“Dann kommen üblicherweise Spezialwerkzeuge für Abkantpressen zum Einsatz.Bei der Sonderanfertigung von Werkzeugen geht es nicht darum, etwas Ungewöhnliches um seiner selbst willen herzustellen. Es geht darum, ein Werkzeug speziell für einen bestimmten Zweck zu entwickeln. Teilegeometrie, Material, Maschine, Biegefolge und Produktionsanforderungen wenn mit Standardwerkzeugen das gewünschte Ergebnis nicht mehr erzielt werden kann.  1. Wann benötigt man tatsächlich kundenspezifische Werkzeuge? Die erste Frage lautet nicht „Können Sie ein Spezialwerkzeug anfertigen?“Die bessere Frage lautet:„Brauche ich wirklich einen?“Wenn ein Standardstempel und eine Standardmatrize die erforderliche Biegung sicher und gleichmäßig erzeugen können, gibt es in der Regel wenig Grund, das Werkzeug neu zu erfinden. Die Anfertigung von Spezialwerkzeugen lohnt sich dann, wenn Standardwerkzeuge Probleme verursachen, wie zum Beispiel: •Die erforderliche Biegegeometrie kann nicht erreicht werden•Der Flansch ist zu kurz oder zu tief.•Das Werkstück behindert den Standardstempel•In einer Aufspannung müssen mehrere Biegungen erzeugt werden.•Ein spezieller Radius oder Winkel ist erforderlich.•Das Teil erfordert eine Versetzung oder Z-Biegung.•Standardwerkzeuge verursachen Markierungen oder Verformungen•Der Produktionsprozess erfordert einen speziellen Formgebungsprozess.•Die Einrichtungszeit muss verkürzt werden.•Das gleiche Spezialteil wird wiederholt hergestellt.•Das Werkstück muss völlig frei von Werkzeugspuren sein. Mit anderen Worten:Wenn das Bauteil ungewöhnlich ist, müssen unter Umständen auch die Werkzeuge ungewöhnlich sein.   2. Die kundenspezifische Werkzeugherstellung beginnt mit dem Bauteil, nicht mit dem Werkzeug. Ein häufiger Fehler ist es, die Diskussion so zu beginnen:„Wir brauchen einen besonderen Schlag.“Das ist noch etwas zu früh.Eine ordnungsgemäße Konstruktion kundenspezifischer Werkzeuge beginnt mit der Werkstück.Der Werkzeugkonstrukteur muss Folgendes verstehen:MaterialTypische Informationen umfassen:MaterialqualitätDickeZugfestigkeitStreckgrenzeOberflächenbeschaffenheitZum Beispiel Biegen 1,5 mm Aluminium Und 10 mm hochfester Stahl Es handelt sich offensichtlich nicht um dieselbe Aufgabe. Die Werkzeuggeometrie, die Matrizenöffnung, der Stempelradius und die erforderliche Biegekraft können völlig unterschiedlich sein.TeilegeometrieWichtige Dimensionen sind:GesamtteilabmessungenFlanschlängenBiegewinkelInnenradienOffset-AbmessungenLöcher und AusschnitteGeprägte oder geformte BereicheSicherheitsüberprüfungSelbst ein kleines Detail kann darüber entscheiden, ob ein Standardwerkzeug funktioniert.MaschineninformationenDie Werkzeuge müssen auch zur Abkantpresse passen.Wichtige Maschinenparameter sind:Hersteller und Modell der AbkantpresseMaximale TonnageBiegelängeWerkzeugsystemStanzhalter-TypWerkzeughaltertypMaximale WerkzeughöheKlemmverfahrenVerfügbares TageslichtEine wunderschön gestaltete Spezialstanze ist wenig nützlich, wenn sie nicht zur Maschine passt.  "Für weitere Informationen lesen Sie unsere verwandten Artikel.[ Wie man die Presskraft einer Abkantpresse für verschiedene Werkzeuge berechnet (Vollständiger Leitfaden 2026) ][Wie man das richtige Werkzeug für eine Abkantpresse anhand der Biegekraft auswählt][Was sind Abkantwerkzeuge? Der ultimative Leitfaden für Hersteller]  3. Die gebräuchlichsten Werkzeuge für kundenspezifische Abkantpressen Sonderwerkzeuge können viele Formen annehmen. Einige sind völlig einzigartig, während andere im Wesentlichen modifizierte Versionen von Standardwerkzeugen darstellen.Hier sind einige gängige Beispiele. Sonderanfertigungen Ein Spezialstempel kann erforderlich sein, wenn ein Standardstempel mit dem Werkstück kollidiert. Typische Designs umfassen:Extra tiefe Schwanenhals-StößeSchmale StanzungenVerlängerte SchlägeStanzungen mit speziellem WinkelRadiusstempelVersetzte StempelKundenspezifische Umformstempel Mehrstufige Umformstempel  Beispielsweise kann ein tiefes, kastenförmiges Werkstück mit einem Standard-Geradstempel kollidieren. Schwanenhals- oder Offset-Stanze kann den zusätzlichen Freiraum bieten, der für die vollständige Biegung benötigt wird. 4. Kundenspezifische Stanzformen Das gleiche Prinzip gilt auch für die unteren Werkzeuge.Eine Standard-V-Matrize eignet sich gut für herkömmliches Luftbiegen, aber für spezielle Anwendungen können folgende Anforderungen gelten: • Kundenspezifische V-Öffnungen• Mehrere V-förmige Öffnungen• Asymmetrische V-Formen• Offset-Stanzwerkzeuge• Radius-Stanzen• U-förmige Matrizen• Vier-Wege-Würfel• Verstellbare Matrizen• Formwerkzeuge Die Matrizenöffnung ist besonders wichtig, weil sie die Beziehung zwischen beeinflusst. Materialstärke, Innenradius, Biegekraft und minimale Flanschlänge.Für das konventionelle Luftbiegen ist ein häufig verwendeter Ausgangspunkt:V ≈ 6–8 × MaterialdickeDies ist jedoch keine allgemeingültige Regel. Materialfestigkeit, gewünschter Radius, Werkzeuggeometrie und Maschinenkapazität spielen alle eine Rolle.Genau deshalb sollten kundenspezifische Werkzeuge auf die jeweilige Anwendung zugeschnitten werden, anstatt einfach nur ein Maß aus einem Katalog zu kopieren.   5. Wenn ein Werkzeug mehrere Werkzeuge ersetzen kann Hier liegt einer der größten Vorteile von kundenspezifischen Werkzeugen:Manchmal lassen sich mehrere Vorgänge zu einem einzigen zusammenfassen.Stellen Sie sich ein Bauteil vor, das normalerweise Folgendes erfordert:StandardbiegungWerkzeugwechselVersetztes BiegenWerkzeugwechselEndgültige FormgebungEin speziell entwickeltes Umformwerkzeug kann mehrere dieser Arbeitsgänge in einer einzigen Aufspannung kombinieren.Das kann Folgendes reduzieren:WerkzeugwechselzeitMaschineneinrichtungszeitBedienerhandhabungPositionierungsfehlerProduktionsvariabilitätBei der Massenproduktion kann sogar die Einsparung von Energie reduziert werden. 30 Sekunden pro Teil können von Bedeutung werden.Zum Beispiel bei 500 Teilen pro Monat:0,5 min × 500 = 250 MinutenDas ist mehr als 4 Stunden monatlich eingesparte Produktionszeit.Und das ist nur die Folge einer kleinen Verbesserung.  6. Kundenspezifische Werkzeuge für markierungsfreies Biegen Oberflächenmarkierungen sind ein weiterer häufiger Grund für die Anfertigung individueller Anfertigungen.Standard-V-Matrizen können Spuren hinterlassen auf:EdelstahlAluminiumVorlackiertes BlechDekorative PaneelePulverbeschichtete TeileOberflächen mit hoher SichtbarkeitWenn kosmetische Qualität wichtig ist, sollte man eine individuelle Anfertigung markierungsfreie oder nicht markierende Matrize könnte eine bessere Lösung sein.Je nach Anwendung können die Werkzeuge Folgendes verwenden:PolyurethaneinsätzeSpezialwalzenAustauschbare EinsätzeModifizierte Werkzeuggeometriereibungsarme KontaktflächenDas Ziel ist einfach:Biegen Sie das Blatt so, dass kein werkzeugförmiges Souvenir zurückbleibt.Dies kann besonders dann von Vorteil sein, wenn das fertige Bauteil nach dem Biegen nicht poliert, neu lackiert oder anderweitig nachbearbeitet werden kann.  Bendmax Verstellbare drehbare V-Matrize  Bendmax Rundstangen-Abkantpresse ohne Markierung  Bendmax Wing Bending Plus Werkzeug  Bendmax PU Halter und Einsatz markierungsfreie/markierungsfreie Stanzformen  Bendmax Schutzfolie  Bendmax Drehbarer V-Matrizen    7. Kundenspezifische Werkzeuge für Z-Biegen und Offset-Biegen Das Offset-Biegen ist eine weitere klassische Anwendung im Bereich der Sonderanfertigung von Werkzeugen.Für eine Z-Biegung sind typischerweise zwei parallele Biegungen mit einem kontrollierten Versatz dazwischen erforderlich.Die Operation kann mit verschiedenen Standardwerkzeugen durchgeführt werden, aber ein spezielles Werkzeug ist erforderlich. Z-Biegewerkzeug kann den Prozess manchmal beschleunigen und konsistenter gestalten.Die wichtigsten Abmessungen sind üblicherweise:MaterialstärkeVersatzhöheBiegewinkelFlanschlängeInnenradiusErforderliche SicherheitsfreigabeBei der Serienfertigung ist ein spezielles Offset-Werkzeug oft sinnvoller als das wiederholte Einrichten mehrerer Standardstempel und -matrizen.  8. Säumen und Glätten: Ein weiterer Sonderfall Säumen sieht einfach aus.Das ist nicht immer so.Ein typischer Säumvorgang besteht darin, das Blech zunächst zu biegen und anschließend die gefaltete Kante zu glätten.Je nach Material und Bauteilkonstruktion kann der Prozess Folgendes erfordern:Einfassende SchlägeFlache Schläge GlättwerkzeugeFederbelastete WerkzeugeHydraulische AbflachwerkzeugeKundenspezifische UmformwerkzeugeDas Werkzeug muss genügend Freiraum für den vorgebogenen Flansch bieten und gleichzeitig die endgültige, abgeflachte Geometrie kontrollieren.Bei Serienteilen mit gleichbleibenden Anforderungen an die Bördelung können kundenspezifische Werkzeuge dazu beitragen, die Rüstkomplexität zu reduzieren und die Wiederholgenauigkeit zu verbessern.  9. Materialien sind wichtiger, als Sie vielleicht denken Nicht für jedes Material kann unbedingt das gleiche Spezialwerkzeug verwendet werden.Betrachten wir drei gängige Materialien:MaterialTypische MerkmaleWerkzeugüberlegungenBaustahlRelativ einfach zu bildenUniversalwerkzeuge funktionieren oftEdelstahlHöhere Festigkeit und RückfederungHöhere Kräfte und geeignete Radien können erforderlich sein.AluminiumWeiche Oberfläche, geringere DichteOberflächenschutz und geeignete Radien sind wichtig Hochfeste Stähle erfordern noch mehr Aufmerksamkeit.Mit zunehmender Zugfestigkeit des Materials steigt in der Regel auch die erforderliche Biegekraft. Daher muss das Werkzeug hinsichtlich der verfügbaren Presskraft der Maschine und der zulässigen Belastung des Werkzeugs geprüft werden.Dies ist einer der Gründe, warum es nicht die vollständige Lösung ist, ein Werkzeug einfach nur „stabiler“ zu machen.Werkzeuggeometrie, Material, Wärmebehandlung und Maschinenkapazität wirken alle zusammen.  10. Woraus werden Sonderwerkzeuge hergestellt? Bei Werkzeugen für industrielle Abkantpressen ist die Materialauswahl von entscheidender Bedeutung.Ein häufig verwendetes Material ist 42CrMo4 / 42CrMo legierter Stahlinsbesondere für Werkzeuge, die eine gute Kombination aus Festigkeit, Zähigkeit und Verschleißfestigkeit erfordern.Je nach Anwendungsfall können Hersteller auch Materialien wie die folgenden verwenden:C4542CrMo4H13SKD11Die Wärmebehandlung ist ebenso wichtig.Ein benutzerdefiniertes Tool kann Folgendes verwenden:Durch HärtungInduktionshärtungLaserhärtungLokalisierte HärtungOberflächenbehandlungenBeispielsweise kann bei einer Werkzeugkonstruktion ein gehärteter Arbeitsbereich um ein Werkstück herum verwendet werden. HRC 54–60abhängig von der Materialgüte, dem Herstellungsverfahren und den Anwendungsanforderungen.Wichtig ist, dass die Härte nicht isoliert betrachtet werden sollte.Ein Werkzeugbauteil, das zwar extrem hart, aber zu spröde ist, ist nicht unbedingt ein besseres Werkzeug.Festigkeit + Zähigkeit + Verschleißfestigkeit = das eigentliche Ziel.  11. Maßanfertigung bedeutet nicht „jedes Mal komplett neu gefertigt“. Das sollte erwähnt werden.Ein kundenspezifisches Werkzeug bedeutet nicht zwangsläufig, dass jede Dimension von Grund auf neu entworfen werden muss.In vielen Fällen ist die beste Lösung eine modifiziertes Standardwerkzeug.Zum Beispiel:Standard-Stanzung + modifizierter NasenradiusorStandard-V-Matrize + kundenspezifischer EinsatzorStandardhalter + kundenspezifischer FormteilMit diesem Ansatz lassen sich Fertigungszeit und -kosten reduzieren, während gleichzeitig das spezifische Biegeproblem des Kunden gelöst wird.Das ist oft eine intelligentere Lösung als die Entwicklung eines komplett neuen Werkzeugsystems.   12. Wie kundenspezifische Werkzeuge konstruiert werden Ein professionelles Projekt zur Anfertigung kundenspezifischer Werkzeuge verläuft normalerweise in etwa so:Schritt 1 – Die Anwendung verstehenBeginnen Sie mit der Teilezeichnung, dem Material, der Dicke, den Biegeanforderungen und dem Produktionsvolumen.Schritt 2 – Maschine überprüfenBitte bestätigen Sie das Abkantpressenmodell, die Presskraft, die Werkzeugschnittstelle, das Spannsystem und die verfügbare Arbeitshöhe.Schritt 3 – Analyse des BiegeprozessesErmitteln Sie die Biegefolge, die erforderliche V-Öffnung, die Stempelgeometrie, den Innenradius, das Spiel und die geschätzte Biegekraft.Schritt 4 – Werkzeugkonstruktion entwickelnMithilfe von CAD-Modellierung kann Folgendes überprüft werden:WerkstückfreigabeWerkzeuginterferenzGeometriebildungWerkzeugstärkeMaschinenkompatibilitätFür komplexere Anwendungen FEA (Finite-Elemente-Analyse) kann auch zur Beurteilung der Spannungsverteilung und der Verformung verwendet werden.Schritt 5 – Herstellung und WärmebehandlungDas Werkzeug wird bearbeitet, wärmebehandelt, geschliffen und nach den geforderten Toleranzen endbearbeitet.Schritt 6 – Testen Sie das WerkzeugDer letzte Schritt ist nicht einfach:„Sieht gut aus. Schick es ab.“Die Werkzeuge sollten, wann immer dies praktikabel ist, anhand der vorgesehenen Anwendung getestet werden.Das Endziel ist ein funktionierendes Werkzeug. auf der tatsächlichen Maschine mit dem tatsächlichen Material und der tatsächlichen Teilegeometrie.  Verwandte Artikel" [ Wie man das richtige Abkantwerkzeug anhand der Biegekraft auswählt ]            [Warum legt Bendmax bei der Herstellung von Werkzeugen für Abkantpressen Wert auf strenge Prozesskontrolle?]   13. Wie viel kostet die Anfertigung von Spezialwerkzeugen? Es gibt keinen einheitlichen Preis.Ein einfacher, modifizierter Stempel kostet möglicherweise nur geringfügig mehr als ein Standardwerkzeug.Ein großes, mehrstufiges Umformwerkzeug kann deutlich teurer sein.Die Kosten hängen von Faktoren wie beispielsweise Folgendem ab:WerkzeuggrößeWerkzeugmaterialGeometrische KomplexitätBearbeitungsanforderungenWärmebehandlungSchleiftoleranzOberflächenbehandlungMengeTestanforderungenDer Kaufpreis sollte aber nicht die einzige Zahl sein, auf die man achtet.Denken Sie an die Gesamtproduktionskosten.Wenn ein kundenspezifisches Werkzeug für 500 Dollar mehrere Einrichtungsschritte überflüssig macht und 10 Minuten pro Charge einspart, kann sein Wert viel höher sein, als der Kaufpreis vermuten lässt.Deshalb sollte die Anfertigung von Sonderwerkzeugen auf folgender Grundlage bewertet werden: ROI, nicht nur der Stückpreis.   14. Wann sich die Anfertigung von Sonderwerkzeugen wahrscheinlich nicht lohnt Sonderanfertigungen sind nicht immer die Lösung.Wenn Sie nur einmalig 10 Teile herstellen müssen, ist es unter Umständen nicht wirtschaftlich sinnvoll, hohe Ausgaben für ein spezielles Umformwerkzeug zu tätigen.Ein Standardstempel und eine Standardmatrize könnten völlig ausreichend sein.Die Anfertigung von Sonderwerkzeugen wird attraktiver, wenn:Das Teil wird wiederholt hergestellt.Die Einrichtungszeit ist erheblich.Standardwerkzeuge können die Geometrie nicht erreichen.Die Qualitätsanforderungen sind hochDie Arbeitskosten sind erheblichMehrere Operationen können kombiniert werdenDie Werkzeuge müssen über alle Produktionsläufe hinweg einheitlich bleiben.Zusamenfassend:Wenn man es einmal verbiegt, könnte Standardwerkzeug die Oberhand gewinnen.Wenn man es 10.000 Mal biegt, ändert sich die Berechnung.  15. Welche Informationen sollten Sie Ihrem Werkzeughersteller senden? Wenn Sie ein Angebot für kundenspezifische Werkzeuge wünschen, senden Sie nicht einfach Folgendes:„Ich brauche einen Spezialpunsch.“Das lässt viel Raum für Spekulationen.Ein wesentlich besseres Starterpaket beinhaltet:1. TeilezeichnungVorzugsweise eine PDF-, DXF- oder 3D-CAD-Datei.2. MaterialBeispiele: S235, S355, Edelstahl 304, Aluminium 5052 usw.3. MaterialdickeZum Beispiel: 2,0 mm, 3,0 mm, 6,0 mm.4. BiegeanforderungenGeben Sie Winkel, Radius, Flanschlänge, Versatz und andere wichtige Abmessungen an.5. Informationen zur AbkantpresseMaschinenhersteller, Modell, Tonnage und Biegelänge.6. WerkzeugsystemEuropäische/Promecam-, amerikanische, Trumpf-, WILA-, Amada- oder eine andere Schnittstelle.7. ProduktionsanforderungenTeilen Sie dem Hersteller mit, ob Sie 5 Stück, 500 Stück oder 50.000 Stück benötigen.Diese letzte Zahl kann die optimale Werkzeuglösung maßgeblich beeinflussen.  16. Bei kundenspezifischen Werkzeugen geht es eigentlich darum, ein Produktionsproblem zu lösen.  Die besten Spezialwerkzeuge sind nicht unbedingt die kompliziertesten.Manchmal handelt es sich um ein ausgeklügeltes, mehrstufiges Umformwerkzeug.Manchmal handelt es sich einfach um einen modifizierten Stempel mit 5 mm mehr Freiraum.Manchmal löst ein individueller Einsatz das Problem.Und manchmal ist nach Durchsicht des Antrags die beste Antwort:„Sie benötigen keine Spezialwerkzeuge. Dieses Standardwerkzeug genügt.“Genau das erwartet man von einem Werkzeughersteller.Ziel ist es nicht, Ihnen das komplizierteste Werkzeug zu verkaufen.Das Ziel ist es, das/die/den/das zu finden Die einfachste, sicherste und wirtschaftlichste Werkzeuglösung, die das benötigte Teil konsistent herstellt.   Standardisierte Abkantpressenwerkzeuge bilden den Ausgangspunkt für die meisten Biegeanwendungen.Doch wenn die Geometrie Ihres Bauteils komplizierter wird, die Produktionsmengen steigen, die Oberflächenqualität entscheidend wird oder Standardwerkzeuge einfach nicht genügend Freiraum bieten, Mit maßgefertigten Werkzeugen für Abkantpressen lässt sich ein mühsamer Biegevorgang in einen wesentlich saubereren Prozess verwandeln.Bei Bendmax können kundenspezifische Werkzeuge für verschiedene Zwecke entwickelt werden. Werkzeugsysteme für Abkantpressen, Maschinenschnittstellen, Werkstoffe, Biegegeometrien und Produktionsanforderungen.Ob Sie einen modifizierten Stempel, eine spezielle V-Matrize, ein Z-Biegewerkzeug, ein Bördelwerkzeug, eine markierungsfreie Matrize oder eine komplett kundenspezifische Umformlösung benötigen – der beste Ausgangspunkt ist nicht das Werkzeug.Beginnen Sie mit dem Teil.Senden Sie die Zeichnung, das Material, die Dicke, die Maschineninformationen und die Biegeanforderungen.Wir werden vom fertigen Bauteil ausgehend zu den Werkzeugen, die dessen Herstellung ermöglichen, rückwärts
  • Europäische vs. amerikanische Werkzeuge für Abkantpressen: Welches ist das richtige für Ihre Abkantpresse?
    Aug 14, 2026
      Europäische vs. amerikanische AbkantpressenwerkzeugeWelche ist die richtige für Ihre Abkantpresse?  Wenn Sie Werkzeuge für Abkantpressen kaufen, werden Sie früher oder später auf dieselbe Frage stoßen:Europäischer oder amerikanischer Stil?Auf den ersten Blick mögen sie wie zwei verschiedene Wege erscheinen, im Wesentlichen denselben Stempel und dieselbe Matrize herzustellen. Die Unterschiede liegen jedoch tatsächlich in der Werkzeuggeometrie, der Spannmethode, der Lastübertragung und sogar in der Art und Weise, wie die Bediener eine Abkantpresse einrichten.Und nein, das eine ist nicht automatisch „besser“ als das andere.Die richtige Wahl hängt ab von Ihre Abkantpresse, Ihr vorhandenes Werkzeugsystem und Ihre tatsächliche Nutzung der Maschine.   1. Das Wichtigste zuerst: Worin besteht der Unterschied?Am einfachsten lassen sich die beiden Systeme unterscheiden, indem man sich die folgenden ansieht: Stempelzapfen und Klemmverfahren.Werkzeuge im europäischen StilWerkzeuge im europäischen Stil, die üblicherweise mit Werkzeuge im Promecam-Stilverwendet einen relativ schmalen Erl, typischerweise etwa 13 mmmit einer Sicherheitsnut oder Verriegelungsfunktion,Weitere Informationen finden Sie in unserem [Werkzeuge für Abkantpressen nach europäischer Bauart] Reichweite.Der Stempel wird normalerweise in eine spezielle Halterung eingesetzt und kann verwendet werden mit Schnellspann-, hydraulische oder mechanische Spannsysteme. Segmentierte Werkzeuge sind ebenfalls sehr verbreitet.Diese Bauart ist besonders bei modernen CNC-Abkantpressen beliebt, da die Bediener die Werkzeuge schnell wechseln und verschiedene Stempel- und Matrizenabschnitte für unterschiedliche Teilelängen kombinieren können.Werkzeuge im amerikanischen StilDie Werkzeugherstellung nach amerikanischem Vorbild ist der traditionellere nordamerikanische Ansatz. [Werkzeuge für Abkantpressen nach amerikanischer Bauart] ist für Maschinen mit dieser traditionellen Werkzeugschnittstelle konzipiert.Eine gängige Bezugsdimension ist eine 1/2 Zoll (12,7 mm) ZapfenDer Stempel wird je nach Werkzeugkonstruktion durch eine mechanische Klemmvorrichtung, Stellschrauben, Bolzen oder eine kompatible Halterung gesichert.Es ist unkompliziert, robust und wird häufig bei herkömmlichen und älteren Abkantpressen eingesetzt.Also, vereinfacht ausgedrückt:Europäisch = modular + schnell veränderbar + präzisionsorientiertAmerikanisch = traditionell + robust + unkompliziertDoch die Geschichte hat noch eine weitere Facette.  2. Europäische vs. amerikanische Werkzeuge: Ein kurzer VergleichBesonderheitEuropäischer StilAmerikanischer StilTypischer StempelCa. 13 mmCa. 12,7 mm / 1/2 Zoll.KlemmenSchnellspannvorrichtung / hydraulisch / mechanischHauptsächlich mechanischWerkzeugwechselSchnellrelativ langsamerSegmentierte WerkzeugeSehr häufigVerfügbar, aber weniger charakteristischWerkzeuggeometrieSchlank und hochmodularTraditionell und robustTypische AnwendungCNC-gesteuerte Fertigung mit hoher ProduktvielfaltAllgemeine Fertigung, konventionelle BremsenAnfängliche WerkzeugkostenNormalerweise höherNormalerweise niedrigerFlexibilität der EinrichtungExzellentGutAutomatisierungskompatibilitätExzellentHängt vom Gerät/System ab.Am besten geeignet fürSchnelle Einrichtung und WiederholgenauigkeitEinfachheit und Kosteneffizienz Eine wichtige Warnung: „Europäischer Stil“ und „amerikanischer Stil“ sind keine universellen Größen. Verschiedene Hersteller und Maschinenmodelle können proprietäre Schnittstellen verwenden. Prüfen Sie vor der Bestellung immer das tatsächliche Stempelprofil, den Mitnehmer, den Halter, die Arbeitshöhe und das Spannsystem.Ein 13 mm langer Erl, der einem 1/2-Zoll-Erl „ähnlich genug“ aussieht, ist kein Kompatibilitätsstandard.  3. Warum ist das Klemmsystem so wichtig?Hier wird es interessant.Eine Abkantpresse kann Hunderte von Tonnen an Kräften erzeugen, aber diese Kraft muss dennoch durch die Stößel → Halter → Stempel → Blech → Matrize → Unterbalken.Die Werkzeugschnittstelle steuert, wie der Stempel während dieses Prozesses positioniert und gehalten wird, während ein geeignetes [Pressen-Spannsystem] können Werkzeugwechsel schneller und einheitlicher gestalten.Bei vielen traditionellen Systemen nach amerikanischer Bauart positioniert der Bediener das Werkzeug manuell und fixiert es mithilfe der mechanischen Spannvorrichtung der Maschine.Werkzeuge nach europäischer Bauart verwenden typischerweise einen versetzten Zapfen und eine spezielle Haltergeometrie. Der Verriegelungsmechanismus sorgt für eine gleichmäßige Positionierung des Stempels und erleichtert den schnellen Werkzeugwechsel erheblich.Dies ist besonders nützlich, wenn Ihre Produktion etwa so aussieht:Teil A → Werkzeugwechsel → Teil B → Werkzeugwechsel → Teil C → Werkzeugwechsel erneut.Wenn Ihr Bediener 15 Mal am Tag das Werkzeug wechseln muss, wird die Einsparung von wenigen Minuten pro Wechsel schnell wichtiger als der Preisunterschied zwischen zwei Stempeln.  4. Europäische Werkzeuge: Wo sie ihre Stärken voll ausspielenWerkzeuge nach europäischer Art sind eine gute Wahl, wenn Einrichtungszeit und Wiederholbarkeit sind wichtig.Schneller Werkzeugwechsel[Segmentierte Abkantpressenwerkzeuge] Dadurch wird es einfacher, die exakt benötigte Arbeitslänge herzustellen, und gleichzeitig wird der Aufwand für häufige Werkzeugwechsel reduziert.Statt jedes Mal mit einem langen, schweren Werkzeug zu hantieren, können die Bediener kürzere Abschnitte handhaben und diese nach Bedarf anordnen.Das ist ein großer Vorteil für Produktion mit hohem Produktmix und geringen Stückzahlen.Weitere WerkzeuggeometrieoptionenEuropäische Werkzeugsysteme bieten üblicherweise eine breite Palette an Stempelprofilen an, darunter:StandardstempelSchwanenhalsschlägeSpitzwinklige StanzungenRadiusstempelSchärpenlöcherSäumwerkzeugeOffset-/Z-BiegewerkzeugeSpezielle UmformwerkzeugeDas schlankere Werkzeugprofil kann auch die Bearbeitung komplizierter Flanschgeometrien erleichtern.SchnellspannkompatibilitätWenn Ihre Abkantpresse mit einem geeigneten Hydraulik- oder Schnellspannsystem ausgestattet ist, kann der Einsatz europäischer Werkzeuge die Einrichtung erheblich beschleunigen.Für Betriebe, die häufige Produktwechsel durchführen, kann dies direkt zu einer höheren Maschinenverfügbarkeit führen.   5. Amerikanische Werkzeuge: Warum sind sie immer noch so beliebt?Denn manchmal Einfach ist gut.Amerikanische Werkzeuge werden in nordamerikanischen Abkantpressenbetrieben seit Jahrzehnten eingesetzt. Viele Bediener kennen das System bereits, und viele Maschinen verfügen bereits über die passenden Halter und Werkzeuge.Das bedeutet, dass Sie nicht unbedingt Ihre gesamte Produktionsanlage umgestalten müssen, nur um einem neueren Werkzeugstandard zu entsprechen.Amerikanische Werkzeuge können besonders attraktiv sein, wenn:Sie verfügen bereits über einen großen Werkzeugbestand im amerikanischen Stil.Ihre Abkantpresse ist für amerikanische Werkzeuge ausgelegt.Werkzeugwechsel sind relativ selten.Sie führen hauptsächlich Standard-Biegearbeiten durch.Die anfänglichen Werkzeugkosten sind ein wichtiger Faktor.Ihre Produktion erfordert keine umfangreiche Segmentierung.Mit anderen Worten: Wenn Ihr aktuelles System gut funktioniert, gibt es möglicherweise keinen Grund, es zu ändern, nur weil ein anderes Werkzeugsystem moderner aussieht.  6. Wie steht es um die Genauigkeit?Hier können Marketingaussagen manchmal etwas zu enthusiastisch ausfallen.Europäische Präzisionswerkzeuge werden oft mit Präzisionsschleifen, kontrollierte Abmessungen und wiederholbare PositionierungViele Präzisionswerkzeugsysteme werden mit engen Maßtoleranzen gefertigt, was dazu beiträgt, eine gleichbleibende Stempel- und Matrizengeometrie zu gewährleisten.Die Werkzeuge sind aber nur ein Teil der Gleichung.Die endgültige Biegegenauigkeit hängt außerdem von Folgendem ab:Steifigkeit des AbkantpressenrahmensParallelismus zwischen Rammbock und BettMaschinenkalibrierungWölbungs-/DurchbiegungskompensationGenauigkeit der HinteranschlagslehreMaterialstärkeMaterialfestigkeitWerkzeugverschleißRichtige V-Die-AuswahlBedienereinrichtungDer Kauf eines präzisionsgeschliffenen Stempels wird also nicht auf magische Weise eine schlecht kalibrierte Abkantpresse in eine Präzisionsmaschine verwandeln.Gutes Werkzeug + gute Maschineneinstellung = gute Biegeergebnisse.    7. Wie sieht es mit Schwerlastbiegungen aus?Dies ist ein weiterer Bereich, in dem man über die Werkzeugbezeichnung hinausblicken sollte.Wenn Sie sich regelmäßig bücken dickes Blech, hochfester Stahl oder große WerkstückeDie wichtigen Fragen sind:Wie hoch ist die zulässige Last?Wie wird die Last übertragen?Welche Stempelgeometrie hat der Stempel?Wie groß ist die Würfelöffnung?Ist der Halter für die erforderliche Tonnage ausgelegt?Es ist beispielsweise keine gute Idee, einen Stempel nur deshalb auszuwählen, weil er „europäischer“ oder „amerikanischer“ Bauart ist, ohne die zulässige Belastung zu überprüfen.Das Werkzeugsystem muss auf die Maschine abgestimmt sein. Tonnage, Werkzeuglast, Materialstärke, Biegelänge und Anwendung. Vielleicht kann Ihnen dieser Artikel auch dabei helfen, mehr zu erfahren.Sammlung von Pressenwalzenwerkzeugen für den Dauereinsatz >  8. Welche Option sollten Sie wählen?Hier ist die praktische Antwort. Europäische Werkzeuge wählen, wenn:Sie besitzen eine moderne CNC-AbkantpresseSie wechseln häufig die Werkzeuge.Sie stellen viele verschiedene Teile her.Sie benötigen segmentierte Stempel und Matrizen.Sie legen Wert auf schnelle Einrichtung und Wiederholbarkeit.Sie erwägen eine hydraulische oder Schnellklemmung.Sie benötigen eine breite Palette an Spezialwerkzeugen.Für eine Fertigungsstätte mit hohem Produktmix können Werkzeuge nach europäischem Vorbild eine sehr effiziente Lösung sein.  Wählen Sie Werkzeuge im amerikanischen Stil, wenn:Ihre Maschine ist bereits für amerikanische Werkzeuge konfiguriert.Sie verfügen über einen großen bestehenden Werkzeugbestand.Für Ihre Produktion werden relativ standardisierte Werkzeuge verwendet.Werkzeugwechsel sind nicht besonders häufig.Sie bevorzugen eine unkomplizierte mechanische Lösung.Die Beibehaltung Ihres bestehenden Werkzeugsystems ist wirtschaftlicher als ein Systemwechsel.   9. Vergiss nicht: Die Maschine hat Priorität.Dies ist vermutlich die wichtigste Regel:Wählen Sie das Werkzeugsystem passend zur Abkantpresse – nicht umgekehrt. Bevor Sie einen neuen Stempel oder eine neue Matrize bestellen, prüfen Sie Folgendes: WerkzeugsystemAbmessungen des StempelsHalterungs-/KlemmkonfigurationStempelhöheWerkzeugabmessungenArbeitslängeMaximal zulässige LastErforderlicher Biegewinkel und RadiusMaschinentonnageVorhandener Werkzeugbestand...Und verlassen Sie sich nicht allein auf die Marke der Maschine.  Eine in Europa hergestellte Maschine bedeutet nicht automatisch, dass sie mit allen europäischen Werkzeugtypen kompatibel ist. Ebenso kann eine in Amerika gefertigte Abkantpresse ein spezifisches, herstellereigenes oder kompatibles Werkzeugsystem verwenden.Die Benutzeroberfläche ist das Entscheidende.Sie sind sich nicht sicher, welches Werkzeugsystem oder welche V-Matrizenöffnung für Ihre Anwendung geeignet ist? Unser [Was sind Abkantwerkzeuge? Der ultimative Leitfaden für Hersteller] erläutert die wichtigsten Faktoren, die vor der Bestellung zu berücksichtigen sind.Weitere Informationen zum Biegen von hochbelastbaren Blechen finden Sie in unserem Leitfaden: [Werkzeugauswahl und Maschinenkapazität].  10. Also… europäisch oder amerikanisch?Hier findet kein Boxkampf statt.Europäische Werkzeuge sind nicht automatisch besser.Amerikanische Werkzeuge sind nicht automatisch altmodisch.Sie basierten schlichtweg auf unterschiedlichen Herangehensweisen. Spannen, Kraftübertragung, Werkzeuggeometrie und Produktionsablauf.Wenn Ihre Ladenwerte schnelle Umrüstungen, modulare Werkzeuge, Präzision und ProduktionsflexibilitätWerkzeuge nach europäischem Vorbild sind in der Regel die attraktivere Wahl.Wenn Ihre Priorität ist Kompatibilität, Einfachheit, Langlebigkeit und optimale Nutzung einer bestehenden amerikanischen KonfigurationAmerikanische Werkzeuge können eine ausgezeichnete Wahl sein.Und wenn Sie Werkzeuge für eine bestehende Maschine austauschen, ist die beste Lösung oft weitaus weniger aufregend:Kaufen Sie das Werkzeug, das tatsächlich zu Ihrer Abkantpresse passt.Denn selbst die teuersten Werkzeuge für Abkantpressen der Welt sind nutzlos, wenn sie nicht zur Maschine passen.  Denken Sie über „Europäer vs. Amerikaner“ hinaus. Bei Bendmax arbeiten wir mit verschiedenen [Werkzeugsysteme für Abkantpressen], einschließlich europäischer/Promecam-, amerikanischer, Trumpf-, WILA-, Amada- und kundenspezifischer Werkzeuge.Das richtige Werkzeug ist nicht einfach das mit den beeindruckendsten Spezifikationen. Es ist dasjenige, das zu Ihren Anforderungen passt. Maschine, Material, Biegeprozess, Produktionsvolumen und bestehende Konfiguration.Bevor Sie also eine Bestellung aufgeben, senden Sie uns bitte Ihre Maschinenmodell, Werkzeugzeichnung oder Fotos, Stempel-/Matrizenabmessungen und Biegeanforderungen.Wir helfen Ihnen zunächst dabei, das richtige Werkzeugsystem zu identifizieren – denn das Erraten der Schnittstelle ist ein viel teureres Hobby.  
  • Präzisionswerkzeuge von Bystronic für maximale Biegeleistung
    Jun 05, 2026
    Warum sich immer mehr Fertigungsbetriebe für Bendmax Bystronic Werkzeuge entscheiden Präzisionswerkzeuge von Bystronic für maximale Biegeleistung Wer in eine Bystronic-Abkantpresse investiert hat, weiß Präzision bereits zu schätzen. Moderne Bystronic-Maschinen sind auf außergewöhnliche Biegegenauigkeit, Wiederholgenauigkeit und Produktivität ausgelegt. Doch unsere Erfahrung mit Fertigungsbetrieben weltweit zeigt: Selbst die fortschrittlichste Maschine kann nur so gut arbeiten wie die verwendeten Werkzeuge.                           Bei Bendmax verbringen wir viel Zeit im Gespräch mit Produktionsleitern, Werkstattbesitzern und Biegemaschinenbedienern. Ein Thema taucht dabei immer wieder auf: „Wie können wir gleichmäßigere Biegungen erzielen und gleichzeitig Rüstzeiten und Werkzeugkosten reduzieren?“ Die Antwort beginnt oft mit dem Werkzeug. Viele handelsübliche Abkantpresswerkzeuge werden mit zu großen Toleranzen gefertigt. Sie mögen für einfache Biegeaufgaben ausreichen, aber wenn es darum geht, enge Winkel einzuhalten, gleichbleibende Abmessungen bei langen Werkstücken zu gewährleisten oder automatisierte Produktionszellen zu betreiben, führen kleine Werkzeugabweichungen schnell zu großen Produktionsproblemen. Deshalb fertigen wir unsere Werkzeuge für Abkantpressen nach Bystronic-Bauart mit extrem engen Toleranzen. Kritische Maße werden präzisionsgeschliffen (±0,01 mm), sodass verschiedene Werkzeugsegmente beliebig kombiniert werden können und gleichzeitig eine gleichbleibende Biegequalität über die gesamte Maschinenlänge gewährleistet ist. Für Hersteller von Elektrogehäusen, Architekturpaneelen, Automobilkomponenten oder Präzisionsblechteilen macht diese Konstanz täglich einen spürbaren Unterschied.   Eine weitere Frage, die uns oft gestellt wird, ist, ob Premium-Werkzeuge tatsächlich länger halten. Nach unserer Erfahrung ist die Materialauswahl genauso wichtig wie die Bearbeitungsgenauigkeit. Bendmax-Werkzeuge werden aus hochwertigem 42CrMo-Legierungsstahl gefertigt und durchlaufen fortschrittliche Wärmebehandlungsverfahren, um Verschleißfestigkeit und Stabilität zu verbessern. Das Ergebnis sind Werkzeuge, die ihre Genauigkeit länger beibehalten, Verformungen unter hohen Belastungen widerstehen und über Jahre hinweg zuverlässig funktionieren. Die heutigen Bystronic-Abkantpressen sind natürlich weitaus fortschrittlicher als die Maschinen, die viele Betriebe vor zehn Jahren verwendeten. Moderne RFA-Systeme verfügen über hochentwickelte Bombiertechnologie, intelligente Winkelkorrektur und zunehmend automatisierte Produktionsabläufe. Diese Maschinen ermöglichen eine bemerkenswerte Präzision, stellen aber auch höhere Anforderungen an die Werkzeuge. Der Einsatz minderwertiger oder inkonsistenter Werkzeuge kann verhindern, dass die Bediener die Vorteile ihrer Investitionen voll ausschöpfen können.     Dies ist einer der Gründe, warum wir unser Bystronic-Werkzeugsortiment kontinuierlich erweitert haben. Ob Kunden Standardstempel und -matrizen, Schwanenhalsstempel, Bördelwerkzeuge, Radiuswerkzeuge, verstellbare Matrizen oder komplett kundenspezifische Biegelösungen benötigen – unser Ziel ist einfach: Wir möchten Verarbeitern helfen, bessere Biegeergebnisse mit weniger Versuch und Irrtum in der Fertigung zu erzielen.   Wir sind besonders stolz auf die Vielfalt unserer Werkzeuglösungen. Manche Kunden suchen bei uns konventionelle Abkantpresswerkzeuge für die allgemeine Fertigung. Andere benötigen präzisionsgeschliffene Werkzeuge für die Luft- und Raumfahrt, die Medizintechnik oder die Herstellung hochwertiger Gehäuse. Immer häufiger unterstützen wir auch Kunden, die kundenspezifische Werkzeuge für spezielle Bauteile, Materialien oder Produktionsherausforderungen benötigen. Jede Fertigungswerkstatt ist anders, und die Werkzeuge sollten diese Realität widerspiegeln. Im Laufe der Jahre haben wir gelernt, dass die erfolgreichsten Biegebetriebe nicht unbedingt diejenigen mit den größten Maschinen sind. Es sind die Betriebe, die das Zusammenspiel von Maschine, Werkzeug, Material und Bediener verstehen. Wenn diese vier Elemente optimal zusammenarbeiten, steigt die Produktivität, der Ausschuss sinkt und die Rentabilität stellt sich ein. Das ist die Philosophie hinter Bendmax.     Wir fertigen nicht einfach nur Werkzeuge für Abkantpressen. Wir arbeiten mit Fertigungsbetrieben zusammen, um ihnen zu helfen, den Nutzen ihrer Anlagen zu maximieren, die Biegegenauigkeit zu verbessern und konkrete Produktionsherausforderungen zu meistern. Ob Sie eine einzelne Bystronic-Abkantpresse betreiben oder eine vollautomatisierte Biegeabteilung leiten – die Wahl der richtigen Werkzeuge kann Ihre Ergebnisse maßgeblich beeinflussen. Und falls Sie sich fragen, ob Ihre derzeitigen Werkzeuge es Ihrer Maschine ermöglichen, ihr volles Potenzial auszuschöpfen, sind wir jederzeit gerne bereit, mit Ihnen darüber zu sprechen. Denn beim Blechbiegen beginnt die Präzision nicht mit der Maschine, sondern mit dem Werkzeug.     Verwandte Artikel, die Sie interessieren könnten: "Qualitätsprobleme treiben Kunden zurück zu Bendmax"   "Gängige Normen für Abkantpressenwerkzeuge und Schnittstellenanalyse" „Winkelabweichungen beim Biegen langer Teile? Das manuelle Bombiersystem von Bendmax behebt die Durchbiegung der Abkantpresse präzise.“      
  • U-Matrize vs. V-Matrize: Welche Abkantpresse eignet sich besser zum Biegen von Blechen?
    May 25, 2026
    U-Matrize vs. V-Matrize: Welche Abkantpresse eignet sich besser zum Biegen von Blechen?In der modernen Blechbearbeitung ist die Auswahl der richtigen Abkantpressenwerkzeuge genauso wichtig wie die Wahl der richtigen Abkantmaschine. Unter allen unteren Werkzeugoptionen, V stirbt Und Du stirbst. sind die beiden am häufigsten verwendeten Lösungen beim Abkanten mit einer Abkantpresse.Obwohl beide für das Biegen von Blechen konzipiert sind, unterscheiden sie sich stark in ihren Strukturen, Anwendungsbereichen, Biegeeigenschaften und Umformmöglichkeiten.Viele Hersteller stehen oft vor derselben Frage:Soll dieses Teil mit einer V- oder einer U-förmigen Matrize gebogen werden?In manchen Fällen kann eine Standard-V-Matrize eine U-Matrize ersetzen und die Werkzeugkosten senken. In anderen Fällen kann die Verwendung einer V-Matrize anstelle einer U-Matrize jedoch zu Kollisionen, Verformungen, ungenauen Winkeln oder sogar zu Biegebrüchen führen.Dieser Artikel erklärt die Unterschiede zwischen U- und V-Matrizen für Abkantpressen, einschließlich:WerkzeugklassifizierungenStrukturelle UnterschiedeHauptvorteileTypische AnwendungenWann kann ein V-Chip einen U-Chip ersetzen?Wann ist ein U-Stirb unbedingt notwendig?Wenn Sie sich mit Blechbiegen, der Auswahl von Werkzeugen für CNC-Abkantpressen oder der Herstellung von Kistenbiegeteilen beschäftigen, hilft Ihnen dieser Leitfaden bei der Auswahl der richtigen Werkzeuglösung.Verständnis von V-Matrizen in AbkantpressenwerkzeugenA V die ist die am weitesten verbreitete untere Matrize beim Abkanten.Die Arbeitsnut ist V-förmig und wird hauptsächlich für Standard-Luftbiege- und Bodenbiegevorgänge verwendet.Aufgrund ihrer Vielseitigkeit und der geringeren Produktionskosten hat sich die V-Matrize zur Standardwerkzeuglösung für die meisten Blechbearbeitungsbetriebe entwickelt.Gängige Arten von V-MatrizenEinzel-V-DieDer Einzel-V-Die Enthält eine V-förmige Öffnung und wird üblicherweise für Standardanwendungen im Bereich des Blechbiegens verwendet.Typische Anwendungsgebiete sind:90-Grad-BiegungLuftbiegungEdelstahlbiegungBaustahlverarbeitungAllgemeine FormgebungHauptvorteile:Einfache StrukturSchnelle EinrichtungNiedrige WerkzeugkostenHohe BiegegenauigkeitGeeignet für die automatisierte ProduktionEinzel-V-Matrizen eignen sich ideal für hocheffiziente CNC-Abkantpressvorgänge.Wila-System 86° H100 Einzel-V-Matrize Nr. 29336Kundenspezifisches gehärtetes Biege-V-Werkzeug / UnterwerkzeugAbkantpresse, Hochleistungs-Amada-System, große V-Matrize80° für das Biegen dicker BlecheLVD-System 30° R1.2 V12 H130 Nr. 26253Hochpräzisions-Abkantpresse V-MatrizeDoppel-V-StahlA Doppel-V-Stahl Es umfasst zwei V-förmige Öffnungen unterschiedlicher Größe. Diese Konstruktion ermöglicht es dem Bediener, verschiedene Materialstärken zu bearbeiten, ohne das Werkzeug häufig wechseln zu müssen.Vorteile:Verkürzt die WerkzeugrüstzeitVerbessert die ProduktionsflexibilitätSpart WerkzeuglagerplatzDoppel-V-Matrizen werden häufig in mittelständischen und großen Fertigungsbetrieben eingesetzt.Amada System Abkantpresse 2V Matrize Nr. 20.34785° V12/V20 Doppel-V-Matrize für präzises Biegen dünner BlecheAmada-System-Abkantpresse 2V-Matrize Nr. 20.82085° Dual V 32mm/40mm mit oberen und unteren V-ÖffnungenMulti-V-DieA Multi-V-Die integriert mehrere V-Öffnungen in einen einzigen Chipkörper.Es eignet sich besonders für:Flexible FertigungMehrprodukt-ProduktionslinienAutomatisierte BiegesystemeVorteile:Schneller JobwechselGeringere WerkzeuginvestitionenVerbesserte ProduktionseffizienzAmada-System Abkantpresse 4-Wege-V-Matrize Nr. 28.820Universeller Multi-V-Block 20-70 mmRadius V DieA Radius V Die Verfügt über einen abgerundeten Rillenboden anstelle eines scharfen V-förmigen Bodens.Es wird üblicherweise verwendet für:Anforderungen an größere BiegeradienOberflächenschutzReduzierung von Markierungen auf Edelstahl und Aluminium U-Matrizen im Werkzeugbau von Abkantpressen verstehenA Du stirbst ist eine Tiefkanal-Untermatrize, die speziell für das Biegen von Teilen mit tiefen Flanschen oder kastenförmigen Strukturen entwickelt wurde.Im Vergleich zu Standard-V-Matrizen bieten U-Matrizen deutlich mehr Freiraum innerhalb der Matrizenöffnung.Dadurch eignen sie sich hervorragend für komplexe Biegevorgänge, bei denen Interferenzen auftreten können.Gängige U-Formen-TypenStandard U DieDer Standard-U-Würfel wird hauptsächlich verwendet für:KastenbiegenSchrankbiegungGehäusebauTiefflanschbildungMerkmale:Tiefes RillendesignErhöhte BiegefreiheitVerringertes InterferenzrisikoGroße Öffnung U-FormDieser U-förmige Stempel ist für Folgendes ausgelegt:Große RücklaufflanscheDickes BlechAnwendungen für das Biegen großer RadienVorteile:Einfachere TeilepositionierungBessere Kompatibilität mit übergroßen WerkstückenNicht markierende U-StanzeNicht-markierende U-Stempel umfassen üblicherweise:NyloneinsätzePolyurethanschutzOberflächenschutzmaterialienDiese Matrizen werden häufig verwendet für:Spiegel-EdelstahlDekorative PaneeleAluminiumblecheLackiertes BlechKundenspezifische U-StanzteileSpezielle U-Matrizen werden für einzigartige Werkstückstrukturen entwickelt.Sie sind in Branchen wie diesen weit verbreitet:AufzugsherstellungKüchenausstattungAutomobilblechHerstellung von ElektroschränkenStandard U DieTiefkanal-Abkantpresse, entwickelt für Kastenbiegen, tiefe Flansche und störungsfreies Blechumformen.Standardkanal-StanzwerkzeugStandardmäßige U-Profil-Untermatrize, geeignet für U-förmiges Biegen, Gehäuseformung und mehrstufige Biegevorgänge.Markierungsfreie Kanal-StanzteileMarkierungsfreie Kanalmatrizen mit Oberflächenschutzdesign zum Biegen von Edelstahl, Aluminium und dekorativen Blechen.No-Mark U DieU-förmige Untermatrize mit PU- oder Nylonschutz zum Schutz vor Kratzern bei Präzisionsbiegeanwendungen.Kundenspezifische U-StanzteileSpeziell entwickelte U-Formwerkzeuge für besondere Profile, tiefe Kastenbiegungen und komplexe Blechumformungsanforderungen.Hauptunterschiede zwischen U- und V-MatrizenVergleichV DieDu stirbstWerkzeugstrukturSchmale V-förmige NutStandardisierte StrukturGeeignet für allgemeine BiegungenTiefer U-förmiger HohlraumGrößerer InnenraumKonzipiert für tiefe oder komplexe BiegungenAnwendungsbereichStandard 90°-BögenLuftbiegungHochgeschwindigkeitsproduktionAllgemeine BlechbearbeitungKastenbiegenTeile mit tiefem FlanschRückbiegungenMehrstufige BiegevorgängeStörfestigkeitDas ist einer der größten Unterschiede.Beim Biegen tiefer Teile kann das Werkstück mit Folgendem kollidieren:• Schultern• Die Seitenwände• OberstempelstrukturU-förmige Werkzeuge bieten zusätzlichen Innenraum, der Störungen bei tiefen Biegevorgängen verhindert.Vorteile gegenüber V- und U-förmigen DüsenVorteile von V-FormenVorteile von U-förmigen DielenHöhere ProduktionseffizienzV-Matrizen sind einfacher zu montieren und auszutauschen und eignen sich daher ideal für:CNC-AbkantpressenautomatisierungRoboter-BiegesystemeMassenproduktionsumgebungenBessere Freigängigkeit für tiefe BiegungenDies ist der wichtigste Vorteil von U-Stanzlingen.Beim Biegen tiefer Kastenstrukturen kommt es bei Standard-V-Formen häufig zu Interferenzproblemen.U-förmige Matrizen lösen dieses Problem, indem sie einen tieferen Hohlraum bieten.Geringere WerkzeugkostenAufgrund ihrer einfacheren Bauweise sind V-Matrizen wirtschaftlicher als U-Matrizen.Dies reduziert:Anfangsinvestition in WerkzeugeLagerkostenInstandhaltungskostenBesser geeignet für die Herstellung von Gehäusen und SchränkenAnwendungsgebiete umfassen:SchaltschränkeSteuerkästenServergehäuseKüchenausstattungDiese Produkte erfordern oft mehrere tiefe Biegungen.U-Matrizen verbessern die Formstabilität erheblich.Bessere KompatibilitätV-Matrizen sind mit den meisten gängigen Abkantpressen-Werkzeugsystemen kompatibel. Zum Beispiel:Werkzeuge im europäischen StilAmerikanische WerkzeugeWILA-SystemeTrumpf-SystemeVerringertes Risiko von OberflächenschädenViele U-Stanzwerkzeuge sind mit markierungsfreien Schutzsystemen ausgestattet. Dies ist unerlässlich für:Dekorativer EdelstahlAluminiumpaneeleLackierte OberflächenIdeal zum LuftbiegenModerne Abkantpressen setzen zunehmend auf Luftbiegetechnik. V-Matrizen sind die bevorzugte Wahl, da sie folgende Vorteile bieten:Flexible WinkelsteuerungGeringere TonnageanforderungenLängere WerkzeuglebensdauerGeeignet für komplexe StrukturenU-Stanzlinge sind oft notwendig für:RückbiegungenGeschlossene KanäleTiefprofilbiegungDiese Strukturen sind mit Standard-V-Formen schwer oder gar nicht zu bearbeiten.Wann kann ein V-Die einen U-Die ersetzen?Bei einigen Biegeanwendungen kann eine V-Matrize eine U-Matrize erfolgreich ersetzen.Dies trägt zur Senkung der Werkzeugkosten und zur Erhöhung der Flexibilität bei. Daher besteht das letztendliche Ziel der Vorstellung ihrer Funktionsprinzipien sowie ihrer Vor- und Nachteile darin, uns deren sinnvolle und effektive Nutzung zur Erfüllung unserer Bedürfnisse zu ermöglichen.Allerdings müssen einige wichtige Bedingungen berücksichtigt werden.1. Die Flanschhöhe ist relativ gering.Bei flachen Flanschen ist eine Kollision weniger wahrscheinlich. In diesem Fall kann eine Standard-V-Matrize ausreichend sein.Gängige Beispiele sind:Kleine KanäleFlache BoxenLichtrücklenkung2. Es wird eine größere V-Öffnung verwendet.Durch die Vergrößerung der V-Öffnung entsteht mehr Freiraum. Dies ermöglicht das Biegen einiger flacher Kastenstrukturen ohne U-Matrize.Größere V-Öffnungen erzeugen jedoch auch Folgendes:Größerer InnenradiusMehr RückfederungVerringerte Biegegenauigkeit3. Luftbiegen wird verwendetBeim Luftbiegen wird der Kontakt zwischen Werkstück und Werkzeug reduziert. Dies kann dazu beitragen, Störungen bei bestimmten komplexen Biegevorgängen zu vermeiden.Daher verwenden viele moderne Fertigungsbetriebe:Große V-FormenLuftbiegemethodenum den Bedarf an speziellen U-Formen zu reduzieren.4. Schwanenhalsstanzen werden verwendetManchmal entsteht die Störung durch den oberen Stempel anstatt durch die untere Matrize.Verwendung:SchwanenhalsschlägeTiefschläge im Rachenermöglicht es, mit einer Standard-V-Matrize komplexere Biegungen durchzuführen.Wichtige Risiken beim Austausch von U-Matrizen durch V-MatrizenObwohl der Austausch eines U-förmigen Werkzeugs gegen ein V-förmiges Werkzeug die Werkzeugkosten senken kann, birgt er auch einige Risiken.InterferenzproblemeIst der Flansch zu tief, kann das Werkstück mit den Werkzeugschultern kollidieren. Dies kann folgende Folgen haben:VerformungWerkzeugbeschädigungUnvollständige BiegungGrößerer BiegeradiusGroße V-Öffnungen vergrößern den inneren Biegeradius. Dies kann folgende Auswirkungen haben:ProduktmontageMaßgenauigkeitKonsistenz des ErscheinungsbildesErhöhte RückfederungBeim Luftbiegen mit großen V-Matrizen entsteht in der Regel eine stärkere Rückfederung. Gegebenenfalls ist eine zusätzliche Winkelkompensation erforderlich.OberflächenmarkierungStandard-V-Matrizen können leicht Spuren hinterlassen auf:EdelstahlAluminiumDekorative OberflächenIn solchen Situationen sind nicht markierende U-Stempel sicherer.Wann kann eine V-Matrize eine U-Matrize NICHT ersetzen?Es gibt mehrere Situationen, in denen ein U-Steine ​​unerlässlich ist.Tiefes KastenbiegenTiefe Schaltschränke und Gehäuseteile erfordern in der Regel U-förmige Stanzwerkzeuge, da Standard-V-förmige Stanzwerkzeuge nicht genügend Freiraum bieten.Mehrstufiges BiegenMit zunehmender Anzahl an Biegungen wird die Werkstückstruktur immer komplexer.U-förmige Matrizen bieten den für die spätere Umformung benötigten Raum.Große RücklaufflanscheGroße Flansche erhöhen das Risiko von Interferenzen erheblich.Insbesondere bei dicken Werkstoffen sind U-Matrizen oft erforderlich.Hohe Anforderungen an die kosmetische OberflächeBei spiegelglattem Edelstahl oder lackiertem Blech bieten U-Matrizen mit Schutzeinsätzen einen wesentlich besseren Oberflächenschutz.Spezielle UmformanwendungenAnwendungen wie:SäumenRückbiegungenTiefe Kanalbildungin der Regel werden spezielle U-Formen benötigt.Wie man die richtige Abkantpresse auswähltWähle einen V-Würfel, wenn:StandardbiegenPriorisierung der ProduktionseffizienzVerwendung automatisierter BiegesystemeVerarbeitung allgemeiner BlechteileWähle ein U Die When:Biegsame tiefe KastenstrukturenHerstellung großer RücklaufflanscheBearbeitung komplexer TeileStörungen verhindernSchutz dekorativer OberflächenBeim modernen Abkanten mit Pressen sind weder U- noch V-Matrizen generell besser. Stattdessen gilt:Jeder Werkzeugtyp ist für unterschiedliche Biegeanforderungen ausgelegt.V-Matrizen eignen sich ideal für:Standardisierte ProduktionHochgeschwindigkeitsfertigungAllgemeine BiegevorrichtungU-Säuren sind unerlässlich für:Tiefes KastenbiegenKomplexe Geometrienstörungsempfindliche AnwendungenHohe kosmetische AnforderungenHeutzutage versuchen viele Blechverarbeiter, U-förmige Stanzwerkzeuge nach Möglichkeit durch große V-förmige zu ersetzen, um:Werkzeugkosten reduzierenFlexibilität verbessernVereinfachen Sie die ProduktionFür tiefe und komplexe Biegeanwendungen bleiben U-Matrizen jedoch unersetzlich.Die beste Werkzeugstrategie ist in der Regel eine ausgewogene Kombination aus:Standard V-FormenMulti-V-ChipsDeep U stirbtMarkierungsfreie U-StanzformenDies sorgt für das optimale Gleichgewicht zwischen:BiegequalitätProduktionseffizienzWerkzeugflexibilitätFertigungskostenkontrolleVerwandte Artikel, die Sie interessieren könnten:„Gängige V-förmige Öffnungstypen von Abkantpresswerkzeugen und ihre Anwendungen“„Wie man die Presskraft einer Abkantpresse für verschiedene Werkzeuge berechnet (Vollständiger Leitfaden 2026)“„Wie man das richtige Abkantwerkzeug anhand der Biegekraft auswählt“„Was sind Abkantwerkzeuge? Der ultimative Leitfaden für Hersteller“
  • Wie man beim Blechbiegen spurenfreies Biegen erreicht
    May 23, 2026
    Erforschung des markierungsfreien Biegens von Werkstücken an AbkantpressenWie man beim Blechbiegen spurenfreies Biegen erreichtDie Lösungen für markierungsfreies AbkantenIn der modernen Blechbearbeitung gewinnt die Oberflächenqualität zunehmend an Bedeutung, ebenso wie die Biegegenauigkeit. Branchen wie der Aufzugsbau, die Küchengeräteindustrie, die Architektur, die Unterhaltungselektronik und der Automobilinnenausbau benötigen makellose Oberflächen ohne Kratzer, Druckstellen oder Werkzeugabdrücke.Das traditionelle Abkanten hinterlässt jedoch häufig sichtbare Biegespuren an Edelstahl, Aluminium, beschichteten Blechen, hochglanzpolierten Metallen und lackierten Materialien. Diese Mängel erhöhen die Nachbearbeitungskosten und mindern den Produktwert.Um dieses Problem zu lösen und Biegespuren auf Blechen verhindernHersteller setzen zunehmend auf fortschrittliche Technologien Werkzeuglösungen für Abkantpressen ohne MarkierungenDieser Artikel erläutert die effektivsten Methoden, um makellose Ergebnisse zu erzielen und gleichzeitig Biegegenauigkeit und Produktivität aufrechtzuerhalten.Was verursacht Biegespuren an Blechen?Bevor man sich für eine Lösung entscheidet, ist es wichtig zu verstehen, warum Biegespuren entstehen.Beim Biegevorgang gleitet das Blech unter hohem Druck gegen die Oberfläche der V-Form und wird dabei gepresst. Reibung, konzentrierte Kraft und ungünstige Oberflächenbeschaffenheit der Form können folgende Effekte hervorrufen:KratzerDruckleitungenOberflächeneindrückungBeschädigung der BeschichtungWalzenschleifspurenDiese Probleme treten besonders deutlich hervor bei:Spiegel-EdelstahlGebürsteter EdelstahlAluminiumblecheVerzinkter StahlLackierte oder beschichtete MaterialienDekorative BlechpaneeleDer Schlüssel zu markierungsfreiem Biegen liegt in der Reduzierung der Reibung und der gleichmäßigen Druckverteilung während des Umformens.6 professionelle Lösungen für markierungsfreies Biegen1. Markierungsfreie Folien- und SpannsystemeEine der einfachsten Methoden ist die Verwendung von Schutzfolie ohne Abdrücke zwischen dem Blech und der unteren Matrize.Die Folie dient als Schutzbarriere, die die Reibung beim Biegen absorbiert und einen direkten Metall-auf-Metall-Kontakt verhindert.So funktioniert esZwischen Werkstück und V-Matrize wird eine flexible Schutzfolie eingeführt. Beim Biegen bewegt sich die Folie zusammen mit dem Blech, wodurch Kratzer und Eindellungen reduziert werden.Schutzfolie für Biegevorgänge AbkantpresseSchutzfolienhalter und PositioniererHauptmerkmaleErhältlich in verschiedenen StärkenEinfach zu installieren und auszutauschenGeringe InvestitionskostenGeeignet für vorübergehenden SchutzVorteileEinfach und wirtschaftlichKompatibel mit den meisten Standard-V-MatrizenWirksam für leichten kosmetischen SchutzEinschränkungenDer Film nutzt sich schnell abErfordert häufigen AustauschKann die Winkelgenauigkeit beim Präzisionsbiegen geringfügig beeinträchtigen.Typische AnwendungenDekorative EdelstahlpaneeleGebürstete AluminiumblecheLeichte kosmetische Komponenten2. Markierungsfreie Rotationswerkzeuge / FlügelbiegewerkzeugeRotationsbiegewerkzeuge gehören zu den fortschrittlichsten Lösungen für kratzfreies Biegen.Der Einsatz von Bendmax Rotabend-Unterwerkzeugen trägt zur Reduzierung von Markierungen bei, da sich die gehärteten Rotorflügel während des Biegens drehen, anstatt über die Blechoberfläche zu schleifen.Diese Werkzeuge verfügen über einen rotierenden Klappenmechanismus im unteren Werkzeug. Während der Stempel das Blech in Position presst, dreht sich die Klappe, um den Oberflächenkontakt ohne Gleitreibung aufrechtzuerhalten. Wichtigste PunkteMerkmal: Polierte Chromoberfläche (Ra ≤ 0,4 μm)Vorteil: Gleichmäßige Kraftverteilung bei nahezu keiner OberflächenreibungErgebnis: Beseitigt nahezu vollständig Druckstellen beim BiegenVorteileHervorragender kosmetischer OberflächenschutzReduzierte Reibung beim FormenGleichmäßige BiegewinkelGeeignet für die automatisierte ProduktionEinschränkungenHöhere Anschaffungskosten als bei StandardwerkzeugenTypische AnwendungenArbeitsplatten aus EdelstahlAufzugsverkleidungenDekorative ArchitekturprodukteHochwertige GerätefrontenWarum Rotationswerkzeuge besser funktionieren: Herkömmliche V-Matrizen erzeugen Gleitreibung. Rotationsmatrizen wandeln die Gleitbewegung in eine Drehbewegung um und reduzieren so die Oberflächenbeschädigung erheblich.3. Abkantpresswerkzeuge mit NyloneinsatzNylon-Einsatz, markierungsfrei stanzen Es werden austauschbare Nylonmaterialien verwendet, die in den Kontaktbereich der unteren Matrize eingebettet sind. Da Nylon eine hohe Elastizität und einen sehr niedrigen Reibungskoeffizienten aufweist, werden mechanische Spuren auf der Blechoberfläche deutlich reduziert.Struktur: Der Nyloneinsatz behält die gleiche V-förmige Öffnungsgeometrie wie herkömmliche Stahlmatrizen bei und bietet gleichzeitig eine weichere Kontaktfläche.HauptmerkmaleAustauschbare NyloneinsätzeGleiche Biegegeometrie wie herkömmliche V-Matrizenreibungsarme KontaktflächeVorteileHervorragender Schutz für empfindliche OberflächenGeringere Werkzeugkosten im Vergleich zu VollpolyurethansystemenEinfache Wartung durch Austausch der EinsätzeEinschränkungenNyloneinsätze verschleißen unter hoher Tonnage schneller.Nicht ideal für sehr dicke MaterialienTypische AnwendungenEdelstahldekorationBeschichtetes BlechAluminium-Gehäuseplatten4. Rollenförmige, markierungsfreie AbkantpressenwerkzeugeStempel mit Walze für spurfreies Stanzen (markfreie Stanzformen) Verwendung von rotierenden Hartmetallwalzen, die in die untere Matrize integriert sind.Beim Biegen drehen sich die Walzen synchron mit der Blechbewegung. Dadurch wird Gleitreibung in Rollreibung umgewandelt, wodurch Kratzer und Druckstellen deutlich reduziert werden. Wichtigste PunkteMerkmal: Rotierende Leichtmetallrollen auf KontaktflächenVorteil: Dynamischer WälzkontaktIdeal für: Ultradünne Folien unter 0,5 mmVorteileExtrem niedrige ReibungHervorragend geeignet zum PräzisionsbiegenSchützt empfindliche Beschichtungen und polierte OberflächenVerbessert die Konsistenz bei der DünnblechformungEinschränkungenHöhere WerkzeugkostenWartung für Walzensysteme erforderlichTypische AnwendungenPräzisionselektronikSolarmodulrahmenDünne EdelstahlabdeckungenGehäuse für Unterhaltungselektronik5. Werkzeuge für Abkantpressen mit Polyurethan-EinsätzenPolyurethan-Abkantpressenwerkzeuge Weiche, elastische Einlagen dämpfen das Blech beim Biegen. Diese Einlagen verteilen den Biegedruck gleichmäßig und verhindern Abdrücke durch direkten harten Kontakt.Weiche Kontaktlinseneinsätze können hergestellt werden aus Polyurethan, Nylon oder Materialien auf KautschukbasisPolyurethaneinsätze eignen sich besonders zum Biegen von abgerundeten Profilen und empfindlichen Dekormaterialien. Wichtigste PunkteMerkmal: Polyurethan-Einsatz oder FederauswurfsystemVorteil: Beseitigt Druckstellen vollständigErgebnis: Gleichmäßiger Biegeradius mit glatter OberflächenqualitätVorteileBester Oberflächenschutz unter allen spurenfreien LösungenHervorragend geeignet für WeichmetalleErzeugt gleichmäßige und gleichmäßige BiegeradienEinschränkungenNicht geeignet für dicke, schwere MaterialienPolyurethaneinsätze verformen sich mit der Zeit unter hoher Tonnage.Typische AnwendungenHochglänzendes AluminiumEdelstahl mit SpiegelglanzSmartphone-RahmenDekorative Konsumgüter6. Kundenspezifische, markierungsfreie AbkantpresswerkzeugeKundenspezifische WischbiegungKundenspezifische U-ProfilbiegungKundenspezifische KanalbiegungBei komplexen Geometrien oder hochsensiblen Oberflächen ist die kundenspezifische Herstellung von spurenfreien Werkzeugen oft die beste Lösung.Diese Werkzeuge sind speziell auf folgende Aspekte ausgelegt: Materialart, Materialstärke, Biegeradius, Anforderungen an die Oberflächenbeschaffenheit, Produktgeometrie und Produktionsvolumen.Kundenspezifische Werkzeuge können Folgendes kombinieren: Rotationsstrukturen, Polyurethaneinsätze, Rollensysteme, spezielle Oberflächenbeschichtungen und mehrstufige Biegestrukturen.VorteileMaximaler OberflächenschutzOptimierte BiegegenauigkeitVerbesserte ProduktionseffizienzOptimale Lösung für komplexe AnwendungenTypische AnwendungenLuft- und RaumfahrtkomponentenHochwertige ArchitekturpaneeleZierleisten für KraftfahrzeugeHochwertige EdelstahlverarbeitungHauptvorteile von markierungsfreien BiegewerkzeugenModerne, spurenlose Abkantpressenwerkzeuge bieten erhebliche Vorteile hinsichtlich Fertigungseffizienz, Qualitätskontrolle und Kostenreduzierung.1. OberflächenschutzVerhindert Kratzer, Dellen und Druckstellen auf empfindlichen Materialien.2. Reduzierte Nacharbeit und weniger AusschussWeniger Oberflächenfehler bedeuten geringere Ausschussquoten und eine stabilere Produktionsqualität.3. Breite MaterialkompatibilitätGeeignet für:Edelstahl, Aluminium, verzinkter StahlLackierte Bleche, Dekorative Metalle4. Längere WerkzeugstandzeitAustauschbare Einsätze verlängern die Gesamtlebensdauer des Werkzeugsystems.5. Höhere ProduktionseffizienzVerringert den Bedarf an Schutzfolien und zusätzlichen Poliervorgängen. Wie man das richtige Werkzeug für spurenfreies Abkanten auswähltDie Auswahl der richtigen markierungsfreien Biegelösung hängt von mehreren technischen Faktoren ab.Anforderungen an die OberflächenbeschaffenheitUnterschiedliche Oberflächen erfordern unterschiedliche Schutzstufen (Hochglanz, gebürstet, lackiert, beschichtet). Je empfindlicher die Oberfläche, desto sanfter und gleichmäßiger muss der Werkzeugkontakt sein.Materialstärke und FestigkeitDickere oder hochfeste Werkstoffe erfordern robustere Einpresssysteme, um die Winkelgenauigkeit zu gewährleisten. Weiche Einpresssysteme können sich unter zu hoher Belastung verformen.Biegewinkel und V-ÖffnungDie korrekte Abstimmung von Stempelradius, V-Öffnung, Materialstärke und Biegewinkel ist unerlässlich, um die Biegekonsistenz zu gewährleisten und Materialverformungen zu vermeiden.TeilegeometrieKomplexe Formen wie tiefe Kästen, Biegungen mit großem Radius, U-förmige Profile und mehrstufige Biegungen erfordern oft spezielle spurenfreie Werkzeugkonstruktionen.Produktionsvolumen und BudgetBei der Serienfertigung sind langlebige Rotations- oder Rollensysteme von Vorteil.Die Kleinserienfertigung kann von modularen Einsatzlösungen profitieren.Systeme mit austauschbaren Einsätzen bieten in der Regel das beste Verhältnis zwischen anfänglichen Werkzeugkosten, Wartungsaufwand und langfristiger Lebensdauer.Welche Lösung für markierungsfreies Biegen ist die beste?Es gibt keine Universallösung, die für jede Biegeanwendung geeignet ist.LösungOberflächenschutzHaltbarkeitKostenBeste AnwendungNo-Mark FilmMediumNiedrigNiedrigVorübergehender SchutzRotationswerkzeugeExzellentHochMittel-HochDekorative EdelstahlpaneeleNyloneinsätzeGutMediumMediumAllgemeine kosmetische BiegungWalzenwerkzeugeExzellentHochHochUltradünne PräzisionsblechePolyurethan-FormenAm bestenMittel-NiedrigMediumMaterialien mit SpiegelglanzSonderwerkzeugeMaximalHängt vom Design ab.HochKomplexe High-End-AnwendungenDa die Kundenerwartungen an die optische Qualität stetig steigen, ist die Beherrschung von kratzfreies Blechbiegen wird zu einer entscheidenden Voraussetzung in der modernen Fertigung.Die Wahl des richtigen Werkzeugs für spurenfreies Abkanten kann Folgendes bewirken:Produkterscheinung verbessernProduktionsfehler reduzierenErhöhung der BiegekonsistenzNiedrigere HerstellungskostenSteigerung der KundenzufriedenheitEgal ob Sie Edelstahl-Aufzugspaneele, hochglanzpoliertes Aluminium oder dekoratives Blech biegen – die Investition in die richtige Lösung für spurenfreies Biegen wird sowohl die Produktqualität als auch die Produktionseffizienz deutlich verbessern.
  • Gängige V-förmige Matrizentypen für Abkantpressen und ihre Anwendungen
    May 21, 2026
    Ein vollständiger Leitfaden für Single-V-, Double-V-, 4-Wege- und Multi-V-Stanzwerkzeuge  Gängige V-förmige Matrizentypen für Abkantpressen und ihre Anwendungen Bei Blechbiegevorgängen sind viele Bediener gezwungen, ungeeignete Werkzeuge zu verwenden, einfach weil die korrekten Hochleistungs-Abkantpressenwerkzeuge ist nicht sofort verfügbar. Überraschenderweise lassen sich mitunter dennoch akzeptable Teile mit völlig anderen Werkzeugkonfigurationen herstellen.Dieser Ansatz ist jedoch folgender:IneffizientSchwer zu wiederholenQualitätsschwankungenSchädlich für die ArbeitsablaufeffizienzBei der Auswahl von Werkzeugen für Abkantpressen sollte man sich stets auf ein einfaches Ziel konzentrieren:Die Herstellung von Teilen höchster Qualität in kürzester Zeit.Das Verständnis der verschiedenen Arten von Abkantpressen-Unterwerkzeugen ist daher unerlässlich, um die Produktivität zu steigern, die Rüstzeiten zu verkürzen und eine gleichmäßige Biegekonsistenz zu gewährleisten.  1. Was ist eine untere Matrize einer Abkantpresse?Die Untermatrize einer Abkantpresse ist das Werkzeug, das auf dem Maschinenbett der Abkantpresse montiert ist und zusammen mit dem Stempel das Blech formt.Der untere Würfel hat direkten Einfluss auf:BiegewinkelInnenradiusOberflächenmarkierungTonnagebedarfBiegegenauigkeitProduktionseffizienz Gängige Unterwürfelkategorien sind:Einzel-V-DieDoppel-V-Die4-Wege-V-VerteilerMulti-V-DiesVerstellbare V-MatrizenRadius-StanzwerkzeugeGlättwerkzeugeNo-Mark DiesAbkantpresswerkzeuge mit Polyurethan-Belägen innenKundenspezifische Umformwerkzeuge Einzel-V-DieDie Single-V-Matrize verfügt über eine präzisionsgeschliffene V-Öffnung und wird häufig für Standard-Luftbiegeanwendungen eingesetzt. Sie ist ideal für kleine und mittelgroße CNC-Abkantpressen, die eine hohe Biegegenauigkeit, ein stabiles Umformverhalten und eine schnelle Einrichtung erfordern.Mit nur einer V-Nut erzielen Bediener gleichmäßige Biegeergebnisse und eine einfachere Werkzeugausrichtung während der Produktion. Einzelne V-Matrizen werden häufig für Edelstahl, Kohlenstoffstahl, Aluminium und andere Blechwerkstoffe verwendet. Sie sind die traditionellsten und am weitesten verbreiteten Unterwerkzeuge.Gängige Matrizenwinkel sind 30°, 60°, 85°, 86° und 90°, die sich je nach Materialrückfederung und Biegeverfahren für Biegewinkel von 90° und mehr eignen.Zu den Vorteilen gehören:Hohe PräzisionAusgezeichnete SteifigkeitStabiles BiegeverhaltenHohe Beständigkeit gegen außermittige BelastungZu den gängigen Typen gehören:T-Typ Einzel-V-DieL-Typ Einzel-V-DieGerade Karosserie stirbtHochbasen-DiesRadius V DiesAnwendungsbereiche:EdelstahlbiegungBiegen von KohlenstoffstahlPräzisions-ChargenfertigungTiefes Kastenbiegen Gerade Karosserie stirbtSchlitzförmiger UnterteilRadius V DiesT-Typ Einzel-V-Die  Doppel-V-DieDie Doppel-V-Matrize verfügt über zwei unterschiedlich große V-Öffnungen im selben Matrizenkörper, sodass der Bediener zwischen verschiedenen Nutgrößen wechseln kann, ohne das Werkzeug wechseln zu müssen. Diese Konstruktion verbessert die Produktionseffizienz erheblich und reduziert Maschinenstillstandszeiten bei Biegevorgängen mit unterschiedlichen Materialstärken.Es eignet sich besonders für Blechbearbeitungsbetriebe, die unterschiedliche Materialstärken verarbeiten oder in einem Produktionszyklus mehrere Biegeanforderungen erfüllen. Doppel-V-Matrizen bieten Flexibilität, Kosteneinsparungen und schnellere Rüstzeiten im Vergleich zu Werkzeugen mit einfacher Öffnung.Gängige Matrizenwinkel sind 30°, 60°, 85° und 86°, die verschiedene Anwendungen im Bereich des Luftbiegens und des Bodenbiegens unterstützen.Beispiele:V8/V12V10/V16V12/V20Sie bieten eine hervorragende Flexibilität bei gleichzeitig reduziertem Werkzeugbestand. Konstruktion aus hochfestem WerkzeugstahlÜbliche Materialien:42CrMoCr12MoVLegierter WerkzeugstahlVorteile:Höhere VerschleißfestigkeitLängere LebensdauerBessere Rissbeständigkeit SchnellwechselsystemeModerne Doppel-V-Matrizen umfassen häufig:Selbstzentrierende SystemeSchnellklemmschnittstellenStandardisierte PositionierungssystemeDie Einrichtungszeit kann reduziert werden auf:Ein Drittel der traditionellen Werkzeugsysteme.Doppel-V-Pressen-BremsmatrizeZwei V-förmige Öffnungen auf gegenüberliegenden Seiten ermöglichen ein schnelles Wenden für unterschiedliche Biegeanforderungen und reduzieren die Werkzeugwechselzeiten.Doppel-V-Matrize mit angrenzender SeiteAngrenzende V-förmige Öffnungen an den Seiten ermöglichen eine flexible Positionierung der Matrize und einen schnellen Zugriff für unterschiedliche Anforderungen an das Flansch- und Profilbiegen.Symmetrische Inline-Doppel-V-MatrizeIdentische V-förmige Öffnungen in Reihe gewährleisten eine gleichmäßige Kraftverteilung, verbesserte Stabilität und verlängerte Werkzeuglebensdauer während der Produktion.Mehrfach-Größen-Inline-Doppel-V-MatrizeZwei unterschiedliche V-förmige Öffnungen auf derselben Seite ermöglichen ein flexibles Biegen von Blechen unterschiedlicher Dicke mit nur einer Matrize.   4-Wege-V-VerteilerDie Vier-V-Matrize ist eine vielseitige Mehrfach-Öffnungsmatrize für Abkantpressen mit vier unterschiedlichen V-Nuten an den vier Seiten des Werkzeugkörpers. Durch Drehen der Matrize kann der Bediener schnell verschiedene V-Öffnungsgrößen für unterschiedliche Blechdicken und Biegeanforderungen auswählen.Dieses Werkzeug findet breite Anwendung in der Blechfertigung mit hohem Materialmix, wo Flexibilität, geringe Werkzeugwechselhäufigkeit und effiziente Maschineneinrichtung unerlässlich sind. Es eignet sich zum Biegen von Edelstahl, Baustahl, verzinkten Blechen und Aluminium. Vier V-Matrizen sind in verschiedenen V-Öffnungskombinationen und Winkelkonfigurationen erhältlich, um präzises Biegen für unterschiedliche Anwendungen und Teilegeometrien zu ermöglichen.Typische Kombinationen:V6V8V10V12Vorteile:Schneller WerkzeugwechselReduzierte WerkzeugmengeBessere Automatisierungskompatibilität     Multi-V-DiesDer Mehr-V-Abkantpresse Unterwerkzeug ist eine hochflexible Abkantpresse mit mehreren V-Nuten in einem einzigen Werkzeugkörper. Sie ermöglicht es dem Bediener, schnell die passenden V-Nutengrößen für unterschiedliche Materialstärken und Biegeanforderungen auszuwählen, ohne die Matrize häufig wechseln zu müssen.Dieses Werkzeug verbessert die Rüstzeiten deutlich, reduziert den Werkzeugbestand und erhöht die Produktionsflexibilität in Blechbearbeitungsumgebungen, die mit unterschiedlichsten Biegeanwendungen zu tun haben.Mehrfach-V-Biegewerkzeuge werden häufig zum Freibiegen von Edelstahl, Kohlenstoffstahl, Aluminium und verzinkten Blechen eingesetzt. Unterschiedliche V-Öffnungskombinationen ermöglichen präzise Biegeradien, stabile Winkel und eine gleichbleibende Formqualität bei verschiedenen Werkstücken. Die Multi-V-Matrizen sind in verschiedenen Winkelkonfigurationen wie 30°, 60°, 85° und 86° erhältlich und eignen sich ideal für die hocheffiziente CNC-Abkantpressenproduktion und vielseitige Biegevorgänge.Sie eignen sich ideal für:Flexible FertigungAutomatisierte ProduktionProduktion mit hohem Produktmix und niedrigem ProduktionsvolumenIntelligente Fabriken   2. Spezialisierte AbkantpresswerkzeugeÜber die Standard-V-Motoren hinaus gibt es viele Kundenspezifische Blechbiegewerkzeuge wurden für komplexe Biegeanwendungen entwickelt.Wichtige Beispiele sind:Spitzwinkel-SterbenPerlenstanzenKanal DiesBiege- und SaumstanzenWellwerkzeugCurling-SteineGlättwerkzeugeHemming DiesRotationswerkzeugeUrethan stirbtRohrformwerkzeugeStehfalz-StanzwerkzeugeWischmoppZ-BiegewerkzeugeScharnier stirbtFreimarkierungsstanzformen mit Walze innenVerstellbare Z-BiegewerkzeugeRundstangen-WerkzeugeJedes Werkzeug ist so konzipiert, dass es spezifische Produktionsherausforderungen löst und gleichzeitig die Effizienz und die Teilekonsistenz verbessert.    3. BENDMAX Pressenbremsen-WerkzeuglösungenOffizielle Website von BENDMAX bietet:Einzel-V-DieDoppel-V-Die4-Wege-StanzlingeMulti-V-DiesRadius-StanzwerkzeugeNo-Mark DiesVerstellbare V-MatrizenGlättwerkzeugeKundenspezifische WerkzeuglösungenKompatibel mit:AmadaTrumpfWilaBystronicLVDEuropäischer StilAmerikanischer Präzisionsstil4. Gedanken zum V-OpeningDie unteren Matrizen von Abkantpressen sind weit mehr als einfache V-Nuten.Sie haben direkten Einfluss auf:ProduktqualitätProduktivitätOberflächenbeschaffenheitAutomatisierungskompatibilitätGesamteffizienz der FertigungBei komplexen Anwendungen wie:SäumenScharnierbiegungRadiusbiegungSpurenloses BiegenKastenbildungProfessionelle Werkzeugunterstützung wird unerlässlich.Dieser Artikel konzentriert sich hauptsächlich auf die unteren Werkzeuge von Abkantpressen.Andere Komponenten sind jedoch ebenso wichtig, darunter:PressenstanzenSpannsystemeKronensystemeZubehör für Abkantpressen Weiterführende Informationen zum Thema Abkantpressen finden Sie in den zugehörigen Artikeln auf unserer Website.  Klicken Sie hier, um nach den Produkten zu suchen, die Sie interessieren: 
  • Berechnung der Presskraft einer Abkantpresse für verschiedene Werkzeuge (Vollständiger Leitfaden 2026)
    May 06, 2026
    Wie berechnet man die Presskraft einer Abkantpresse für verschiedene Werkzeuge?— Werkzeugformel & Tonnagetabelle  Die Presskraft einer Abkantpresse wird anhand der Materialdicke, der Materialfestigkeit, der Matrizenöffnung und der Biegelänge berechnet.Für das Biegen in der Luft gilt die Standardformel: T=1,42×σ×t2VT = \frac{1,42 \times \sigma \times t^2}{V}T=V1,42×σ×t2​Wo:T = Tonnage pro Meter (kN/m)σ = Zugfestigkeit des Materials (N/mm²)t = Materialstärke (mm)V = Düsenöffnung (mm)Einfach ausgedrückt:Dickeres Material erfordert mehr Tonnage.Eine kleinere V-Öffnung erfordert mehr Tonnage.Stärkeres Material erfordert mehr Tonnage.Diese Formel wird häufig bei der Auswahl verwendet:Hochleistungs-AbkantpresswerkzeugeMehrfach-V-Abkantpresswerkzeugegroße V-Öffnung Abkantpresse   Kleinere Matrizenöffnungen und dickere Materialien erhöhen die Biegekraft drastisch.Warum die Tonnage einer Abkantpresse wichtig istEine korrekte Tonnageberechnung hilft den Herstellern:Maschinenüberlastung vermeidenWerkzeugbruch vermeidenVerbesserung der BiegegenauigkeitWerkzeuglebensdauer verlängernProduktionskosten senkenEine falsche Tonnagewahl kann folgende Folgen haben:Gebrochene SchlägeBeschädigte StempelMaschinendurchbiegungUngünstige Biegewinkel Formel zur Berechnung der Pressenkraft erklärt1. MaterialstärkeDie Tonnage steigt exponentiell mit der Dicke.Beispiel:  DickeRelative Tonnage1 mm1×2 mm4×3 mm9×4 mm16× Weil die Dicke in der Formel quadriert wird.2. Matrizenöffnung (V-Öffnung)   Die V-förmige Öffnung beeinflusst die Tonnage direkt. Eine große V-förmige Öffnung in der Abkantpresse reduziert die Biegekraft und die Maschinenbelastung.Dies ist ideal für:Aluminiumblechedünnes BlechBiegung mit großem Radius 3. MaterialartUnterschiedliche Materialien erfordern unterschiedliche Tonnagen.MaterialRelative KraftBaustahl1,0×Edelstahl1,5×Aluminium0,5×  Beispiel:Wenn für Baustahl 50 Tonnen benötigt werden, kann es bei Edelstahl zu 75 Tonnen kommen. Tonnageunterschiede nach WerkzeugtypHochleistungs-Abkantpresswerkzeuge  Ideal für:Biegen dicker PlattenBaustahlAnwendungen mit hohem DurchsatzNatürlich enthaltene Schlüsselwörter: Hochleistungs-AbkantpresswerkzeugeEigenschaften:verstärkter Körperhohe Belastbarkeitkleinere V-OptionenVorteile:hohe Langlebigkeitgeeignet für dickes Materialbessere BelastbarkeitNachteil:höhere TonnagenachfrageTypische Anwendungsbereiche:LKW-ChassisBauteileIndustrieschränke Mehrfach-V-Pressen-Werkzeuge  Schlüsselwörter (selbstverständlich enthalten): Mehrfach-V-AbkantpresswerkzeugeMulti-V-Matrizen enthalten mehrere V-förmige Öffnungen in einem Werkzeug.Vorteile:eine Matrize für mehrere Dickenreduzierte Einrichtungszeitniedrigere WerkzeuglagerkostenAnwendungsbereiche:Lohnfertigungsbetriebeflexible FertigungKleinserienfertigungBeispiel:Ein einzelner Multi-V-Chip kann Folgendes umfassen:16 mm22 mm35 mm50 mm V-ÖffnungenDies ermöglicht es den Betreibern, die Tonnage schnell zu optimieren. Abkantpresse mit großer V-Öffnung  Schlüsselwörter sind natürlich enthalten: große V-Öffnung AbkantpresseGroße V-Matrizen eignen sich ideal für:weiche Materialienkosmetische Teilespurenloses BiegenVorteile:geringere Tonnagegrößerer Biegeradiusreduzierter WerkzeugverschleißIdeal für:HVAC-PaneeleGehäuseGeräteteile Beispielrechnung für die PressenkraftMaterial: BaustahlDicke: 3 mmV-Öffnung: 24 mmFormel:T=1,42×450×3224T = \frac{1,42 \times 450 \times 3^2}{24}T=241,42×450×32Ergebnis:≈ 24 kN/cmDies entspricht ungefähr:240 Tonnen/Meter(Die tatsächlichen Werte variieren je nach Maschinen- und Werkzeuggeometrie.) Empfohlene Regel zur WerkzeugauswahlEine gängige Regel:V-Öffnung = 6- bis 8-fache MaterialstärkeBeispiele:DickeEmpfohlene V-Öffnung1 mm6–8 mm2 mm12–16 mm3 mm18–24 mm6 mm36–48 mm  Für dickere Materialien sollten Sie robuste Abkantpresswerkzeuge wählen.Für eine flexible Produktion wählen Sie Mehrfach-V-Abkantpresswerkzeuge.Für geringere Presskraft und gleichmäßigeres Biegen wählen Sie eine Abkantpresse mit großer V-förmiger Öffnung.  Eine genaue Berechnung der Presskraft ist für ein sicheres und effizientes Biegen unerlässlich.Die Wahl des richtigen Werkzeugs ist entscheidend:✅ Hochleistungs-Abkantpresswerkzeuge für hohe Presskräfte und dicke Bleche✅ Mehrfach-V-Abkantpresswerkzeuge für flexible Produktion✅ Große V-förmige Abkantpresse für geringere Presskraft und größere BiegeradienBei BENDMAX liefern wir hochpräzise Abkantpressenwerkzeuge, die für folgende Anwendungen entwickelt wurden:HaltbarkeitGenauigkeitKompatibilität mit gängigen AbkantpressensystemenKontaktieren Sie uns für Werkzeugempfehlungen und individuelle Biegelösungen. Häufig gestellte Fragen: Berechnung der Presskraft einer AbkantpresseWie berechne ich die Presskraft einer Abkantpresse?Verwenden Sie diese Formel:T=1,42×σ×t2VT = \frac{1,42 \times \sigma \times t^2}{V}T=V1,42×σ×t2​Die Tonnage hängt ab von:DickeMaterialÖffnung Verringert eine größere V-Öffnung die Tonnage?Ja.Eine größere V-förmige Öffnung verringert die erforderliche Biegekraft, erhöht aber den Biegeradius.Aus diesem Grund wird für das Biegen mit geringer Kraft eine Matrize mit großer V-förmiger Öffnung verwendet. Welches Werkzeug eignet sich am besten zum Biegen dicker Bleche?Für dickere Materialien sollten Sie Hochleistungs-Abkantpresswerkzeuge verwenden, da diese Folgendes bieten:höhere Belastbarkeitbessere strukturelle Festigkeitreduzierte Verformung Warum Mehrfach-V-Abkantpresswerkzeuge verwenden?    Mehrfach-V-Abkantpresswerkzeuge verbessern die Effizienz, indem sie mehrere V-Öffnungen in einem Werkzeug ermöglichen.Vorteile:weniger Werkzeugwechselniedrigere Werkzeugkostenhöhere FlexibilitätBendmax stellt für jedes Produkt Referenzwerte für die Presskraft bereit, die als Richtlinie bei der Werkzeugauswahl dienen können. Für professionelle Unterstützung können Sie sich auch an unsere Ingenieure wenden.  
  • Warum legt Bendmax bei der Herstellung von Werkzeugen für Abkantpressen so großen Wert auf strenge Prozesskontrolle?
    Apr 21, 2026
    Warum legt Bendmax bei der Herstellung von Werkzeugen für Abkantpressen so großen Wert auf strenge Prozesskontrolle? In der Blechbearbeitung, Die Qualität der Werkzeuge für Abkantpressen beeinflusst direkt die Biegegenauigkeit, die Produktionseffizienz und die Oberflächenqualität der fertigen Teile.Selbst bei Verwendung hochpräziser Abkantpressen kann minderwertiges Werkzeug zu ungleichmäßigen Winkeln, vorzeitigem Verschleiß oder Oberflächenspuren am Werkstück führen.Um eine gleichbleibende Leistung und lange Lebensdauer zu gewährleisten, Bendmax wendet einen strengen 12-stufigen Produktionsprozess an.Von der Auswahl der Rohmaterialien bis zur endgültigen Auslieferung wird jeder Schritt sorgfältig kontrolliert, um eine gleichbleibende Werkzeugqualität und zuverlässige Biegeergebnisse zu gewährleisten.  Bendmax-Werkzeugherstellungsprozess für Abkantpressen (12 Schritte)1. Konstruktion der Abkantpressenwerkzeuge  Der Produktionsprozess beginnt mit professionelle WerkzeugkonstruktionDie Ingenieure von Bendmax bewerten die Biegeanforderungen des Kunden, einschließlich Blechdicke, Materialart, Biegeradius und Umformfolge.Anhand dieser Faktoren entscheiden die Ingenieure, ob Standardwerkzeuge kann die Anforderungen der Anwendung erfüllen oder wenn kundenspezifische Umformwerkzeuge sollten weiterentwickelt werden, um die Biegeeffizienz und -präzision zu verbessern.    Schnelle technische Reaktion15 Jahre ErfahrungKlare Zeichnungen24 Stunden / 6 TageSpezialwerkzeuge präzise und zuverlässigSchrittweiser Biegeprozess  2. Auswahl der Rohstoffe  Die Langlebigkeit von Werkzeugen für Abkantpressen beginnt mit der Qualität der verwendeten Rohstoffe.Bendmax verwendet geschmiedeter 42CrMo-Legierungsstahl (42CrMo4) aufgrund seiner hervorragenden Ausgewogenheit von:hohe Festigkeithohe ZähigkeitVerschleißfestigkeitErmüdungsbeständigkeitUm die Materialzuverlässigkeit zu gewährleisten, bietet Bendmax Folgendes an: Materialzertifizierung durch Lieferanten und Überprüfung durch Dritte.  3. Körperhärtung  Nach der Materialvorbereitung wird das Werkzeug bearbeitet Salzbadhärten und Anlassen.Dieses kontrollierte Wärmebehandlungsverfahren stabilisiert die innere Struktur und bringt die Werkzeugkörperhärte bis HRC 30–35Dadurch wird eine hohe strukturelle Festigkeit gewährleistet und das Risiko von Rissen unter starker Biegebelastung verringert.  4. CNC-Fräsen  Die Werkzeugrohlinge werden anschließend bearbeitet mit hochpräzise CNC-Bearbeitungszentren.Dieser Prozess gewährleistet Folgendes:präzise Stempel- und Matrizenprofilewiederholbare Produktion über mehrere Chargen hinwegenge MaßtoleranzenDurch CNC-Fräsen wird die grundlegende Geometrie erzeugt, die für weitere Bearbeitungsschritte erforderlich ist.  5. Tiefenhärtung der Oberfläche  Die Arbeitsbereiche der Werkzeuge werden Induktionshärtung.Während dieses Prozesses wird die Oberfläche erhitzt auf 850–950 °Cwodurch die Verschleißfestigkeit deutlich verbessert wird. Die Härte der Arbeitsfläche erreicht HRC 54–60Dadurch können die Werkzeuge wiederholten Biegezyklen ohne übermäßigen Verschleiß standhalten.   6. Sandstrahlen  Nach der Wärmebehandlung wird die Werkzeugoberfläche behandelt durch Sandstrahlen.Dieses Verfahren bietet mehrere Vorteile:verbesserte Beständigkeit gegen Oberflächenkratzerreduzierte innere Bearbeitungsspannungbessere LangzeitstabilitätEs erzeugt außerdem eine gleichmäßige Oberflächenbeschaffenheit, ähnlich derjenigen, die von führenden internationalen Werkzeugherstellern verwendet wird.  7. Präzisions-CNC-Schleifen  Das Schleifen ist einer der kritischsten Schritte bei der Herstellung von Werkzeugen für Abkantpressen.Bendmax verwendet CNC-Schleifmaschinen um wichtige Werkzeugoberflächen mit hoher Genauigkeit zu bearbeiten und so Präzision zu gewährleisten:BiegewinkelRadienHöhenV-Nut-GeometrieDiese Präzision bestimmt direkt die Konsistenz der Biegeergebnisse.     8. Segmentiertes Werkzeugschneiden  Um die Flexibilität bei Biegevorgängen zu verbessern, werden viele Werkzeuge hergestellt als segmentierte Werkzeugsätze.Standardkonfigurationen umfassen:835 mm Vollwerkzeuge415 mm Vollwerkzeugesegmentierte WerkzeugkombinationenSegmentierte Werkzeuge ermöglichen es dem Bediener, schnell Werkzeuglängen für verschiedene Biegeanwendungen zusammenzustellen.     --Gemeinsam Europäische Segmentierung Werkzeuglänge  9. Qualitätsprüfung  Strenge Qualitätskontrollen gewährleisten die Genauigkeit und Zuverlässigkeit jedes einzelnen Werkzeugs.Bendmax verwendet professionelle Inspektionsgeräte wie zum Beispiel:Koordinatenmessgeräte (KMG)KonturmessgeräteHöhenmessgeräteGeradheitsmessgeräteMit den fertigen Werkzeugen lassen sich Maßtoleranzen von ±0,02 mm, wodurch eine gleichbleibende Biegegenauigkeit gewährleistet wird. (Das die Inspektion durchführende Personal)  10. Lasermarkierung  Jedes Werkzeug ist gekennzeichnet mit Lasergravur um wichtige Parameter übersichtlich darzustellen, einschließlich:WerkzeugcodeBiegewinkelRadiusTonnagekapazitätLängeDadurch können die Bediener während der Produktion die richtigen Werkzeuge leicht erkennen und auswählen.  11. Schutzverpackung  Bendmax verwendet mehrschichtiger Verpackungsschutz um einen sicheren Transport zu gewährleisten:RostschutzölbeschichtungFettdichte PapierverpackungEinzelversiegelung aus KunststoffKartonverpackungVerstärkte HolzkistenDadurch werden Rost, Beschädigungen oder Verformungen während des Transports verhindert.  ——Verpackungsprozessdiagramm   12. Lieferung und Logistik  Bendmax bietet effiziente globale Lieferlösungen, die auf die Kundenanforderungen zugeschnitten sind.Übliche Lieferzeiten:Standardwerkzeuge: 3–5 TageKundenspezifische Werkzeuge: 20–25 TageDas Unternehmen unterstützt seine Kunden auch bei der Auswahl der wirtschaftlichsten und zuverlässigsten Transportmethoden.   Warum strenge Prozesskontrolle für Abkantwerkzeuge so wichtig istDie Werkzeuge der Abkantpresse arbeiten unter hoher Druck und wiederholte UmformzyklenOhne angemessene Prozesskontrolle können bei Werkzeugen Probleme auftreten wie:ungleichmäßige HärteDimensionsabweichungvorzeitiger VerschleißWerkzeugbruchinstabile BiegewinkelDurch die Implementierung eines streng kontrollierter ProduktionsprozessBendmax gewährleistet gleichbleibende Materialqualität, präzise Geometrie und zuverlässige Leistung.  Bendmax Abkantpressenwerkzeuge – Zuverlässige Qualität für globale HerstellerDurch strenge technische Standards und kontrollierte Fertigungsprozesse, Bendmax bietet hochpräzise Stempel und Matrizen für Abkantpressen für die globale Blechverarbeitungsindustrie..Das Ergebnis sind Werkzeuge, die Leistung bringen: gleichbleibende Biegegenauigkeitlängere Lebensdauerverbesserte Produktionseffizienzreduzierte Wartungskosten   
  • Bendmax Standard-Abkantpressenwerkzeuge ab Lager
    Apr 21, 2026
    Bendmax Standard-Abkantpressenwerkzeuge ab Lager Hoch Hochwertige Stempel und Matrizen für präzises Biegen  Die Standard-Abkantpressenwerkzeuge von Bendmax bieten zuverlässige Leistung, präzise Biegequalität und langfristige Haltbarkeit für die weltweite Blechbearbeitung. Unser Standardwerkzeugsortiment umfasst die am häufigsten verwendeten Stempel für Abkantpressen – wie zum BeispielGerade Schläge, spitze Schläge, Schwanenhalsschläge, Saumschläge und Radiusschläge—und deckt gängige Biegeanforderungen ab, von einfachen Luftbiegungen bis hin zu Kastenform- und Bördelvorgängen.  Der Standard-V-Matrizen für Abkantpressen Die Auswahl umfasst die branchenweit beliebtesten Produkte.Single-VModelle in85°, 88°, 30° und 60°Sie bieten stabile Unterstützung und präzise Biegewinkel für eine breite Palette von Materialien und Dicken.  Alle Stempel und Matrizen von Bendmax werden aus hochwertigen Materialien hergestellt.42CrMoDer legierte Stahl wird einer vollständigen Abschreck- und Härtebehandlung unterzogen, um überlegene Festigkeit, Zähigkeit und Verschleißfestigkeit zu gewährleisten. Zur weiteren Verbesserung der Haltbarkeit können die Werkzeugkanten und die Blechkontaktflächen lasergehärtet oder mit einer schützenden schwarzen Beschichtung versehen werden, was die Oberflächenhärte deutlich erhöht und die Lebensdauer auch bei kontinuierlicher Produktion verlängert. Um Maßgenauigkeit und Konsistenz zu gewährleisten, durchläuft jedes Werkzeug eine strenge Qualitätskontrolle. Höhenmessgeräte, Konturmessgeräte und Koordinatenmessgeräte zur Geometrieprüfung, Geradheit, Winkelgenauigkeit, Radiustoleranzen und Gesamthärte.  Dieser messtechnisch basierte Inspektionsprozess stellt sicher, dass jedes StandardwerkzeugDie Werkzeuge von Bendmax erfüllen internationale Bearbeitungsstandards und lassen sich nahtlos in Abkantpressen weltweit integrieren. Sie sind preisgünstig, in großen Mengen vorrätig und ermöglichen so eine schnelle Lieferung und minimale Ausfallzeiten für den Kunden. Da sich die tatsächlichen Stempelmodelle, Matrizenwinkel und Lagerbestände aufgrund laufender Produktaktualisierungen und Vertriebsanpassungen ändern können, empfehlen wir unseren Kunden, sich direkt mit uns in Verbindung zu setzen, um die aktuellsten Spezifikationen und Lagerinformationen zu erhalten. Neben qualitativ hochwertigen Produkten bietet Bendmax einen umfassenden Kundenservice, der Beratung, technische Konstruktion, Fertigung, Installation, Kalibrierung, Schulungen, Ersatzteile und weltweiten Kundendienst für Werkzeuge, Zylinder, Spannsysteme, Bombiereinheiten und Zubehör umfasst. Kundenzufriedenheit hat für uns höchste Priorität.Technischer Support rund um die Uhr, flexible Anpassungsmöglichkeiten und schneller weltweiter Versand gewährleisten zuverlässige Leistung bei jeder Biegeanwendung. Die Standard-Abkantpresswerkzeuge von Bendmax sind so konzipiert, dass sie gleichbleibende Winkel, stabile Ergebnisse und eine lange Lebensdauer bieten und sind daher eine vertrauenswürdige Wahl für Werkstätten, Erstausrüster und Unternehmen. Blechhersteller weltweit. Bendmax-Tipps:Aufgrund laufender Produktaktualisierungen und Anpassungen im Vertrieb können die verfügbaren Stempeltypen, Matrizenwinkel und Lagerbestände variieren. Bitte kontaktieren Sie uns direkt für die aktuellsten Spezifikationen und Lagerinformationen.
1 2
Leave A Message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

leave a message

leave a message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

HEIM

PRODUKTE

WhatsApp

Kontaktieren Sie uns