Was sind Abkantwerkzeuge? Der ultimative Leitfaden für Hersteller
Dec 03, 2025
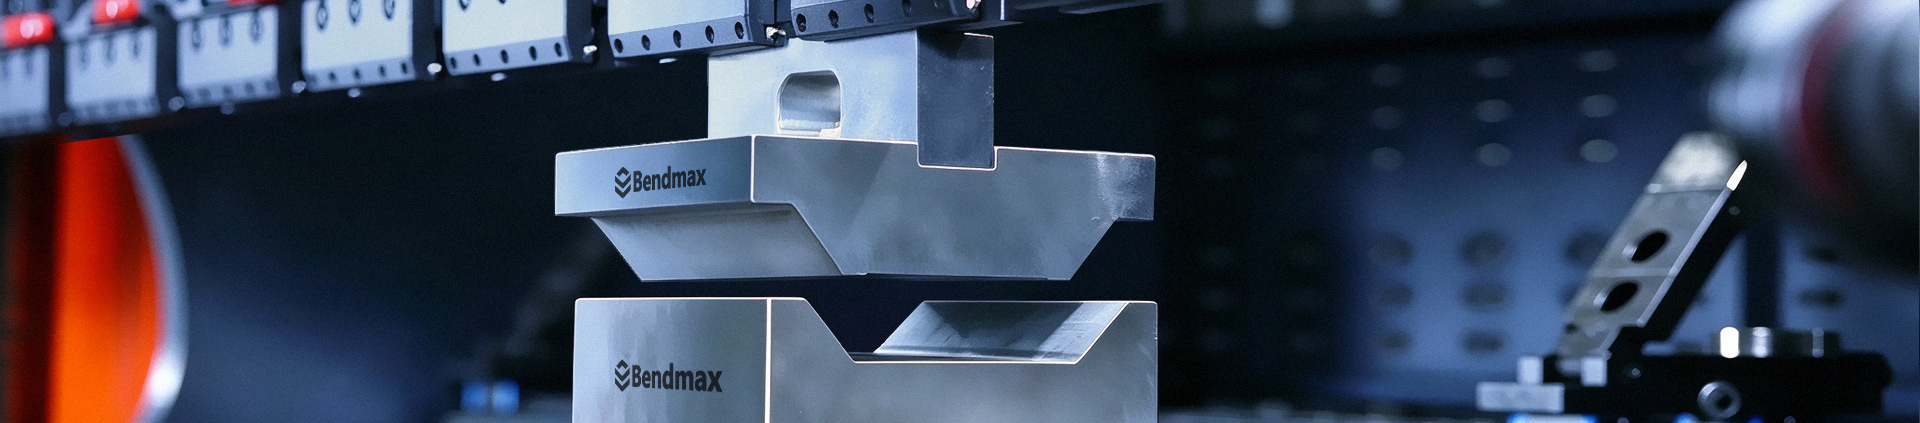
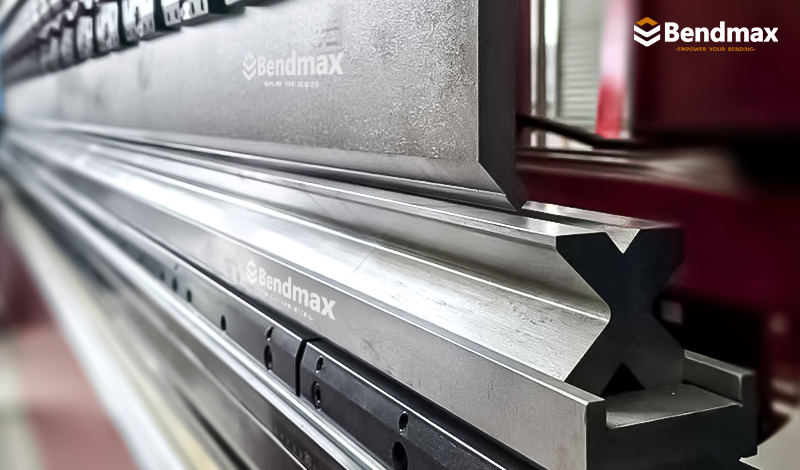
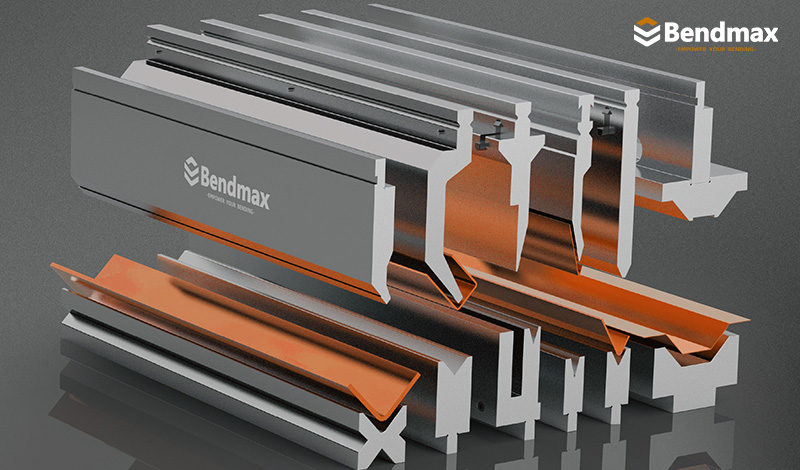
In der Welt der Metallverarbeitung ist die Abkantpresse der Muskel, das Werkzeug hingegen zweifellos das Gehirn. Es entscheidet darüber, ob ein präzises Bauteil entsteht oder nur Schrott. Die Werkzeuge einer Abkantpresse sind die Spezialwerkzeuge – bestehend aus einem Oberstempel und einer Untermatrize –, die zum Biegen und Formen von Blechen verwendet werden. Diese Werkzeuge arbeiten zusammen: Die Matrize bildet den Formhohlraum, und der Stempel übt die Kraft aus, um präzise Winkel und Formen zu erzeugen. Als Hersteller von AbkantpressenwerkzeugenWir bearbeiten täglich komplexe Biegeprojekte. Häufig stellen wir jedoch fest, dass selbst erfahrene Kunden die Grundlagen der Werkzeuge nicht vollständig verstehen. Daher folgt hier aus der Sicht eines Werksleiters eine einfache und praxisnahe Erklärung. 1. Was sind Abkantwerkzeuge? Die GrundlagenVereinfacht ausgedrückt bezeichnet der Begriff „Pressenwerkzeug“ die Spezialwerkzeuge, die an einer Abkantpresse zum Biegen und Formen von Blechen eingesetzt werden. Das Funktionsprinzip ist einfach:Der Stempel (Oberes Werkzeug): Er ist am oberen Stößel montiert und übt Druck auf das Metall aus.Die Matrize (unteres Werkzeug): Sie ist auf dem Maschinenbett montiert, stützt das Metall und gibt den Biegewinkel vor.Das Blech wird zwischen diese beiden Werkzeuge gelegt. Beim Absenken des Stempels wird das Material in die Matrize gepresst, wodurch eine präzise Biegung entsteht. So einfach es klingt, die Geometrie, Härte und Bauart dieser Werkzeuge entscheiden darüber, ob ein einwandfreies Teil entsteht oder Ausschuss. Wichtige Bestandteile eines WerkzeugsatzesBevor wir uns mit den verschiedenen Typen befassen, werfen wir einen Blick auf die Anatomie:Stößel und Bett: Der bewegliche obere Teil und der stationäre untere Teil der Maschine.Spannsystem: Der Mechanismus (mechanisch oder hydraulisch), der Stempel und Matrize sicher hält.Sicherheitszapfen/Sicherheitsklick: Eine Sicherheitsvorrichtung an Stempeln, die verhindert, dass diese beim Werkzeugwechsel herunterfallen. 2. Klassifizierung: Arten von Stempeln (Oberwerkzeuge)Die Form des Stempels bestimmt, welche Profile sich biegen lassen. Hier sind die gängigsten Typen, die in Lohnfertigungsbetrieben zu finden sind:Standardstempel (Geradstempel)Das Arbeitstier der Branche. Es hat typischerweise eine einfache Form und wird für Standard-90°-Bögen oder einfache Winkel an Teilen ohne Rücklaufflansche verwendet. 1. SchwanenhalslochBenannt nach seiner Form, weist der Schwanenhalsstempel ein tiefes, vertieftes Profil (Relief) auf.Es ist unerlässlich zum Biegen von U-Profilen oder Teilen mit tiefen Rücklaufflanschen. Der Ausschnitt sorgt dafür, dass der bereits gebogene Metallteil den Stempel passieren kann, ohne mit ihm zu kollidieren. 2. Spitzwinkliger StempelDiese Stempel haben einen sehr spitzen Spitzenwinkel (üblicherweise 30° bis 60°).Sie werden hauptsächlich zum Luftbiegen verwendet. Durch Biegen des Metalls über 90° hinaus (z. B. auf 85°) wird die Rückfederung berücksichtigt, sodass das Metall wieder in einen perfekten 90°-Winkel zurückkehrt. Sie werden auch zur Erzeugung spitzer Winkel eingesetzt. 3. FensterrahmenlochungEin schmaler, spezieller Stempel, der häufig in der Fenster- und Türrahmenindustrie verwendet wird. Dank seines schlanken Profils kann er in sehr enge Zwischenräume eingeführt werden oder komplexe Zargenprofile herstellen. 3. Klassifizierung: Arten von Matrizen (Unterwerkzeuge)V-Dies (Der Standard)Der gebräuchlichste Matrizentyp. Er verfügt über eine V-förmige Nut.Einfache V-Matrize: Besitzt eine Nut. Hohe Präzision, häufig für schwere Biegearbeiten verwendet.Mehrfach-V-Matrize (4-Wege-Matrize): Ein Block mit vier unterschiedlichen V-Öffnungen auf jeder Seite. Durch Drehen des Blocks lässt sich die V-Breite verändern. Ideal für Lohnfertigungsbetriebe, die häufig mit wechselnden Materialstärken arbeiten. Säum-/GlättwerkzeugeWird verwendet, um einen Saum (eine sichere, gefaltete Kante) an Blechen zu erzeugen. Dies ist ein zweistufiger Prozess:Biegen Sie das Blatt zu einem spitzen Winkel (ca. 30°).Verwenden Sie die flache Oberseite der Matrize, um das Metall flachzudrücken.Anwendung: Sichere Kanten an Schränken, Schubladen und Elektronikgehäusen. 4. Werkzeugtypen für Abkantpressen: Eine VergleichstabelleEiner der verwirrendsten Aspekte für Anfänger ist der „Stil“ oder „Standard“. Man kann einen amerikanischen Locher nicht ohne Adapter in einen europäischen Halter einsetzen. Hier ist ein kurzer Vergleich, der Ihnen hilft, herauszufinden, was Sie benötigen:WerkzeugstilHauptmerkmaleTypische AnwendungAmerikanischer StilKlassische Ausführung. Wendbare Stempel/Matrizen. Werden üblicherweise mit einer Klemmplatte befestigt.In Nordamerika weit verbreitet. Hervorragend geeignet für allgemeine Fertigungsarbeiten und ältere mechanische Bremsen.Europäisch (Promecam)Verfügt über einen speziellen „Sicherheitszapfen“. Höhere Präzision als beim traditionellen amerikanischen Stil.Der globale Standard für präzisionsgeschliffene Abkantpressenwerkzeuge, die in CNC-Maschinen verwendet werden.Wila / TrumpfHochwertige, per Knopfdruck bedienbare Sicherheitsrasten. Selbsteinstellend und selbstausrichtend.Hohe Geschwindigkeit, Hochpräzise Abkantpressenwerkzeuge Sehr teuer, aber extrem schnelle Umrüstungen.Neuer StandardEine Hybridlösung, die die Präzision europäischer Werkzeuge mit verbesserten Spannfunktionen verbindet.Moderne Hochleistungs-Biegeverfahren. Wenn Sie eine Werkstatt mit hoher Produktvielfalt und geringem Produktionsvolumen betreiben (und dabei 10 Mal am Tag die Werkzeuge umrüsten), amortisiert sich die Investition in Wila/Trumpf- oder Schnellwechselklemmen für europäische Werkzeuge innerhalb eines Jahres durch die eingesparten Arbeitskosten. 5. Wie wählt man die richtigen Werkzeuge aus?Die Wahl des richtigen Werkzeugs hängt von den physikalischen Gesetzen ab, nicht nur von der Form. Die wichtigste Entscheidung betrifft die V-Matrizenöffnung.Die "Achterregel" (für Luftbändigen)Für Standard-Baustahl gilt als Faustregel für die Auswahl der V-Matrizenöffnung:Beispiel: Wenn Sie 2 mm dicken Baustahl biegen, benötigen Sie eine 16 mm V-Öffnung (2*8=16). Leitfaden zur Auswahl von V-Öffnungen Materialdicke (T)Empfohlene V-ÖffnungTypischer Radius (Ir)0,5 mm – 2,5 mm6 x T~16% von V3,0 mm – 8,0 mm8 x T~16% von V8,0 mm – 12,0 mm10 x T~16% von V> 12,0 mm12 x T~16% von VDie Verwendung einer kleineren V-Matrize verringert den Radius, erfordert aber deutlich mehr Presskraft. Die Verwendung einer größeren V-Matrize reduziert die Presskraft, vergrößert aber den Radius. Material und HärteAchten Sie nicht nur auf die Form, sondern auch auf die Stahlsorte.42CrMo (Chrom-Molybdän-Stahl): Der Industriestandard für hochwertige Werkzeuge.Härte: Ein gutes Werkzeug sollte für die nötige Zähigkeit eine Kernhärte (ca. 30 HRC) und eine Oberflächenhärte von 50–60 HRC (erzielt durch Laser- oder Induktionshärtung) aufweisen. Diese hohe Oberflächenhärte ist für eine lange Lebensdauer unerlässlich. Abkantwerkzeuge für EdelstahlDa Edelstahl abrasiv ist und weichere Werkzeuge schnell beschädigen oder angreifen kann. 6. Wartung: Verlängerung der WerkzeuglebensdauerWerkzeuge sind teure Güter. So empfehlen wir deren Instandhaltung im Werk:Vor Gebrauch reinigen: Stempelspitze und Matrizenschulter stets abwischen. Walzzunder von warmgewalztem Stahl wirkt wie Schleifpapier und beeinträchtigt mit der Zeit die Genauigkeit Ihres Werkzeugs.Zentrale Beladung: Vermeiden Sie es, kleine Teile täglich an derselben Stelle der Maschine zu biegen. Dies führt zu ungleichmäßigem Verschleiß. Bewegen Sie das Werkzeug entlang des Maschinenbetts.Richtige Aufbewahrung: Werkzeuge gehören nicht einfach in einen Behälter. Verwenden Sie einen Werkzeugschrank mit Holz- oder Kunststoffeinlagen. Der direkte Kontakt von Stahl auf Stahl während der Lagerung führt zu Absplitterungen und Dellen.Schmierung: Bei starker Beanspruchung durch Biegen sollte ein Schutzfilm oder Schmiermittel verwendet werden, um Reibung und Beschädigungen zu reduzieren. 7.SchlussbetrachtungWerkzeuge für Abkantpressen sind nicht einfach nur Metallblöcke, sondern Präzisionsinstrumente. Das Verständnis des Unterschieds zwischen einem Schwanenhals- und einem geraden Stempel sowie die Kenntnis der Anwendungsregeln („8er-Regel“) wirken sich direkt auf Ihre Produktionseffizienz und Produktqualität aus.


 Phone: (0086)-15002165198
 Email: jason@bendmax.com
 Wechat: Datenschutzrichtlinie

 IPv6 network supported
 Deutsch


