Wenn Standard-Stanzgeräte keinen Platz mehr haben, schaffen Schwanenhals-Stanzgeräte Raum.
Sep 10, 2026
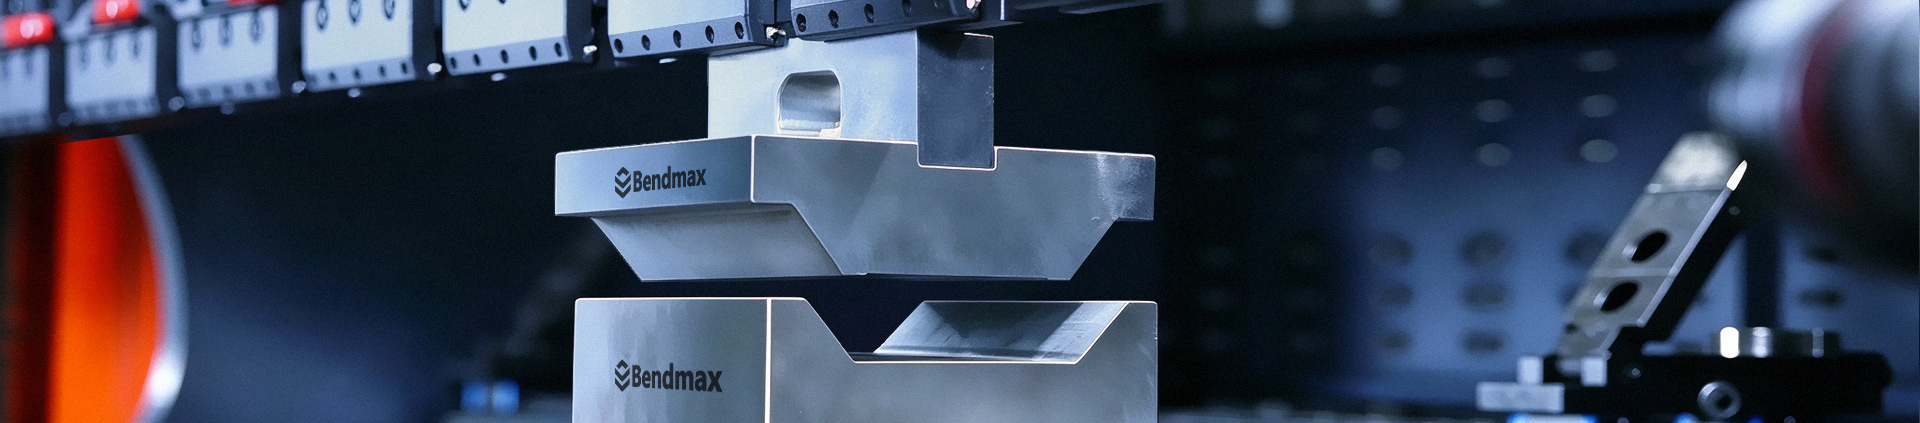
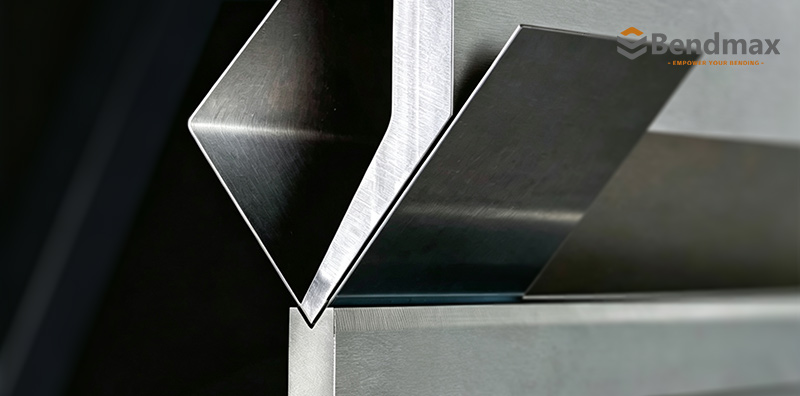
Wenn Standard-Stanzformen keinen Platz mehr bieten,Schwanenhals-Stanzungen schaffen PlatzSchwanenhals-Abkantpressenstempel für tiefe Kästen, U-Profile und RücklaufflanscheIm ersten Artikel der Bendmax-Serie „Gängige Werkzeuge für Abkantpressen“ haben wir Folgendes vorgestellt: Standard-Abkantpresse als vielseitige Grundlage für alltägliches Biegen.Ein Standardstempel ist robust, praktisch und für viele herkömmliche Biegevorgänge geeignet. Manche Werkstücke stellen jedoch eine andere Herausforderung dar: Das Problem ist nicht die Biegekraft, sondern das unzureichende Spiel..Tiefe Gehäuse, U-Profile, Rücklaufflansche und mehrfach gebogene Gehäuse können vor Abschluss des Umformprozesses mit einem herkömmlichen geraden Stempel kollidieren. In diesem Fall löst eine Erhöhung der Maschinenkraft das Problem nicht.Die Lösung besteht oft in einer anderen Werkzeuggeometrie.Wenn Standard-Stanzen an ihre Grenzen stoßen, schaffen Schwanenhals-Stanzen Platz.1. Was ist ein Schwanenhals-Abkantpressenstempel?A Schwanenhals-Stanze ist ein spezielles oberes Werkzeug für eine Abkantpresse. Sein vertieftes, gebogenes oder versetztes Profil schafft zusätzlichen Freiraum hinter der Stempelspitze.Dieser offene Bereich ermöglicht es, dass sich zuvor geformte Flansche und tiefe Werkstückabschnitte um den Stempelkörper bewegen können, ohne mit dem Werkzeug zu kollidieren.Im Vergleich zu einem herkömmlichen Standardstempel ist ein Schwanenhalsstempel besonders nützlich für:Tiefes KastenbiegenU-Kanal-BildungRückflanschbiegungHerstellung von ElektroschränkenGehäuse- und GehäusefertigungTiefe Kanäle und PfannenMehrstufige BiegevorgängeTeile mit eingeschränktem InnenspielDer Name leitet sich von dem charakteristischen, halsförmigen Profil des Werkzeugs ab. Die Geometrie ist so gestaltet, dass sie Platz schafft, wo ein gerader Stempel normalerweise mit dem Werkstück kollidieren würde. Bednmax – Amada-System-Abkantpresse mit Schwanenhals-/Stanzfunktion Bednmax – Amada-System-Abkantpresse mit Schwanenhals-/Stanzfunktion Bednmax – WILA/Trumpf-System-Abkantpresse mit Schwanenhals-/Schwanenstempel Bednmax – Bystronic-System-Abkantpresse mit Schwanenhals-/Schwanenstempel2. Warum Standardstempel manchmal nicht genügend Spielraum bieten.Ein Standardstempel besitzt einen relativ soliden und robusten Körper. Diese Konstruktion sorgt für eine gute strukturelle Festigkeit und macht ihn für allgemeine Biegearbeiten geeignet.Bei komplexen Biegevorgängen bleibt das Werkstück jedoch nicht flach.Nach der ersten Biegung hebt sich der Flansch. Nach mehreren Biegungen kann das Werkstück das obere Werkzeug umschließen. Wenn sich der nächste Flansch nach oben bewegt, kann er mit dem massiven Körper des Standardstempels kollidieren.Typische Interferenzprobleme sind:Eine tiefe Seitenwand trifft den Körper.Ein Rücklaufflansch kollidiert mit dem StempelEin zuvor verbogener Flansch berührt den WerkzeughalterEin schmaler Kasten wird zu eng für einen geraden SchlagEin letzter Biegungsvorgang wird unmöglich, da das Bauteil das Werkzeug umschließt.Dies ist ein Freiraumproblem, nicht unbedingt ein Kraftproblem.Festigkeit löst Lastprobleme. Geometrie löst Freiraumprobleme.Ein stärkerer Standardstempel kann zwar höheren Biegekräften standhalten, aber er kann keinen zusätzlichen Raum um einen tiefen oder bereits geformten Flansch herum schaffen.Nr. 11.660Bednmax – Amada-System-Abkantpresse mit Schwanenhals-/StanzfunktionNr. 19.226Bednmax - Wila System Abkantpresse Schwanenhals-/Schwanenhals-StanzeNr. 15.380Bednmax - Trumpf System Pressbremse Schwanenhals/Schwanenhals-StanzeNr. 16. 500Bednmax – Amada-System-Abkantpresse mit Schwanenhals-/Stanzfunktion 3. Wie die Geometrie eines Schwanenhalses mehr Platz schafftDas Hauptmerkmal eines Schwanenhals-Stanzers ist sein vertiefter Hals bzw. seine Kehle.Anstatt ein massives Profil hinter der Stempelspitze zu verwenden, entfernt das Werkzeug Material aus dem Störbereich. Dadurch entsteht eine Freizone, in der der Werkstückflansch während des Biegevorgangs passieren kann.Das Funktionsprinzip ist einfach:• Die Stempelspitze berührt das Blech.• Das Material beginnt sich um die V-Matrize herum zu bilden.• Zuvor gebogene Flansche bewegen sich nach oben.• Das vertiefte Stanzprofil bietet Platz für diese Flansche.• Der Biegevorgang kann abgeschlossen werden, ohne dass das Werkstück den Stempelkörper berührt. Diese Geometrie ist besonders vorteilhaft bei der Herstellung tiefer Kästen oder Rückbiegungen, bei denen das Werkstück während aufeinanderfolgender Bearbeitungsschritte immer näher an das obere Werkzeug heranrückt. 4. Typische Anwendungen von SchwanenhalsstempelnTiefes KastenbiegenTiefe Schachteln gehören zu den häufigsten Anwendungsbereichen für Schwanenhalsstanzen.Sind die ersten Seiten eines Kastens bereits gebogen, können sich die verbleibenden Flansche neben dem Stempel erheben. Ein gerader Stempel kann mit diesen Wänden kollidieren, bevor die Biegung abgeschlossen ist.Durch das vertiefte Profil eines Schwanenhals-Stanzwerkzeugs können die vorhandenen Kastenwände in den Freiraum verschoben werden.Typische Produkte sind:• Elektrische Gehäuse • Schaltschränke • Metallgehäuse • Maschinenabdeckungen• Edelstahlboxen • Blechwannen • Rahmen für IndustrieanlagenU-Profil-FormungU-Profile benötigen oft hohe Seitenflansche und schmale Innenräume. Ein Standard-Stanzprofil bietet möglicherweise nicht genügend Platz für die Erhöhung der Seitenwände.Ein Schwanenhalsstanzer bietet zusätzlichen Freiraum für die Herstellung tiefer Kanalprofile und verringert gleichzeitig das Risiko von Störungen.RückflanschbiegungDie Rückbiegeflansche klappen zum Hauptkörper des Werkstücks zurück. Dadurch entsteht ein eingeschränkter Biegebereich, der mit einem geraden Stempel schwer zu erreichen ist.Die vertiefte Halsöffnung eines Schwanenhalsstempels ermöglicht es dem Rücklaufflansch, während des Umformens hinter der Arbeitsspitze vorbeizugleiten.MehrfachbiegungskomponentenManche Bauteile erfordern mehrere Biegungen in verschiedene Richtungen. Bei komplexeren Bauteilen können bereits geformte Flansche den nächsten Biegevorgang behindern.Die Verwendung von Schwanenhalswerkzeugen bietet mehr Freiheit für das Werkstück und kann schwierige Biegevorgänge erleichtern. 5. Schwanenhals-Stanze vs. Standard-Stanze BesonderheitStandardstempelSchwanenhals-StanzeHauptzweckAllgemeine BiegevorrichtungFreiraum für komplexe ProfileKarosseriedesignSolide und robustvertieft oder versetztAllgemeines BiegenExzellentGutTiefes KastenbiegenBeschränkt durch die FreigabeGut geeignetU-Kanal-BildungAnwendungsabhängigGut geeignetRücklaufflanscheBeschränkt in beengten RäumenBesserer ZugangStrukturelle FestigkeitIm Allgemeinen höherHängt von der Halstiefe und der Konstruktion ab.Bester VorteilStärke und VielseitigkeitZusätzlicher Werkstückfreiraum Die beiden Werkzeuge sind nicht direkt austauschbar.Ein Standardstempel ist in der Regel die richtige Wahl, wenn das Werkstück eine herkömmliche Geometrie aufweist und ausreichend Freiraum vorhanden ist. Ein Schwanenhalsstempel ist dann hilfreich, wenn das Werkstück den Standardstempel physisch behindert.6. Der Hauptvorteil: Mehr Bodenfreiheit Der größte Vorteil eines Schwanenhalsstempels liegt nicht in der höheren Tonnage oder dem steileren Biegewinkel.Sein Hauptvorteil ist zusätzliche Freigabe.Dies kann Herstellern helfen:Vollständige, tiefere KurvenVerringern Sie die Stöße zwischen Stempel und Werkstück.Form-Rücklaufflansche leichterZugang zu schmalen Profilen verbessernVerringert den Bedarf an speziellen WerkstückentlastungsschnittenKomplexe Biegesequenzen vereinfachenVerbesserung der ProduktionsflexibilitätBei vielen Anwendungen mit hohem Profil kann die korrekte Stempelgeometrie wichtiger sein als die Wahl eines stärkeren Werkzeugs. Pressenbremse Schwanenhals / Schwanenstanze7. Der strukturelle Zielkonflikt Der durch einen Schwanenhalsstempel erzeugte Freiraum entsteht durch das Entfernen von Material vom Stempelkörper. Das bedeutet, dass eine tiefere Halsöffnung die Querschnittsfläche, die die Arbeitsspitze stützt, verringern kann. Mit zunehmender Halsöffnung kann der Stempel dadurch …empfindlicher gegenüber:• Biegebelastung• Werkzeugdurchbiegung• Ungleichmäßige Belastung• Konzentrierter Druck• Falsche Stempellänge• Übermäßige Umformkraft• Falsche Werkzeugauswahl Aus diesem Grund sollte ein Schwanenhalsstanzer nicht nur nach seinem Aussehen oder seiner Halstiefe ausgewählt werden.Die erforderliche Freifläche muss mit Folgendem in Einklang gebracht werden:• Materialstärke• Materialart• Erforderlicher Innenradius• Kasten- oder Flanschtiefe• Biegelänge• Stanzwinkel• V-förmige Öffnung• Maschinentonnage• Werkzeuglastkennwert• Tatsächliche Biegemethode Ein Schwanenhalsstanzer ist so konstruiert, dass er Raum schafft, benötigt aber dennoch eine ausreichende strukturelle Festigkeit für die jeweilige Anwendung. 8. Warum die Kehlkopftiefe wichtig ist Die Halstiefe bestimmt, wie viel Platz hinter der Stempelspitze zur Verfügung steht.Ein flacher Rachen kann geeignet sein für:• Kurze Rücklaufflansche•Mittlere Kastentiefen•Kleine Kanäle•Allgemeine Verbesserung der Räumlichkeit Eine tiefere Rachenöffnung kann erforderlich sein für:•Hohe Kastenwände•Tiefe U-Profile•Lange Rücklaufflansche•Gehäuse mit begrenzten Innenabmessungen•Komplexe Mehrfachbiegungsteile Eine größere Ausladung ist jedoch nicht immer von Vorteil. Eine sehr tiefe Aussparung kann die Werkzeugsteifigkeit verringern und die zulässige Biegebelastung einschränken.Der richtige Ansatz besteht darin, die/den/das auszuwählen Mindest-Ausladungstiefe, die den erforderlichen Freiraum gewährleistetbei gleichzeitiger Aufrechterhaltung ausreichender Festigkeit und Stabilität. 9. Schwanenhalsstanzen und Kistenbiegesequenz Die Werkzeugauswahl ist nur ein Aspekt erfolgreichen Kastenbiegens. Auch die Biegereihenfolge beeinflusst das Freimaß.Bei vielen kastenförmigen Bauteilen sollten Bediener erwägen, zuerst die kürzeren Flansche zu biegen. Dies kann den Zugang für die späteren Biegungen verbessern und das Risiko verringern, dass der Stempel von bereits geformten Wänden umgeben wird.Vor Produktionsbeginn prüfen:Die Höhe jedes FlanschesDer Abstand zwischen gegenüberliegenden WändenDie Tiefe des StempelkegelsDie StempelsegmentlängeDie Abmessungen des WerkzeughaltersDas maschinelle TageslichtDie Position der letzten BiegungDie Möglichkeit von EckeninterferenzenFür schmale oder vollständig geschlossene Gehäuse können segmentierte Werkzeuge oder spezielle Hornabschnitte erforderlich sein. Ein einzelner Schwanenhalsstanzer kann nicht jedes Problem mit horizontalem oder Eckabstand lösen. 10. Schwanenhalsstanzen sind keine Universallösung Obwohl Schwanenhals-Stanzungen mehr Freiraum bieten, beseitigen sie nicht jede Biegebeschränkung.Ein Schwanenhalslocher ist möglicherweise nicht geeignet, wenn:Die erforderliche Biegebelastung ist zu hochDie Halstiefe ist unzureichendDie Box ist tiefer als der verfügbare Maschinenraum.Das Werkzeug ist für die erforderliche Last zu lang.Das Werkstück benötigt an beiden Stempelenden Freiraum.Das Bauteil benötigt ein spezielles Versatz- oder Hornprofil.Der ausgewählte V-Die passt nicht zur Anwendung.In solchen Situationen kann die Lösung Folgendes beinhalten:Segmentierte SchwanenhalsstanzenMehr Flexibilität bei komplexen Bauteilen und lokalen Freiraumanforderungen bieten.HornschlägeNützlich zum Erreichen enger oder geschlossener Bereiche, die einen zusätzlichen Zugang um den Stempel herum erfordern.SchärpenlochungenEin schmaler Stempel mit abgewinkelter Spitze, geeignet für enge Biegebereiche und eingeschränkte Profile.FensterstanzungenKonzipiert für spezifische Freiraumanforderungen um bereits geformte Abschnitte oder umschlossene Profile.Kundenspezifische UmformwerkzeugeSpeziell entwickelt, wenn Standardstempelgeometrien den Anforderungen des Werkstücks nicht genügen.Eine andere BiegesequenzWas auch immer Sie benötigen, CARESTONE ist für Sie da.Eine Abkantpresse mit mehr TageslichtFür sehr tiefe oder komplexe Werkstücke kann ein größerer Maschinenöffnungsraum erforderlich sein.Eine geringere Umformkraft oder ein alternatives BiegeverfahrenDurch Anpassen der Biegemethode kann geholfen werden, wenn der Werkzeugspielraum oder die Belastung zu einer Einschränkung werden. Die Wahl des optimalen Werkzeugs hängt von der gesamten Geometrie des Werkstücks ab und nicht nur von einer einzigen Dimension.11. Wie man den richtigen Schwanenhalsstanzer auswählt Bevor Sie sich für einen Schwanenhalsstanzer entscheiden, lesen Sie bitte die folgenden Informationen.WerkstückgeometrieBitte liefern Sie die Zeichnung des fertigen Teils, insbesondere die Höhe und Position der zuvor geformten Flansche.Material und DickeMaterialart und -dicke beeinflussen die erforderliche Biegekraft, den Innenradius und die Werkzeugbelastung.Erforderliche SicherheitsfreigabeMessen Sie den Abstand zwischen der Biegelinie und dem störenden Flansch bzw. der Wand.Stanzwinkel und NasenradiusDer Stempelwinkel und der Radius der Stempelspitze müssen auf den erforderlichen Biegevorgang und die gewählte V-Matrize abgestimmt sein.MaschinenkapazitätPrüfen Sie vor der Werkzeugauswahl die Maschinenkraft, die Biegelänge, den Öffnungswinkel und das Spannsystem. TragfähigkeitDie zulässige Belastung des Schwanenhalsstempels muss der jeweiligen Anwendung angepasst sein. Gehen Sie nicht davon aus, dass das Werkzeug die volle Kapazität der Abkantpresse ausnutzen kann. WerkzeugsystemPrüfen Sie die Werkzeugschnittstelle der Abkantpresse, z. B.:Amada-SystemTrumpf-SystemWILA-SystemBystronic-SystemLVD-System 12. Schwanenhals-Stanzen von Bendmax Bendmax stellt Stempel und Matrizen für Abkantpressen für Standard- und Spezialanwendungen im Biegebereich her.Unsere Schwanenhals-Stanzlösungen sind darauf ausgelegt, Folgendes zu bieten: Zuverlässige FreigabeVertiefte Profile schaffen zusätzlichen Platz für tiefe Gehäuse, U-Profile und Rückflansche. PräzisionsgeometriePräzise Bearbeitung und Schleifen tragen dazu bei, gleichbleibende Stempelabmessungen und eine gleichbleibende Umformleistung zu gewährleisten. Geeignete MaterialauswahlJe nach Anwendung können Bendmax-Werkzeuge aus Werkstoffen wie C45 oder 42CrMo hergestellt werden. Anwendungsbasierte AnpassungJe nach Werkstück- und Maschinenanforderungen des Kunden können unterschiedliche Ausladungstiefen, Stempelwinkel, Arbeitshöhen und -längen berücksichtigt werden. SystemkompatibilitätWerkzeuge für gängige Abkantpressensysteme können geliefert werden, vorbehaltlich der Bestätigung der benötigten Schnittstelle und Abmessungen. Für kundenspezifische Schwanenhalsstempel können Kunden eine Teilezeichnung, die Materialstärke, den Biegewinkel, die Flanschhöhe und Maschineninformationen angeben. Bendmax kann dann den erforderlichen Freiraum ermitteln und ein geeignetes Werkzeugdesign empfehlen.13. Wann sollte man einen Schwanenhalslocher wählen? Ein Schwanenhals-Punch ist eine gute Option, wenn:Ein Standardstempel kollidiert mit dem WerkstückDas Bauteil hat tiefe Seitenwände.Das Werkstück weist lange Rücklaufflansche auf.Ein U-Profil erfordert zusätzlichen internen Freiraum.Die Biegefolge erzeugt InterferenzDas Teil lässt sich nur schwer drehen oder neu positionieren.Mit einem herkömmlichen Stempel kann die erforderliche Biegelinie nicht erreicht werden. Die entscheidende Frage lautet nicht:„Brauche ich einen stärkeren Schlag?“Es ist:„Benötigt das Werkstück mehr Platz um den Stempel herum?“Wenn die Antwort Ja lautet, könnte ein Gooseneck Punch der richtige nächste Schritt sein.14. Die IngenieurslektionDer Standard-Abkantstempel bildet die vielseitige Grundlage für alltägliche Biegearbeiten. Wenn jedoch tiefe Profile, Rücklaufflansche oder bereits geformte Wände mit dem Werkzeug kollidieren, ist eine andere Geometrie erforderlich.Ein Schwanenhals-Abkantpressstempel schafft zusätzlichen Freiraum hinter der Arbeitsspitze und hilft Herstellern so, tiefe Kästen, U-Profile und Rücklaufflansche effizienter zu formen.Sein Hauptvorteil liegt auf der Hand:Ein Standardstempel bietet Stabilität und Vielseitigkeit. Ein Schwanenhalsstempel bietet den nötigen Platz für komplexe Biegevorgänge.Bei der richtigen Wahl sollten stets Freiraum, Werkzeugfestigkeit, Maschinenkapazität und Werkstückgeometrie in Einklang gebracht werden.Im nächsten Artikel der Bendmax Common Press Brake Tools Series werden wir ein weiteres spezielles Stempelprofil untersuchen und erklären, wann es besser geeignet ist als ein herkömmlicher Schwanenhalsstempel.15. Die häufig gestellten FragenDer Standard-Abkantstempel bildet die vielseitige Grundlage für alltägliche Biegearbeiten. Wenn jedoch tiefe Profile, Rücklaufflansche oder bereits geformte Wände mit dem Werkzeug kollidieren, ist eine andere Geometrie erforderlich.Ein Schwanenhals-Abkantpressstempel schafft zusätzlichen Freiraum hinter der Arbeitsspitze und hilft Herstellern so, tiefe Kästen, U-Profile und Rücklaufflansche effizienter zu formen.Sein Hauptvorteil liegt auf der Hand:1. Können Sie kundenspezifische Werkzeuge für Abkantpressen herstellen?Ja. Bendmax fertigt kundenspezifische Stempel, Matrizen und Werkzeuge für Abkantpressen nach Ihren Zeichnungen, Abmessungen, Materialvorgaben, Materialstärken und Biegeanforderungen. 2. Welche Informationen benötigen Sie für ein Angebot?Bitte geben Sie die Werkzeugzeichnung oder Teilezeichnung, das Abkantpressenmodell, das Werkzeugsystem, das Material, die Dicke, den Biegewinkel, den Innenradius und die benötigte Länge an. Fotos oder Muster sind ebenfalls hilfreich. 3. Welche Materialien werden für Ihre Abkantpressenwerkzeuge verwendet?Wir verwenden üblicherweise C45 und 42CrMo, die je nach Werkzeugkonstruktion und Anwendungsanforderungen ausgewählt werden. Spezielle Materialanforderungen können ebenfalls besprochen werden. 4. Welche Härte erreichen Ihre Werkzeuge?Je nach Werkzeugkonstruktion wird der Körper typischerweise auf HRC 30–35 gehärtet, während der Arbeitsbereich für eine verbesserte Verschleißfestigkeit und Lebensdauer eine Härte von etwa HRC 54–60 erreichen kann. 5. Wie stellen Sie die Genauigkeit der Werkzeuge sicher?Wir verwenden Präzisions-CNC-Bearbeitungs-, Schleif- und Prüfgeräte, um Abmessungen, Profilgenauigkeit, Geradheit und Härte zu kontrollieren, mit einer typischen Werkzeuggenauigkeit von bis zu ±0,02 mm. 6. Wie lange ist Ihre Produktionsvorlaufzeit?Die Lieferzeit hängt von Werkzeugtyp, Menge und Anpassungsanforderungen ab. Standardwerkzeuge sind in der Regel schneller verfügbar, während kundenspezifische Werkzeuge zusätzlichen Entwicklungs- und Produktionsaufwand erfordern. 7. Können Sie herstellen?Ja. Wir unterstützen OEM- und Großbestellungen, einschließlich der Fertigung von Werkzeugen nach Kundenzeichnungen, Spezifikationen und erforderlichen Werkzeugsystemen. 8. Versenden Sie Werkzeuge für Abkantpressen weltweit?Ja. Bendmax liefert Werkzeuge für Abkantpressen an Kunden weltweit und bietet Unterstützung bei Exportverpackung, Versandkoordination und Kundendienst. 9. Können Sie mir bei der Auswahl der richtigen Werkzeuge für die Abkantpresse helfen?Ja. Senden Sie uns Ihr Maschinenmodell, Ihre vorhandenen Werkzeuge, die Werkstückzeichnung oder Ihre Biegeanforderungen. Unsere Ingenieure helfen Ihnen gerne bei der Auswahl eines passenden Stempels, einer Matrize oder einer kundenspezifischen Werkzeuglösung.Setze deine Biegereise fortProduktdetailsErfahren Sie mehr über dieses Werkzeug, seine Spezifikationen und seine Kompatibilität.→ Produkt erkunden: Standardlocher Verwandte LösungenSiehe verwandte Anwendungen, Biegeverfahren und Werkzeugdiskussionen.→ Lösungen und Diskussionen entdecken Sie benötigen einen Preis?Schildern Sie uns Ihre Anforderungen und Sie erhalten eine Werkzeugempfehlung sowie ein Angebot.→ Angebot anfordern: Sprechen Sie mit unseren Werkzeugingenieuren Setzen Sie die Bendmax-Werkzeugserie fortNächste:Wenn der Biegeraum eng wird, finden Stanzwerkzeuge ihren Weg Im nächsten Artikel werden wir von der Bearbeitung großer Profile zur Bearbeitung schmaler Biegebereiche übergehen und den Sash Punch vorstellen.Der auch als schmale Variante des Standardstempels bekannte Stanzstempel zeichnet sich durch einen schlanken Körper und eine abgewinkelte, nach innen gerichtete Spitze aus. Dank dieser Geometrie erreicht das Werkzeug auch schwer zugängliche Biegebereiche, in denen ein herkömmlicher Stempel das Werkstück behindern könnte.Wir werden die Struktur, typische Anwendungsbereiche und Unterschiede zu Standard- und Schwanenhalsstanzen untersuchen, insbesondere bei Türrahmen, Fensterrahmen, Flügelprofilen und schmalen Blechprofilen.


 Phone: (0086)-15002165198
 Email: jason@bendmax.com
 Wechat: Datenschutzrichtlinie

 IPv6 network supported
 Deutsch


